Travailler l'inox sur mesure : tôle, plat et tube, ce qu'il faut savoir
L'inox a une réputation tenace : c'est un métal exigeant, qui pardonne mal l'improvisation. Couper une tôle inox à la disqueuse acier, percer un plat sans lubrifier, brosser dans le mauvais sens : autant de gestes qui ruinent une pièce ou déclenchent une rouille parasite sur un métal censé ne pas rouiller. Avant de choisir la nuance (le guide inox 304L vs 316L couvre ce point), il faut comprendre comment l'inox se comporte sous l'outil. Ce guide passe en revue les spécificités de l'écrouissage, de la découpe, du pliage, de la soudure et de la finition brossée, et explique pourquoi le sur-mesure atelier évite la plupart des pièges.
Pourquoi l'inox se travaille différemment de l'acier
L'inox n'est pas un acier ordinaire avec une couche brillante. Sa composition (chrome, nickel, parfois molybdène) lui donne des propriétés mécaniques et thermiques qui changent radicalement la façon de le travailler. Trois comportements expliquent la plupart des difficultés rencontrées.
Le premier est l'écrouissage. L'inox durcit sous l'effort mécanique : plus on le travaille, plus il devient dur localement. Un foret qui patine au lieu de mordre, une cisaille qui peine, et la zone travaillée se durcit au point de devenir presque impossible à percer ou couper. C'est l'inverse de l'acier doux qui reste usinable. La parade : des outils affûtés, une pression constante, une vitesse de coupe adaptée, et surtout ne jamais laisser un outil frotter sans couper.
Le deuxième est la faible conductivité thermique. L'inox évacue mal la chaleur, qui se concentre au point d'usinage. Résultat : échauffement rapide, déformation locale, et risque de coloration (bleuissement) qui marque définitivement une surface visible. Le travail de l'inox impose donc une lubrification généreuse et des vitesses maîtrisées pour évacuer les calories.
Le troisième, le plus sournois, est la contamination ferreuse. Si on travaille l'inox avec un outil qui a déjà touché de l'acier (brosse métallique, disque, lime, plan de travail), des particules de fer se déposent en surface de l'inox. Ces particules rouillent ensuite à l'air libre, créant des points de rouille parasites sur un métal qui n'aurait jamais dû en présenter. C'est la cause n°1 de la rouille "inexpliquée" sur l'inox, et elle est entièrement évitable avec des outils dédiés.
Tôle inox : découpe, pliage et finition brossée
La tôle inox est le format le plus polyvalent, mais aussi celui où les erreurs de mise en œuvre se voient le plus, car la surface est visible sur la plupart des usages.
Pour la découpe, plusieurs procédés cohabitent selon l'épaisseur et la précision attendue. La découpe laser donne un trait net sans déformation thermique sur les tôles fines à moyennes, idéale pour les formes complexes. Le jet d'eau ne chauffe pas du tout la matière, ce qui préserve les propriétés de l'inox et évite toute coloration, particulièrement pertinent sur les fortes épaisseurs et les pièces de précision. La cisaille convient aux coupes droites sur tôle fine. À éviter absolument : la disqueuse à disque acier, qui contamine la surface et laisse des bavures brûlées.
Le pliage de l'inox demande un outillage adapté et la prise en compte de l'écrouissage : l'inox plié durcit au niveau du pli, et un rayon de cintrage trop serré peut fissurer la matière. Le rayon minimum dépend de l'épaisseur et de la nuance. Le retour élastique (l'inox revient légèrement en arrière après pliage) est aussi plus marqué que sur l'acier doux, ce qui impose de surplier légèrement pour obtenir l'angle voulu. C'est un savoir-faire qui s'acquiert, et une raison de confier le pliage à un atelier équipé.
La finition brossée grain 220
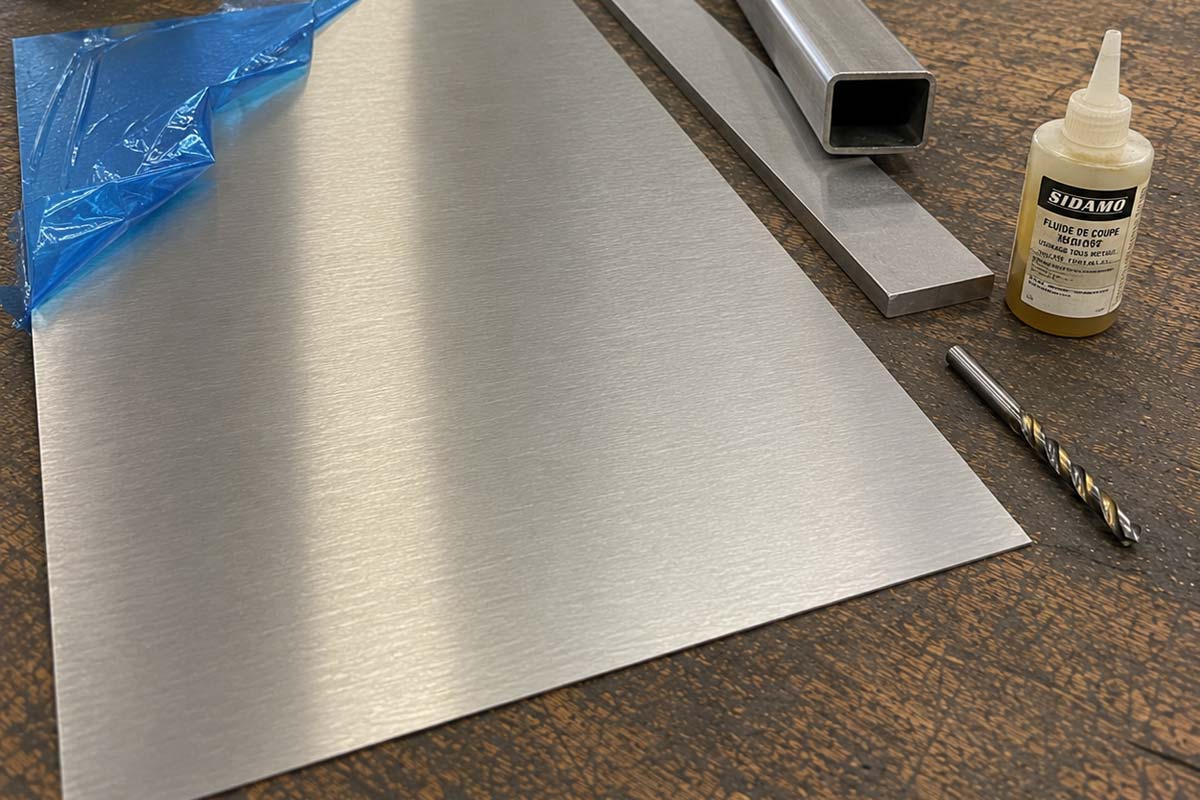
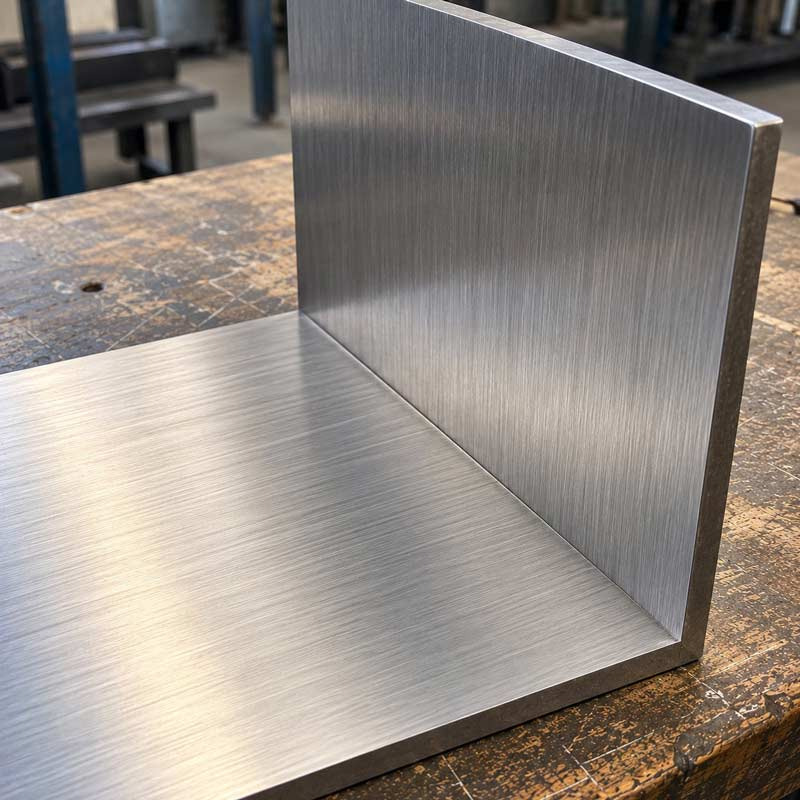
La finition brossée grain 220 est la plus demandée pour les usages visibles (agencement, mobilier, crédence, habillage). Elle donne un aspect satiné régulier, sobre et facile d'entretien, en masquant les traces de doigts mieux qu'un inox poli miroir. Le brossage se fait dans un sens unique : sur une pièce sur mesure, le sens du grain doit être cohérent avec le sens de pose, sinon les raccords entre pièces sautent aux yeux. C'est un détail que la commande atelier permet d'anticiper, en orientant le brossage selon le plan de pose.
Plat et barre inox : usinage et applications
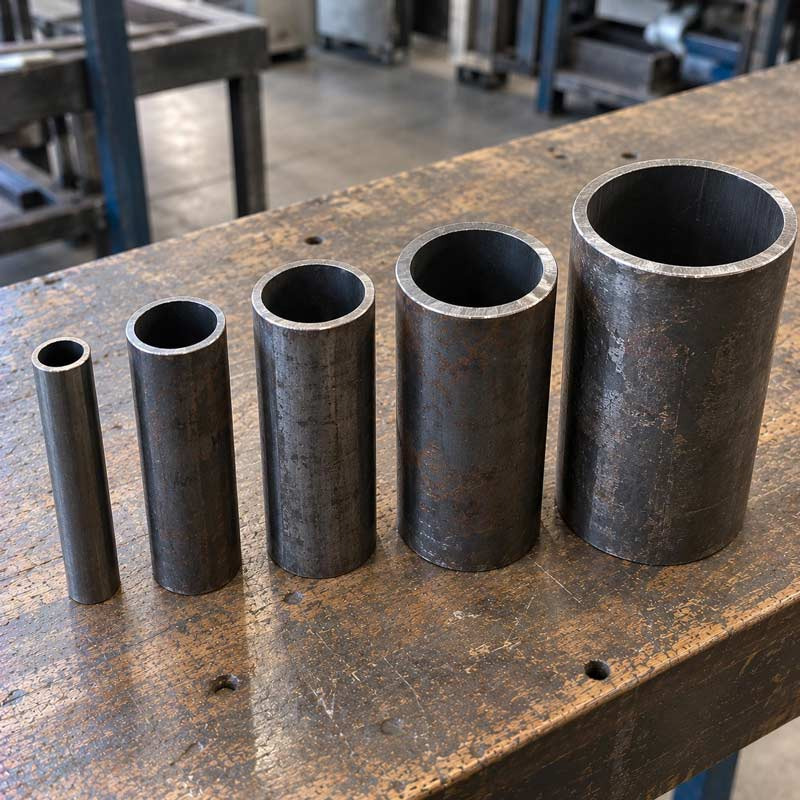
Le plat inox et les barres pleines sont les profilés de la ferronnerie inox : supports, fixations, renforts, pièces de structure et de finition. Leur usinage concentre les pièges de l'écrouissage et de la contamination ferreuse évoqués plus haut.
Le perçage est l'opération la plus délicate sur l'inox plein. Foret à coupe vive (cobalt ou carbure pour les fortes épaisseurs), vitesse de rotation réduite, pression forte et constante, et lubrification généreuse au fluide de coupe. La règle d'or : le foret doit toujours mordre, jamais frotter. Un foret qui patine échauffe et écrouit la zone, qui devient alors presque impossible à percer. En cas de doute, mieux vaut une vitesse trop lente qu'une vitesse trop rapide.
Le taraudage suit la même logique : lubrification systématique, taraud adapté à l'inox, rotation lente avec retours réguliers pour casser le copeau. Le filetage dans l'inox plein est exigeant et casse facilement un taraud standard non prévu pour cette matière.
Côté applications, le plat et la barre inox s'imposent dès qu'on cherche la tenue à la corrosion sur des pièces de structure ou de finition : pieds de mobilier extérieur, supports en cuisine professionnelle, fixations en bord de mer, pièces de ferronnerie exposées. Pour les usages où la nuance compte (milieu chloré, agroalimentaire), le choix entre 304L et 316L est détaillé dans le guide inox 304L vs 316L selon l'environnement.
Souder l'inox : le TIG et ses exigences
La soudure de l'inox est le domaine où l'écart avec l'acier est le plus marqué. Un cordon raté ne se rattrape pas facilement, et une soudure mal protégée corrode là où on l'attendait le moins. Le procédé de référence est le TIG (Tungsten Inert Gas), qui offre la maîtrise et la propreté nécessaires.
Le TIG fonctionne sous gaz inerte (argon le plus souvent), qui protège le bain de fusion de l'oxydation pendant la soudure. Sans cette protection, le cordon s'oxyde et perd ses propriétés inox. Le métal d'apport doit être de la même famille que la pièce (un fil 316L pour souder du 316L), sinon le cordon devient le point faible de la corrosion.
La propreté est non négociable. La zone à souder doit être parfaitement dégraissée et exempte de toute contamination ferreuse. La moindre trace de gras ou de particule d'acier compromet le cordon. C'est aussi pour cela qu'on dédie des outils (brosses inox, meules) au seul travail de l'inox.
Après soudure, la coloration thermique (les teintes bleu-jaune autour du cordon) marque les zones où la couche passive protectrice de l'inox a été altérée par la chaleur. Ces zones sont plus sensibles à la corrosion et doivent être traitées : décapage chimique (pâte ou gel décapant inox) ou passivation pour restaurer la résistance d'origine. Sur une pièce visible, le rendu final dépend de ce traitement post-soudure, souvent négligé en bricolage.
Les erreurs qui ruinent une pièce inox
La plupart des déboires sur l'inox viennent d'un petit nombre d'erreurs récurrentes, toutes évitables. Les connaître permet de les anticiper, que l'on travaille soi-même ou que l'on prépare une commande.
La contamination ferreuse reste l'erreur n°1. Utiliser une brosse métallique acier, un disque ayant servi sur de l'acier, ou poser l'inox sur un plan de travail couvert de limaille de fer dépose des particules qui rouillent ensuite en surface. La pièce semble parfaite à la sortie, puis se constelle de points de rouille en quelques jours. Parade : outils, brosses et zone de travail strictement dédiés à l'inox.
Les rayures sur finition visible sont irréversibles sur une surface brossée ou polie. Manipuler une tôle inox brossée sans film de protection, la faire glisser sur un établi, la marquer avec un outil : autant de rayures qui ne se rattrapent pas sans reprendre toute la finition. Les tôles inox de qualité sont livrées avec un film pelable qu'on ne retire qu'après pose.
La mauvaise visserie crée une corrosion galvanique. Fixer de l'inox avec de la visserie acier zingué provoque un couple galvanique : le zinc se sacrifie, puis l'acier rouille au contact de l'inox. Sur une pièce inox, la visserie doit être inox elle aussi (A2 pour les usages courants, A4 en milieu chloré ou marin).
Premier réflexe : outils dédiés inox (brosses, disques, meules jamais utilisés sur acier) pour éviter la contamination ferreuse. Deuxième réflexe : garder le film de protection sur les surfaces brossées ou polies jusqu'à la fin de la pose. Troisième réflexe : visserie inox uniquement (A2 ou A4 selon l'environnement), jamais d'acier zingué au contact de l'inox. Ces trois gestes évitent à eux seuls la grande majorité des déboires.
Pourquoi commander l'inox déjà façonné
Au vu des exigences détaillées plus haut, le sur-mesure atelier prend tout son sens sur l'inox, bien plus que sur l'acier ordinaire. Trois bénéfices concrets en découlent.
Le premier est l'absence de matériel spécifique à acquérir. Souder l'inox au TIG, percer avec des forets cobalt lubrifiés, brosser dans le bon sens, décaper les cordons : autant d'opérations qui demandent un équipement et un savoir-faire qu'il n'est pas rentable d'acquérir pour un projet ponctuel. La découpe et la préparation atelier livrent des pièces prêtes à poser.
Le deuxième est la finition professionnelle. Une découpe au jet d'eau ou laser, un brossage orienté selon le plan de pose, des arêtes ébavurées proprement : le rendu est sans commune mesure avec une coupe à la disqueuse en atelier improvisé. Sur une pièce visible, cette différence de finition se voit immédiatement.
Le troisième est la préservation de la matière. Pas de contamination ferreuse, pas de coloration thermique non traitée, pas de rayure parasite : la pièce conserve toutes ses propriétés de résistance à la corrosion. C'est l'assurance que l'inox tiendra ses promesses dans le temps, sans rouille parasite due à une mise en œuvre maladroite.
Pour un devis précis, les informations utiles à fournir : type de produit (tôle, plat, barre, tube), nuance souhaitée (304L ou 316L selon l'environnement), finition (brut, brossé grain 220), dimensions exactes par pièce, quantité, opérations attendues (découpe, perçage avec emplacements, pliage avec angles, soudure). Pour les surfaces brossées visibles, préciser le sens de pose pour orienter le grain. Pour les projets complexes, un croquis coté facilite le chiffrage. Demander un devis sous 48 heures →
Questions fréquentes
Pourquoi mon inox rouille-t-il alors qu'il ne devrait pas ?
Dans la grande majorité des cas, c'est une contamination ferreuse : l'inox a été travaillé avec un outil (brosse, disque, lime) ayant déjà touché de l'acier, ou posé sur une surface couverte de limaille de fer. Les particules d'acier déposées en surface rouillent à l'air libre et donnent l'impression que l'inox lui-même rouille. La solution est de décaper la surface (gel décapant inox) et d'utiliser uniquement des outils dédiés inox à l'avenir.
Comment percer de l'inox sans casser le foret ?
Trois règles. Utiliser un foret adapté (cobalt HSS-Co, ou carbure pour les fortes épaisseurs). Tourner lentement avec une pression forte et constante : le foret doit toujours mordre, jamais frotter, car un foret qui patine écrouit l'inox et le durcit. Et lubrifier généreusement avec un fluide de coupe pour évacuer la chaleur. En respectant ces trois points, le perçage se passe bien même sur du 316L.
Peut-on couper de l'inox à la disqueuse ?
C'est possible avec un disque spécifique inox (jamais un disque ayant servi sur de l'acier), mais ce n'est pas recommandé sur les surfaces visibles : la coupe chauffe la matière, laisse des bavures et peut décolorer le métal. Pour une coupe propre, la découpe laser ou jet d'eau en atelier donne un résultat sans déformation ni contamination. La disqueuse reste dépannage pour des coupes non visibles.
Quelle finition inox choisir pour une surface visible ?
La finition brossée grain 220 est la plus polyvalente pour les usages visibles : aspect satiné régulier, sobre, qui masque bien les traces de doigts et s'entretient facilement. Le poli miroir est plus spectaculaire mais montre la moindre trace et rayure. Sur une commande sur mesure, l'avantage du brossé est qu'on peut orienter le sens du grain selon le sens de pose, pour des raccords invisibles entre pièces.
Faut-il traiter une soudure inox après l'avoir faite ?
Oui. La chaleur de soudure crée une coloration thermique (teintes bleu-jaune) autour du cordon, qui signale une altération de la couche passive protectrice de l'inox. Ces zones sont plus sensibles à la corrosion. Il faut les traiter par décapage chimique (pâte ou gel décapant inox) puis éventuellement passivation, pour restaurer la résistance d'origine. Une soudure inox non traitée peut rouiller au niveau du cordon, là où on l'attend le moins.