Ce qu'est la couche de zinc et pourquoi elle complique tout
La galvanisation à chaud dépose une couche de zinc liée métallurgiquement à l'acier,
qui fond vers 419 °C et se vaporise vers 907 °C, soit bien avant la température de fusion de
l'acier. C'est toute l'origine des deux difficultés traitées ici.
La tôle
acier galvanisée courante est un acier DX51D en revêtement Z275 selon la norme NF EN
10346, ce qui correspond à environ 275 g de zinc par mètre carré toutes faces confondues,
soit de l'ordre de 20 microns par face. C'est fin, et c'est exactement ce qui fait la durabilité du
produit.
Cette couche protège de deux manières. Elle fait barrière physique entre
l'acier et l'humidité, et elle agit en protection électrochimique : le zinc, moins
noble que le fer, se corrode à sa place. C'est pourquoi une rayure légère ne déclenche pas de rouille
immédiate, le zinc voisin protégeant la zone mise à nu.
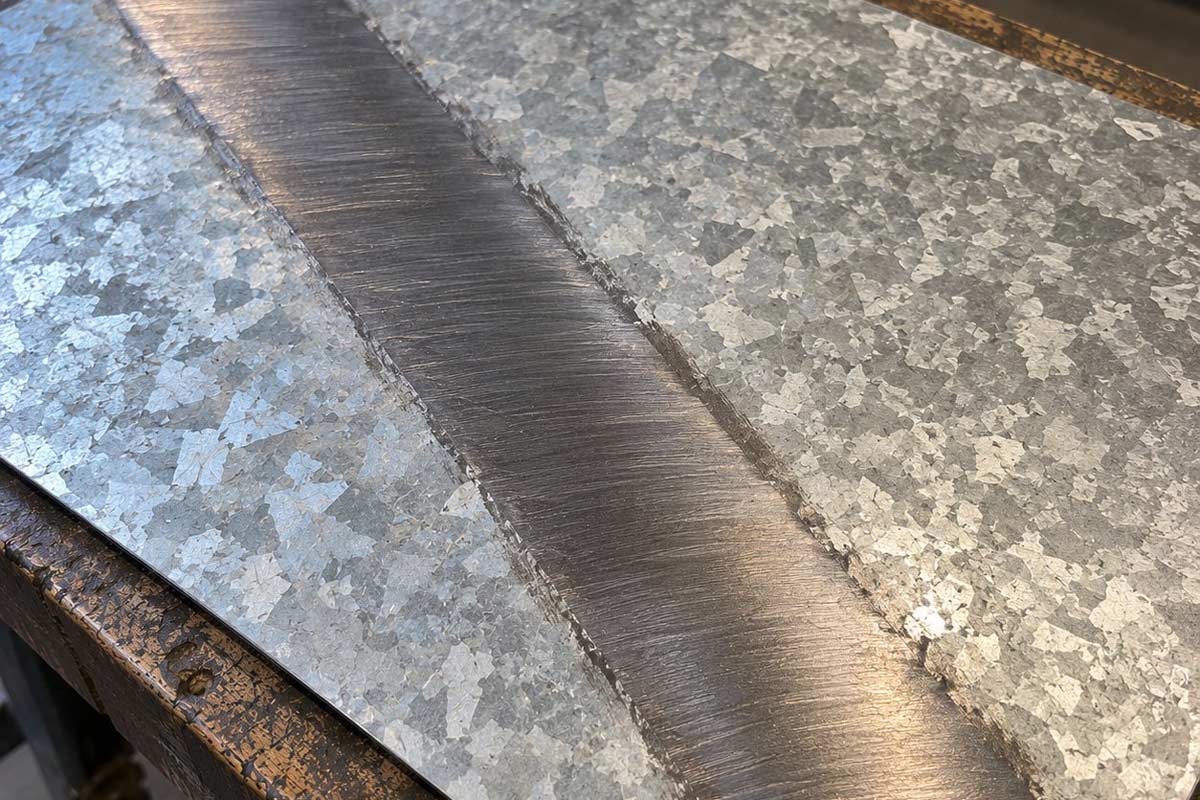
Mais cette protection a une limite de surface. Dès qu'une zone dépasse quelques millimètres
sans zinc, l'effet sacrificiel ne couvre plus, et la rouille démarre. Un cordon de soudure fait
typiquement plusieurs centimètres.
Souder du galvanisé : ce qui se passe dans le bain de fusion
À la température de soudage, le zinc ne fond pas, il se vaporise, et sa vapeur se
retrouve piégée dans le métal en cours de solidification. Le résultat est un cordon poreux,
qui projette beaucoup et dont la tenue mécanique est inférieure à celle d'un cordon sur acier nu.
Trois défauts caractéristiques apparaissent quand on soude directement sur le zinc. La
porosité d'abord, le gaz n'ayant pas le temps de s'échapper du bain. Les
projections ensuite, bien plus abondantes que sur de l'acier brut, qui salissent la
pièce et demandent un nettoyage. Et une zone affectée thermiquement dézinguée sur
plusieurs centimètres de part et d'autre du cordon, invisible à l'œil parce que l'aspect gris reste
comparable.
C'est ce troisième point qui trompe le plus. Une pièce soudée paraît intacte, et la rouille
apparaît trois mois plus tard, exactement le long du cordon. Ce n'est pas un défaut de soudure, c'est
l'absence de zinc.
Les fumées de soudage sur zinc : la précaution non négociable
La vaporisation du zinc produit des fumées d'oxyde de zinc qui peuvent provoquer la
fièvre des métaux, un syndrome aigu de type grippal apparaissant quelques heures après
l'exposition. Ce n'est pas une rumeur d'atelier, c'est un risque documenté.
L'INRS classe l'oxyde de zinc parmi les polluants des fumées de soudage et identifie la fièvre
des métaux comme pathologie aiguë associée, aux côtés des oxydes de cuivre et de magnésium. Son dossier
sur les fumées de soudage détaille la
composition des fumées selon les revêtements présents et la hiérarchie des mesures de prévention.
Cette hiérarchie se résume en trois niveaux, à appliquer dans cet ordre. Réduire
l'émission à la source, en retirant le zinc avant de souder et en choisissant un procédé
moins émissif. Capter à la source ensuite, par aspiration localisée, torche aspirante,
table aspirante ou cabine, le simple fait de souder dehors ou près d'une fenêtre ne constituant pas un
captage. Protéger l'opérateur enfin, par un appareil de protection respiratoire
filtrant, en complément d'une ventilation générale et non à sa place.
L'ordre compte : la protection respiratoire est le dernier recours, pas la première réponse. Et
pour un particulier qui soude ponctuellement dans un garage, le message pratique est simple : retirer le
zinc, travailler en espace réellement ventilé, ne pas rester dans le panache.
La méthode : retirer le zinc avant, le restituer après
La bonne pratique tient en deux gestes qui encadrent la soudure, et elle règle à la fois la
qualité du cordon, les fumées et la corrosion future.
-
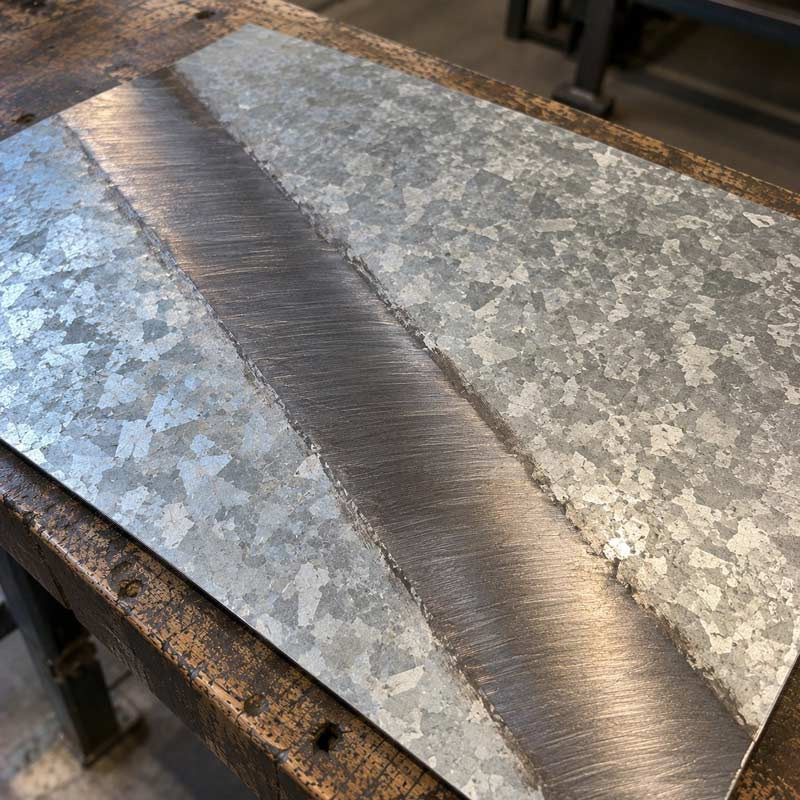
Avant de souder, décaper le zinc sur la zone de jonction, de part et d'autre du
futur cordon, par brossage ou meulage léger jusqu'à l'acier nu. On soude alors sur de l'acier,
pas sur du zinc : moins de porosité, moins de projections, moins de fumées.
-
Souder sur acier nu, avec le procédé habituel de l'acier doux. Le MIG se prête
bien à l'exercice. Une vitesse d'avance un peu ralentie laisse aux résidus de zinc le temps de
brûler en amont du bain plutôt que d'y rester piégés.
-
Après soudure, restituer le zinc sur la zone décapée et sur le cordon, au spray
de zinc à froid ou à la peinture riche en zinc. Sans cette reprise, la zone sans zinc devient le
point de départ de la corrosion.
Les produits et la méthode de retouche au zinc sont détaillés dans le guide cité en
introduction, qui traite aussi les limites de cette reprise : une retouche à froid ne reconstitue pas
une galvanisation à chaud, elle la remplace par une protection correcte mais moins durable.
Pour les principes généraux de préparation et d'assemblage, applicables au galvanisé comme au
brut, le guide pour souder un tube
acier détaille la préparation des bords et l'ordre des passes. Le cas particulier du soudage d'un
grillage rigide galvanisé, où les fils sont fins et le zinc proportionnellement épais, est
traité à part.
Faut-il souder, ou peut-on éviter de souder
Sur du galvanisé, la question mérite d'être posée avant de sortir le poste. Souder détruit
localement la protection, impose une reprise et laisse une zone plus fragile dans le temps. Les
assemblages mécaniques évitent tout cela.
Assemblage mécanique
- Aucune destruction du zinc
- Visserie et boulonnerie galvanisées ou inox isolées
- Démontable, donc entretien et remplacement possibles
- Pas de fumées, pas de reprise
- Demande un perçage, dont les chants se retouchent
Soudage
- Liaison continue et rigide
- Indispensable pour l'étanchéité ou la reprise d'effort continue
- Détruit le zinc sur plusieurs centimètres
- Impose une reprise au zinc après coup
- Fumées à capter et à ventiler
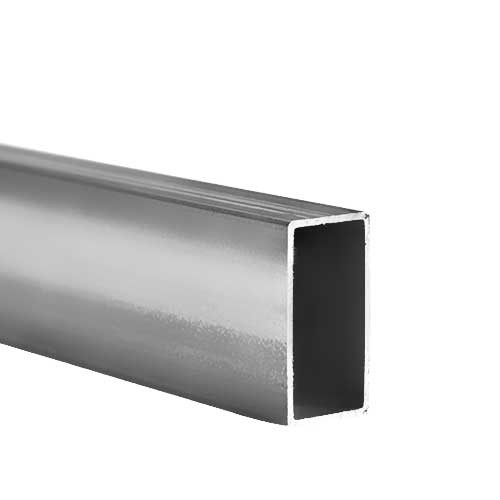
Dans beaucoup de cas de clôture, de support ou de structure légère, le boulonnage sur fer plat galvanisé ou
sur tube carré
galvanisé donne un résultat plus durable qu'une soudure reprise à la bombe. Une précaution à
retenir : éviter le contact direct entre zinc et cuivre, qui crée un couple galvanique et accélère la
corrosion du zinc.
Peindre du galvanisé : pourquoi la peinture se décolle
Une peinture classique n'accroche pas sur un galvanisé neuf pour deux raisons
simultanées : la surface du zinc est lisse et passive, et les liants alkydes réagissent chimiquement
avec le zinc. Le résultat est connu de tous ceux qui ont essayé : la peinture cloque et se
décolle en plaques.
Le premier obstacle est mécanique. Un zinc fraîchement galvanisé présente une
surface très lisse, sans porosité, sur laquelle une peinture n'a rien pour s'ancrer. Il s'y ajoute
souvent une fine pellicule d'oxyde de zinc pulvérulent, la rouille blanche, qui fait office de couche de
séparation entre le support et la peinture.
Le second est chimique, et c'est celui qu'on oublie. Les peintures
glycérophtaliques et à liant alkyde, c'est-à-dire la majorité des peintures antirouille du commerce,
réagissent avec le zinc par saponification. La réaction produit un savon métallique à l'interface, et la
peinture perd toute adhérence, même si elle paraissait bien tenir au départ.
Un fait contre-intuitif en découle : un galvanisé vieilli de six à douze mois accepte
mieux la peinture qu'un galvanisé neuf, parce que sa surface s'est légèrement rugosifiée et
que le zinc s'est partiellement carbonaté. Peindre tout de suite n'est pas la bonne idée.
La préparation qui fonctionne avant peinture
Trois étapes conditionnent la tenue, et aucune ne peut être sautée.
-
Dégraisser en premier. Les huiles de laminage et les résidus de manipulation
sont invisibles et suffisent à ruiner l'adhérence. Un dégraissant adapté ou une solution
ammoniaquée diluée, puis un rinçage et un séchage complet.
-
Matifier ensuite, par abrasion légère non métallique, pour créer l'ancrage
mécanique qui manque. On cherche à mater la surface, pas à percer la couche de zinc : un ponçage
trop appuyé retire la protection qu'on veut garder.
-
Appliquer un primaire compatible zinc, primaire d'accrochage spécifique
galvanisé ou primaire époxy. C'est lui qui fait le lien entre le zinc et la finition, et c'est
lui qui évite la saponification.
La finition se choisit ensuite librement, à condition qu'elle soit compatible avec le primaire.
Les produits et la logique de protection de l'acier sont développés dans le guide de la peinture
antirouille.
Deux produits à écarter sur du zinc : les décapants et nettoyants acides, qui
attaquent la couche protectrice, et les peintures alkydes appliquées sans primaire,
pour la raison vue plus haut.
Pour une pièce destinée à être colorée dès le départ, mieux vaut d'ailleurs ne pas passer par
là : le comparatif thermolaquage,
galvanisation ou prélaqué explique dans quels cas une finition appliquée en usine revient moins
cher et tient mieux qu'une peinture de reprise.
Choisir le bon produit galvanisé en amont
Beaucoup de ces difficultés se règlent au moment de la commande plutôt qu'à l'atelier. Deux
arbitrages comptent.
Le premier est la forme du produit. Commander une pièce déjà découpée aux
cotes réduit le nombre de coupes et donc de chants à reprendre. La découpe sur mesure se fait au
millimètre avec une tolérance de ±1 mm, et les épaisseurs disponibles vont de 0,8 à 4 mm en tôle.
Le second est le choix de la famille. Le tube galvanisé
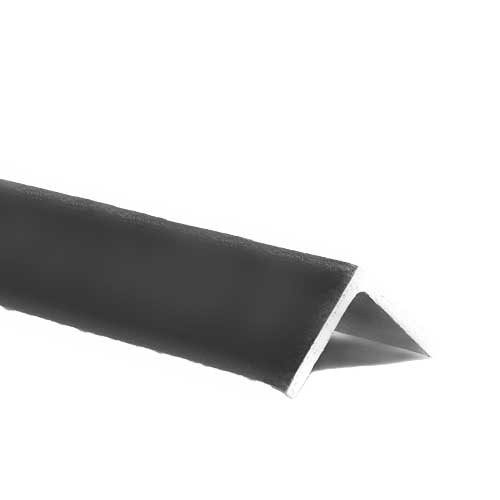
pour l'extérieur, la cornière
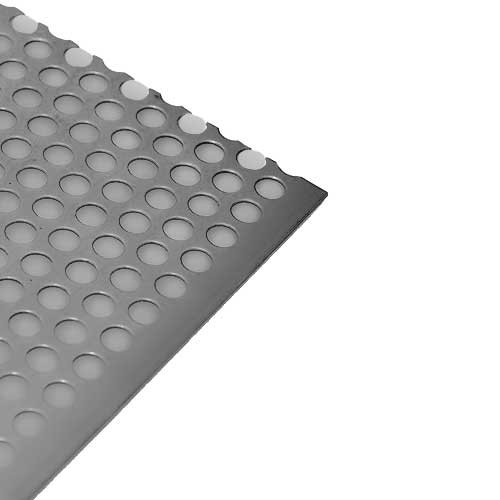
galvanisée et la tôle galvanisée ont
chacune leurs épaisseurs et leurs usages, et l'ensemble de la gamme est regroupé dans la catégorie acier galvanisé.
Le devis sur cotes est établi sous 48 h, l'expédition intervient sous 48 à 72 h, pour une
livraison estimée entre 3 et 10 jours.
Questions fréquentes
Peut-on souder de l'acier galvanisé ?
Oui, mais pas directement sur le zinc. La bonne pratique consiste à décaper le zinc de
part et d'autre de la jonction par brossage ou meulage léger, à souder sur l'acier nu, puis à
restituer le zinc sur la zone décapée au spray de zinc à froid ou à la peinture riche en zinc.
Pourquoi un cordon de soudure sur galvanisé est-il poreux ?
Parce que le zinc se vaporise vers 907 °C, bien avant la fusion de l'acier, et que sa
vapeur reste piégée dans le bain en cours de solidification. Cela produit de la porosité, des
projections abondantes et un cordon de tenue mécanique inférieure.
Les fumées de soudage du galvanisé sont-elles dangereuses ?
Oui. La vaporisation du zinc produit des fumées d'oxyde de zinc qui peuvent provoquer
la fièvre des métaux, un syndrome aigu de type grippal survenant quelques heures après
l'exposition. La prévention passe d'abord par le retrait du zinc avant soudage et par un captage
à la source, la protection respiratoire n'intervenant qu'en complément.
Pourquoi la peinture ne tient pas sur du galvanisé ?
Pour deux raisons simultanées. La surface du zinc neuf est lisse et passive, donc la
peinture n'a rien pour s'ancrer. Et les peintures à liant alkyde réagissent chimiquement avec le
zinc par saponification, ce qui détruit l'adhérence à l'interface.
Comment peindre du galvanisé correctement ?
En trois étapes : dégraisser complètement, matifier par abrasion légère non métallique
sans percer la couche de zinc, puis appliquer un primaire compatible zinc, primaire d'accrochage
spécifique galvanisé ou primaire époxy, avant la finition.
Faut-il attendre avant de peindre un galvanisé neuf ?
Oui, c'est préférable. Un galvanisé vieilli de six à douze mois accepte mieux la
peinture qu'un galvanisé neuf, parce que sa surface s'est légèrement rugosifiée et que le zinc
s'est partiellement carbonaté. Peindre immédiatement augmente le risque de décollement.
Vaut-il mieux boulonner que souder du galvanisé ?
Dans beaucoup de cas de clôture, de support ou de structure légère, oui. L'assemblage
mécanique ne détruit pas le zinc, reste démontable et n'impose aucune reprise. Le soudage garde
l'avantage quand il faut une liaison continue, une étanchéité ou une reprise d'effort continue.
Quelle épaisseur de zinc a une tôle galvanisée Z275 ?
Environ 275 g de zinc par mètre carré toutes faces confondues, soit de l'ordre de 20
microns par face, selon la norme NF EN 10346. C'est fin, et c'est ce qui explique qu'un meulage
trop appuyé suffise à retirer la protection.
Ce qu'il faut retenir
Les deux opérations se traitent avec la même logique : le zinc est une couche mince et
réactive, on ne travaille jamais dessus, on travaille avec ou sans lui en le sachant. Pour souder, on le
retire puis on le restitue. Pour peindre, on le dégraisse, on le matifie et on intercale un primaire
compatible.
Et dans les deux cas, la meilleure décision se prend avant : commander la pièce déjà découpée
aux cotes limite le nombre de chants à reprendre, et une finition appliquée en usine évite souvent la
peinture de reprise.