Panier
Il n'y a plus d'articles dans votre panier








Couper le métal à l'onglet : angles, cotes et assemblages d'angle
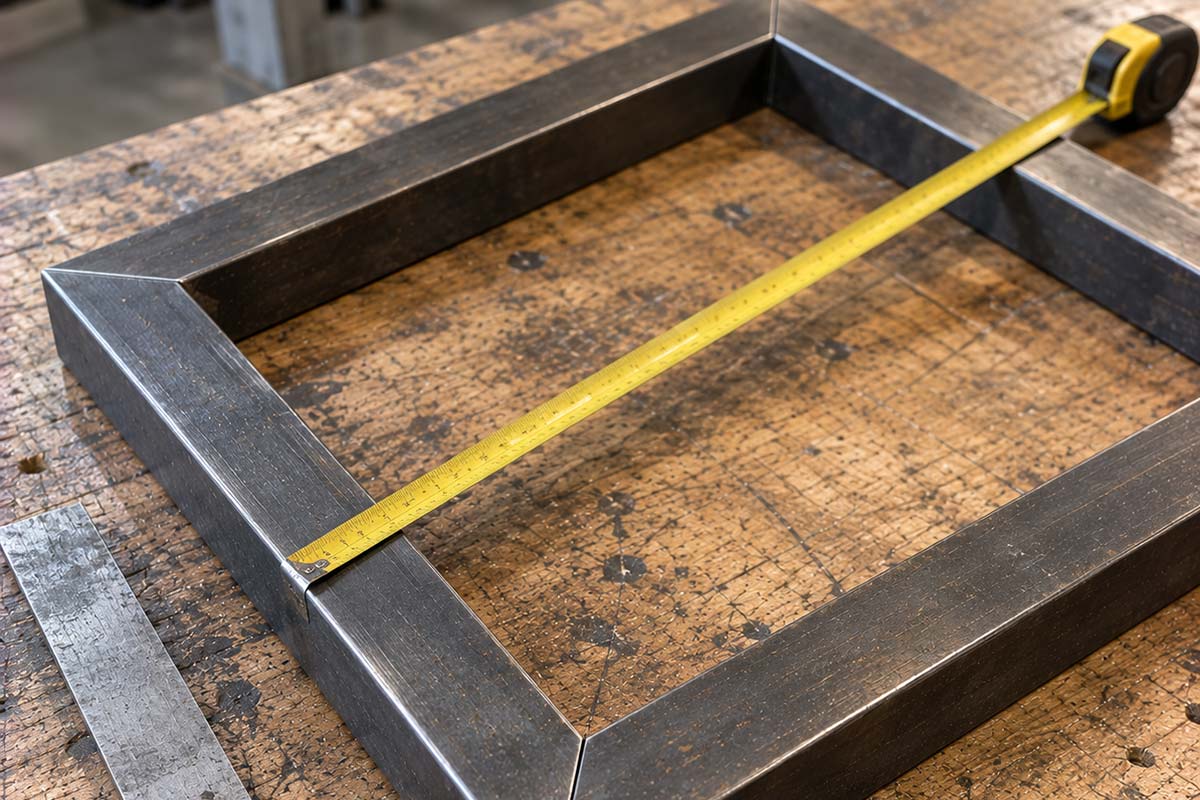
Un cadre à quatre onglets qui ne ferme pas, c'est rarement une histoire d'angle. L'angle à 45 degrés, presque tout le monde le règle correctement. Ce qui rate, c'est la cote : on mesure sur le mauvais bord, on oublie l'épaisseur du trait de coupe, et le quatrième onglet laisse un jour de deux millimètres impossible à rattraper sans tout recommencer. La coupe d'onglet demande une méthode de traçage autant qu'un bon outil, et elle ne se pratique pas de la même façon sur un tube carré, sur une cornière et sur un fer plat. Si vous hésitez encore sur l'outil de coupe lui-même, commencez par notre guide couper l'acier, quel outil selon l'épaisseur.
La règle en une phrase
Chaque pièce se coupe à la moitié de l'angle formé, soit 45 degrés pour un angle droit. Ce qui rate un cadre n'est presque jamais l'angle mais la cote : sur une pièce coupée à 45 degrés, le grand côté et le petit côté diffèrent exactement de la largeur de la pièce.
Sommaire
- Onglet, coupe biaise, chanfrein : trois coupes différentes
- La règle de l'angle : toujours la moitié
- Ce qui fait rater un onglet, et ce n'est pas l'angle
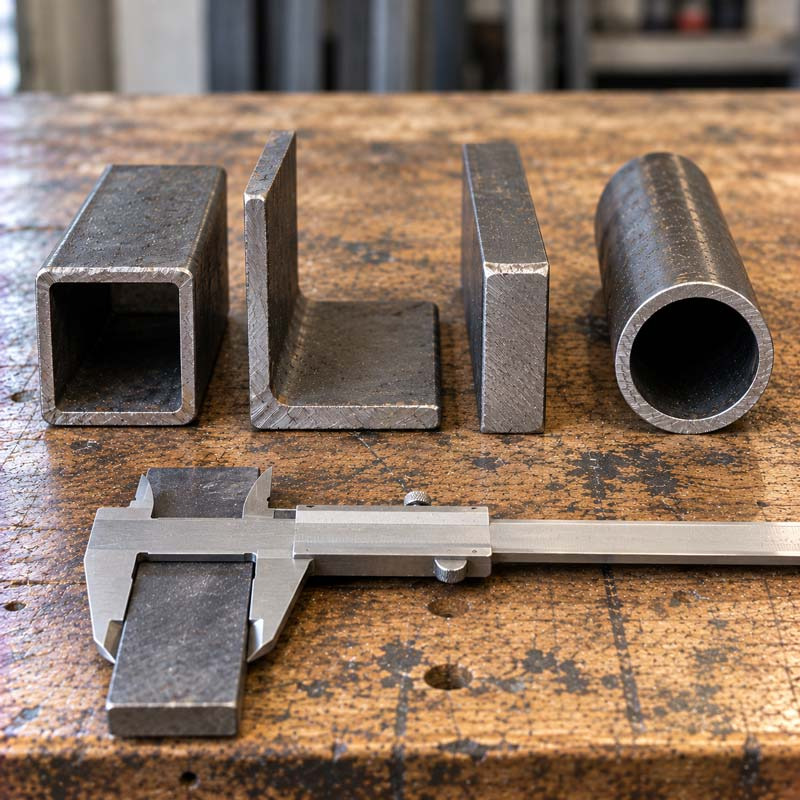
- Tube carré, cornière et fer plat : trois onglets différents
- Les outils et leur précision réelle
- Souder un onglet sans qu'il s'ouvre
- Quand faire couper en atelier plutôt que chez soi
- Questions fréquentes
Onglet, coupe biaise, chanfrein : trois coupes différentes
L'onglet est une coupe d'angle destinée à former une jonction entre deux pièces, la coupe biaise est une coupe oblique par rapport à l'axe de la barre, et le chanfrein est un enlèvement d'arête qui prépare un cordon de soudure. Les trois se confondent dans le langage courant et désignent des opérations qui n'ont ni le même but ni la même tolérance.
Onglet : chaque pièce est coupée à la moitié de l'angle formé, les deux coupes se rejoignent bord à bord et aucune n'est visible de face.
Coupe biaise : la barre est coupée selon un angle quelconque, souvent pour épouser une pente, un limon ou un appui, sans logique de symétrie.
Chanfrein : on retire une bande d'arête à 30 ou 45 degrés sur quelques millimètres pour que le métal d'apport pénètre, sans raccourcir la pièce.
La distinction compte au moment de commander. Une coupe biaise se demande en indiquant l'angle et le sens, un onglet se demande par paire en indiquant la cote finie de l'assemblage. Notre atelier réalise la découpe à plus ou moins 1 mm, coupe biaise sur consultation.
La règle de l'angle : toujours la moitié
Chaque pièce d'un assemblage à onglet se coupe à la moitié de l'angle que les deux pièces doivent former, soit 45 degrés pour un angle droit, 60 degrés pour un hexagone et 67,5 degrés pour un octogone. Cette règle couvre tous les cas réguliers, et une formule simple donne l'angle intérieur d'un polygone à n côtés : 180 multiplié par n moins 2, le tout divisé par n.
| Forme | Angle intérieur | Coupe sur chaque pièce |
|---|---|---|
| Triangle équilatéral | 60 degrés | 30 degrés |
| Carré ou rectangle | 90 degrés | 45 degrés |
| Pentagone | 108 degrés | 54 degrés |
| Hexagone | 120 degrés | 60 degrés |
| Octogone | 135 degrés | 67,5 degrés |
| Décagone | 144 degrés | 72 degrés |
Pour un angle qui n'est pas celui d'un polygone régulier, par exemple la jonction de deux murs à 100 degrés, la règle reste valable : chaque pièce se coupe à 50 degrés. Relevez l'angle réel avec une fausse équerre avant de couper, sans vous fier au plan : un angle supposé droit dans une construction existante l'est rarement à moins de deux degrés près, et l'erreur se voit immédiatement sur un onglet.
Les quatre réflexes
- Couper à la moitié de l'angle formé, toujours
- Préciser sur quel bord la cote est prise, grand côté ou petit côté
- Déduire la largeur du disque à chaque trait de coupe
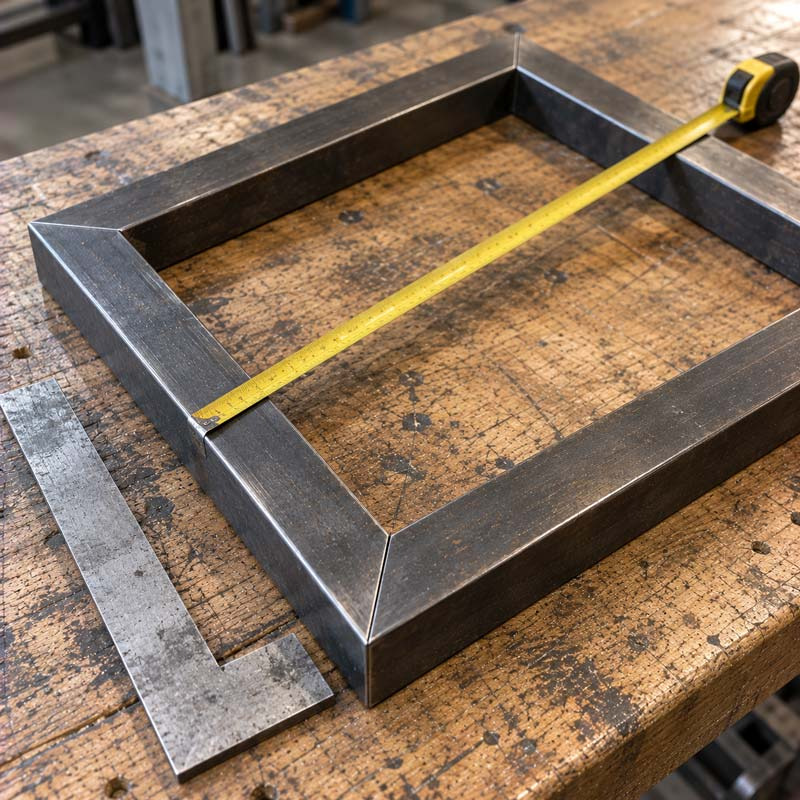
- Contrôler les diagonales avant de souder, pas une équerre dans chaque angle
À retenir
Sur une scie à onglet, vérifiez ce que la graduation mesure. Certaines machines affichent l'angle de coupe par rapport à la perpendiculaire, d'autres par rapport à l'axe de la barre. Un réglage sur 45 degrés peut donc donner 45 degrés ou son complémentaire selon la machine. Faites une coupe d'essai sur une chute avant la pièce définitive.
Ce qui fait rater un onglet, et ce n'est pas l'angle
Trois erreurs expliquent la quasi-totalité des cadres qui ne ferment pas : la cote prise sur le mauvais bord, le trait de coupe non déduit, et la pièce qui bouge pendant la coupe. Aucune des trois ne concerne le réglage de l'angle, qui est la partie facile.
La cote d'abord. Sur une pièce coupée à l'onglet, le grand côté et le petit côté n'ont pas la même longueur, et l'écart vaut exactement l'épaisseur ou la largeur de la pièce pour un onglet à 45 degrés. Sur un cadre extérieur de 1000 mm réalisé en tube carré de 40, les barres mesurent 1000 mm sur leur grand côté, celui qui forme l'extérieur du cadre, et 920 mm sur leur petit côté. Annoncer « quatre barres de 1000 » sans préciser sur quel bord revient à laisser le coupeur décider, donc à récupérer un cadre faux.
Le trait de coupe ensuite. Un disque à tronçonner de 1,6 mm consomme 1,6 mm de matière par coupe, un disque fin de 1 mm en consomme un. Sur une barre où vous enchaînez quatre coupes, cela représente jusqu'à 6 mm perdus si vous tracez à la suite sans déduire. Tracez chaque pièce indépendamment, en décalant le départ de la largeur du disque, ou coupez chaque élément depuis une extrémité propre.
Le bridage enfin. Une barre tenue approximativement dérive pendant la coupe et produit un onglet qui n'est pas dans le plan : l'angle est bon vu de dessus, faux vu de côté, et les deux pièces ne se touchent que sur une arête. Un étau de machine serré sur toute la hauteur de la section règle le problème. Pour les profilés creux de faible épaisseur, glissez une cale de bois à l'intérieur pour éviter l'écrasement au serrage.
Tube carré, cornière et fer plat : trois onglets différents
L'onglet d'un tube carré est une coupe plane unique, celui d'une cornière demande de retirer un coin en V dans une seule aile, et celui d'un fer plat dépend de sa position à plat ou sur chant. Appliquer la méthode du tube carré à une cornière conduit à une pièce inutilisable.
Sur un tube carré ou rectangulaire, l'onglet se fait d'une seule coupe traversante à la moitié de l'angle. Les quatre faces sont coupées en même temps, la jonction est propre sur les deux faces visibles, et le cordon de soudure suit une ligne continue. C'est le cas le plus simple, et c'est pour cette raison que les cadres et ossatures se font majoritairement en tube.
Sur une cornière, la situation change. Pour former un angle droit dans le plan de la grande aile, il faut retirer dans l'aile perpendiculaire un triangle de 90 degrés, puis replier ou souder. Cette coupe s'appelle une coupe d'about, et elle se trace en reportant la hauteur de l'aile de part et d'autre du point de pli. Si vous coupez simplement la cornière à 45 degrés comme un tube, les deux ailes se chevauchent et l'angle ne ferme pas. Notre comparatif cornière à ailes égales ou inégales précise les sections disponibles.
Sur un fer plat, tout dépend de l'orientation. À plat, l'onglet est une coupe à 45 degrés dans la largeur, simple à tracer. Sur chant, c'est une coupe à 45 degrés dans l'épaisseur, bien plus délicate à tenir d'aplomb avec une disqueuse, et qui demande une scie à ruban ou une scie à onglet.
Assemblage à onglet
- Aucune coupe visible de face
- Continuité du profil dans l'angle
- Indispensable sur profilé décoratif ou prélaqué
- Deux coupes d'angle à réussir par jonction
- Cumul des erreurs sur un cadre fermé
Assemblage bout à bout
- Une seule coupe droite par jonction
- Tolérant à un écart d'angle
- Après soudure et meulage, rendu équivalent sur acier brut
- La coupe reste visible sur un profilé peint ou galvanisé
- Choix fréquent des ferronniers sur fer plat sur chant
Les outils et leur précision réelle
Une scie à onglet métal ou une scie à ruban tiennent l'angle au demi-degré, une tronçonneuse à disque le tient au degré, et une disqueuse à main ne garantit rien au-delà de deux degrés même pour un opérateur expérimenté. Le choix de l'outil fixe donc la qualité de l'assemblage avant même le premier trait.
Deux degrés d'erreur sur un onglet à 45 degrés ouvrent un jour d'environ 1,5 mm au bout d'une aile de 40 mm. Sur un cadre à quatre angles, les écarts se cumulent et le dernier onglet encaisse la somme des trois précédents. C'est mathématiquement pour cette raison qu'un cadre réalisé à la disqueuse ne ferme presque jamais du premier coup, indépendamment du soin apporté.
Les sections de départ se choisissent au rayon tubes galvanisés pour l'extérieur ou tubes acier pour l'intérieur, et les équerres de renfort au rayon platines, cornières et équerres. Trois contournements existent quand on ne dispose que d'une disqueuse. Le premier est le gabarit : un morceau de cornière vissé sur l'établi, coupé une fois à l'angle voulu, qui sert de guide pour toutes les coupes suivantes. Le deuxième est la coupe en légère surlongueur suivie d'un ajustage à la lime ou à la bande abrasive. Le troisième est de faire réaliser les coupes d'angle en atelier et de ne garder que l'assemblage. Les disques adaptés à chaque matière figurent au rayon disques et abrasifs, et l'équerre et la fausse équerre nécessaires au traçage au rayon outillages à main.
Souder un onglet sans qu'il s'ouvre
Un onglet correctement coupé s'ouvre quand même au soudage si l'ordre des passes est mauvais, parce que le retrait du cordon en refroidissant tire les deux pièces l'une vers l'autre. La parade est l'ordre de pointage, pas la puissance du poste.
Pointez d'abord les quatre angles du cadre en un seul point chacun, à l'extérieur de la jonction, cadre posé à plat sur une surface de référence et vérifié aux diagonales. Les deux diagonales d'un rectangle doivent être rigoureusement égales, et c'est le seul contrôle fiable d'équerrage sur un cadre monté. Ne soudez le cordon complet qu'ensuite, en alternant les angles opposés plutôt qu'en tournant autour du cadre, pour répartir les retraits.
Pointer les quatre angles
Un seul point par angle, à l'extérieur de la jonction, cadre posé à plat sur
une surface de référence.
Contrôler les diagonales
Les deux diagonales d'un rectangle doivent être rigoureusement égales. C'est
le seul contrôle fiable d'équerrage sur un cadre monté.
Souder en alternant les angles opposés
Plutôt qu'en tournant autour du cadre, pour répartir les retraits de
refroidissement.
Finir par la face visible
Elle recevra le meulage de finition. Un cordon posé en premier sur cette face
aura tiré toute la géométrie.
Sur un onglet de tube, soudez la face extérieure en dernier si elle est visible : elle recevra le meulage de finition, et un cordon posé en premier sur cette face aura tiré toute la géométrie. Pour les réglages et la préparation, notre guide sur souder un tube acier détaille la méthode, et le rayon soudure rassemble les consommables.
Si la soudure n'est pas envisageable, l'onglet reste réalisable en assemblage mécanique avec une équerre intérieure ou un insert d'angle. Notre article sur l'assemblage du métal sans soudure compare les solutions disponibles.
Quand faire couper en atelier plutôt que chez soi
La coupe en atelier devient rentable dès que le nombre d'onglets dépasse quatre ou que la section dépasse 50 millimètres, parce que le temps de traçage, de bridage et d'ajustage augmente plus vite que le coût de la prestation. Le calcul se fait en temps, pas en prix de la barre.
Trois situations justifient de déléguer sans hésiter. Les séries, parce que la répétabilité d'une machine d'atelier est sans comparaison avec un traçage manuel. Les fortes sections, parce qu'une disqueuse à main n'a ni la profondeur de coupe ni la stabilité nécessaires au-delà de 50 à 60 mm. Et les pièces destinées à rester visibles, parce qu'un onglet raté se voit définitivement et qu'aucun meulage ne le rattrape complètement.
Dans ce cas, transmettez les cotes en précisant sur quel bord elles se prennent, l'angle de chaque extrémité, et le sens de la coupe si les deux extrémités ne sont pas symétriques. Un croquis coté vaut mieux qu'une liste de longueurs. Pour la notation à employer sur ce croquis, notre guide sur la lecture des désignations métal donne les conventions. Les projets qui reposent entièrement sur des assemblages d'angle, comme un portail métallique, une grille de défense ou un établi métallique, gagnent presque toujours à partir de pièces déjà coupées.
Faire couper vos onglets en atelier
Découpe sur mesure à plus ou moins 1 mm, coupe biaise et perçage sur consultation. Transmettez un croquis coté, nous validons avant découpe.
Demander un devisQuestions fréquentes
À quel angle couper pour un assemblage à 90 degrés ?
45 degrés sur chaque pièce. La règle générale est que chaque pièce se coupe à la moitié de l'angle formé par l'assemblage : 60 degrés pour un hexagone qui forme des angles de 120 degrés, 67,5 degrés pour un octogone, 50 degrés pour une jonction à 100 degrés.
Pourquoi mon cadre à onglets ne ferme pas ?
Dans la plupart des cas parce que la cote a été prise sur le mauvais bord. Sur une pièce coupée à 45 degrés, le grand côté et le petit côté diffèrent exactement de la largeur de la pièce. Les deux autres causes fréquentes sont le trait de coupe non déduit et la barre qui dérive pendant la coupe.
Quelle longueur commander pour un cadre en tube carré ?
Précisez toujours la cote et le bord sur lequel elle se prend. Pour un cadre extérieur de 1000 mm en tube carré de 40, les barres font 1000 mm sur le grand côté et 920 mm sur le petit côté. Une commande de « quatre barres de 1000 » sans précision produit un cadre faux.
Peut-on faire un onglet propre à la disqueuse ?
Difficilement sans gabarit. Une disqueuse à main ne garantit guère mieux que deux degrés, ce qui ouvre un jour d'environ 1,5 mm sur une aile de 40 mm, et les écarts se cumulent sur les quatre angles d'un cadre. Un gabarit en cornière vissé sur l'établi améliore nettement le résultat.
Comment couper une cornière à l'onglet ?
Pas comme un tube. Il faut retirer un triangle de 90 degrés dans l'aile perpendiculaire, ce qu'on appelle une coupe d'about, puis replier ou souder. Une cornière coupée à 45 degrés de part en part voit ses deux ailes se chevaucher et l'angle ne ferme pas.
Comment vérifier l'équerrage d'un cadre avant de souder ?
En mesurant les deux diagonales, qui doivent être rigoureusement égales sur un rectangle. C'est le seul contrôle fiable une fois le cadre monté, bien plus sûr qu'une équerre posée dans chaque angle. Pointez les quatre angles, contrôlez les diagonales, puis seulement soudez.
Pourquoi un onglet s'ouvre-t-il pendant le soudage ?
Parce que le cordon se rétracte en refroidissant et tire les deux pièces l'une vers l'autre. Pointez les quatre angles en un seul point chacun avant toute passe complète, puis soudez en alternant les angles opposés plutôt qu'en tournant autour du cadre.
Quelle différence entre onglet et coupe biaise ?
L'onglet est une coupe d'angle symétrique destinée à former une jonction, chaque pièce prenant la moitié de l'angle. La coupe biaise est une coupe oblique quelconque, souvent destinée à épouser une pente ou un appui, sans logique de symétrie entre deux pièces.