Couper l'acier : quel outil selon l'épaisseur et la matière
Couper l'acier proprement ne tient pas à la force, mais au choix de l'outil : la même barre se débite en trente secondes à la disqueuse avec une coupe à reprendre, ou en deux minutes à la scie à ruban avec un about net et d'équerre. Entre la meuleuse, la scie, la cisaille et le plasma, chacun a son domaine, défini par l'épaisseur, la matière et la propreté attendue. Ce guide complet couvre tous les outils, mais aussi la découpe matière par matière et pièce par pièce, avec la méthode et la sécurité. Et quand la coupe doit tomber juste du premier coup, notre guide sur le métal sur mesure montre l'alternative de l'atelier.
Pour une tôle fine, prenez une cisaille ou une grignoteuse : ni chaleur ni copeaux. Pour un profilé, un tube ou une barre pleine, la scie à ruban donne la coupe la plus nette et la plus d'équerre. La disqueuse reste l'outil à tout faire, rapide mais à reprendre. Au-delà d'une vingtaine de millimètres ou en série, on passe au plasma ou à la découpe en atelier.
Comment choisir son outil de coupe
Le bon outil se choisit sur trois critères, dans cet ordre : l'épaisseur à traverser, la matière à couper et la propreté de coupe attendue. Un quatrième s'y ajoute dès qu'il y a de la série, la quantité de pièces. Répondre à ces quatre questions élimine d'emblée la moitié des outils.
L'épaisseur et la matière
L'épaisseur commande la puissance nécessaire : une tôle d'un millimètre se cisaille à la main, une barre de 40 mm demande une scie ou du plasma. La matière, elle, change les consommables et la vitesse. L'acier doux se coupe facilement, l'inox est plus dur et durcit encore s'il chauffe, l'aluminium encrasse les outils qui ne lui sont pas destinés. Si vous hésitez encore sur l'épaisseur à commander, notre guide pour choisir l'épaisseur d'une tôle acier pose les repères.
La propreté de coupe attendue
Une coupe qui sera soudée ou cachée peut être approximative, une coupe visible ou à assembler bord à bord doit être nette et parfaitement d'équerre. C'est souvent ce critère qui fait basculer de la disqueuse vers la scie : la première laisse une arête irrégulière et une zone bleuie par la chaleur, la seconde un about propre qui ne demande qu'un ébavurage.
La quantité de pièces
Pour une coupe unique, l'outil que vous avez sous la main fait l'affaire. Pour dix pièces identiques, la répétabilité devient le vrai sujet : une butée sur une scie garantit dix longueurs rigoureusement égales, là où dix coupes à la disqueuse donneront dix cotes légèrement différentes. À partir d'un certain volume, faire débiter à la cote coûte moins cher que le temps passé.
Quel outil pour votre découpe ?
Pour trancher en quelques secondes, partez de ce que vous avez à couper plutôt que de l'outil que vous possédez. L'arbre ci-dessous mène au bon choix dans la grande majorité des cas, et le détail de chaque outil suit juste après.
Une cisaille pour une coupe droite, une grignoteuse pour une forme ou une découpe intérieure. Ni chaleur ni étincelle.
La scie à ruban : coupe nette, d'équerre, répétable à la butée. La disqueuse si c'est ponctuel et non visible.
Le plasma, ou la découpe en atelier à la cote exacte, plus rentable dès que les pièces se multiplient.
Le comparatif des outils
Chaque outil a un domaine où il est le meilleur et des zones où il n'a rien à faire. Ce tableau croise les trois critères qui comptent vraiment : la vitesse, la propreté de coupe et l'épaisseur admissible.
| Outil | Vitesse | Propreté | Épaisseur |
|---|---|---|---|
| Cisaille | Très rapide | Nette | Tôle fine |
| Grignoteuse | Moyenne | À ébavurer | Tôle fine |
| Disqueuse | Rapide | À reprendre | Moyenne |
| Scie à ruban | Lente | Excellente | Forte |
| Scie circulaire | Rapide | Excellente | Moyenne |
| Plasma | Très rapide | Laitier à retirer | Très forte |
Ce tableau explique pourquoi les ateliers possèdent plusieurs outils : aucun ne couvre tout le spectre. La disqueuse est la plus polyvalente, la scie à ruban la plus précise, la cisaille la plus rapide sur tôle fine, et le plasma le seul à avaler les fortes épaisseurs sans effort.
La disqueuse, l'outil à tout faire
La meuleuse d'angle équipée d'un disque à tronçonner coupe à peu près tout, ce qui explique qu'elle soit dans tous les ateliers. Rapide et polyvalente, elle a deux défauts : elle chauffe la pièce et laisse une coupe à reprendre. C'est l'outil du dépannage et du chantier, pas celui de la précision.
Pour quelles épaisseurs
Une disqueuse de 125 mm traverse sans peine les tôles, les cornières, les tubes et les petits profilés. Sur une barre pleine ou une forte section, elle y arrive aussi, mais la coupe devient longue, chaude et rarement d'équerre, et le disque s'use vite. Passé une vingtaine de millimètres de plein, une scie ou un modèle de 230 mm devient plus raisonnable. Vous trouverez la machine adaptée au rayon outillage électroportatif.
Choisir le bon disque
Le disque doit correspondre à la matière, ce n'est pas un détail de confort mais de résultat. Un disque acier pour l'acier, un disque inox sans fer pour l'inox, un disque spécifique pour l'aluminium qui encrasse tout le reste. Un disque fin coupe vite et chauffe moins, un disque épais dure plus longtemps. Le rayon disques et abrasifs couvre les trois matières.
Les scies : à ruban et circulaire
Les scies à métaux donnent les coupes les plus propres et les plus précises de l'atelier, sans étincelle et sans échauffement notable. Ce sont les outils du débit sérieux, ceux qui permettent d'enchaîner des pièces identiques sans reprise.
La scie à ruban, la référence
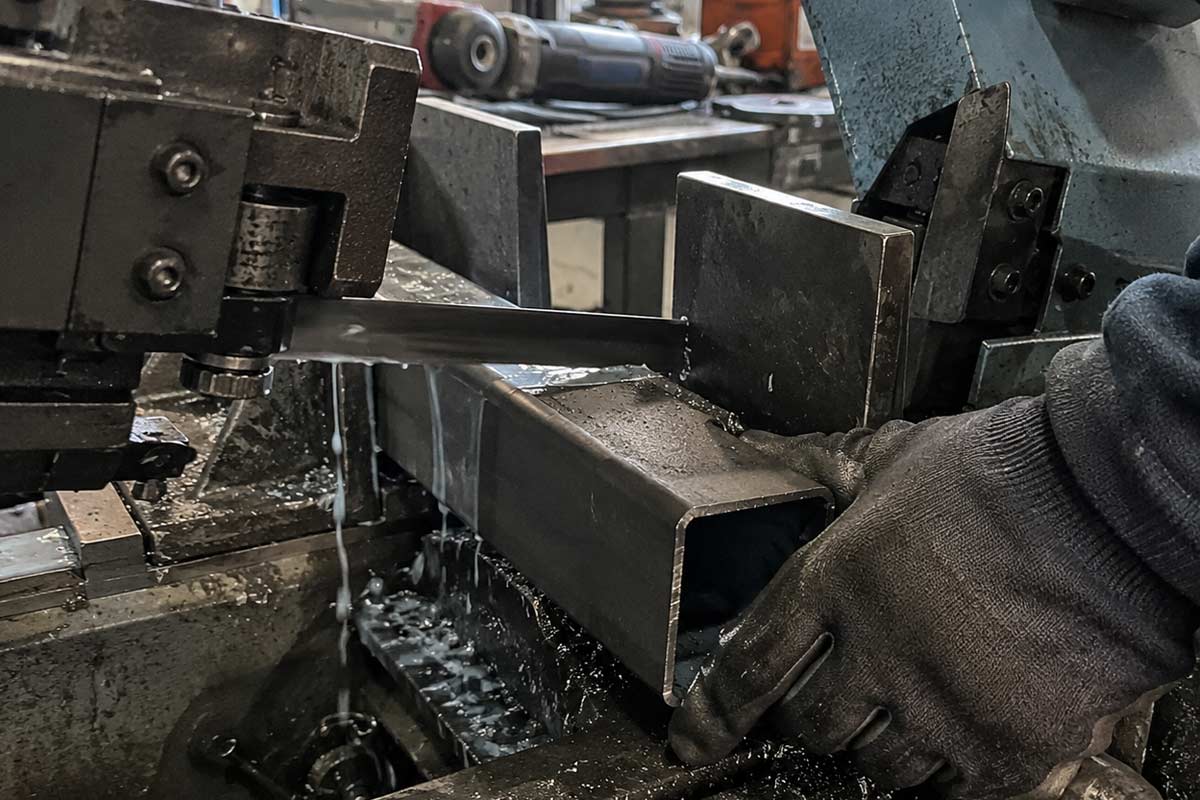
C'est l'outil de référence pour les tubes, cornières, U, poutrelles et surtout les barres pleines, où la disqueuse montre vite ses limites. Elle coupe lentement, ce qui est justement son atout : le métal ne bleuit pas, l'about reste d'équerre et l'ébavurage se réduit à un passage de lime. L'étau bride la pièce et garantit l'angle, et une butée permet d'enchaîner des longueurs identiques. La plupart des modèles autorisent la coupe biaise, très utile pour les assemblages d'angle.
La scie circulaire à métaux
Moins connue, la scie circulaire équipée d'une lame carbure combine deux qualités rares : la vitesse d'une disqueuse et la propreté d'une scie. Elle tronçonne un profilé en quelques secondes, avec un about net et à peine chaud, sans la gerbe d'étincelles de la meuleuse. Les copeaux sont projetés secs et brûlants, ce qui impose lunettes et carter en place. Son inconvénient reste le prix des lames carbure, qui n'apprécient ni les chocs ni les matières pour lesquelles elles ne sont pas prévues.
Vitesse et lubrification
Chaque matière a sa vitesse : lente pour l'inox, plus rapide pour l'acier doux, encore plus pour l'aluminium. Le fluide de coupe refroidit la lame et évacue les copeaux, ce qui prolonge nettement sa durée de vie. Une lame qui chauffe perd sa denture en quelques coupes. Les scies et lames se trouvent au rayon scies et trépans.
Cisaille et grignoteuse, pour la tôle fine
Sur la tôle fine, cisaille et grignoteuse battent tous les outils rotatifs : pas d'étincelle, pas de chaleur, pas de copeau, et un travail silencieux. Ce sont les outils du tôlier, souvent négligés par les bricoleurs qui sortent la disqueuse par réflexe.
La cisaille
De la cisaille à main pour les faibles épaisseurs à la cisaille à levier ou guillotine d'établi, le principe reste le même : deux lames qui cisaillent la tôle. La coupe est instantanée et parfaitement froide, mais le bord se déforme légèrement sur les tôles un peu épaisses, effet à anticiper si la pièce est visible.
La grignoteuse
La grignoteuse avance en poinçonnant de petites encoches successives, ce qui lui permet de suivre des courbes et de découper des formes en plein panneau sans déformer la tôle autour. Elle laisse un bord légèrement dentelé, à ébavurer, et génère beaucoup de petites chutes coupantes. C'est l'outil idéal pour les découpes intérieures et les contours complexes.
La découpe thermique : plasma, oxycoupage et laser
Au-delà de ce qu'une scie avale raisonnablement, on passe à la découpe thermique, qui fait fondre le métal au lieu de l'usiner. Trois procédés se partagent le terrain, et ils ne s'appliquent pas tous aux mêmes matières.
Le plasma
Le plasma coupe rapidement de fortes épaisseurs et fonctionne sur tous les métaux conducteurs, acier, inox et aluminium compris. Il demande une source électrique et de l'air comprimé, laisse une zone affectée thermiquement et un léger laitier à retirer sous la coupe. C'est le procédé le plus polyvalent pour les gros débits.
L'oxycoupage
L'oxycoupage au chalumeau traverse des épaisseurs très importantes à faible coût, mais uniquement sur l'acier au carbone. Il ne fonctionne ni sur l'inox ni sur l'aluminium, dont les oxydes fondent à une température plus élevée que le métal lui-même. C'est une limite physique et non un réglage à trouver : sur ces matières, il faut changer de procédé.
Laser et jet d'eau
Le laser produit un trait de coupe très fin et des contours complexes avec une précision remarquable, principalement sur tôle. Le jet d'eau coupe à froid absolument tous les matériaux, sans la moindre zone affectée thermiquement, ce qui le rend précieux sur les pièces sensibles à la chaleur ou déjà traitées. Ces procédés ne s'improvisent pas chez soi : ils se sous-traitent, et leur intérêt se juge au nombre de pièces et à la complexité des formes.
Couper selon la matière
Le même outil ne se règle pas de la même façon selon le métal : ce qui marche sur l'acier doux abîme l'inox et encrasse l'aluminium. Voici les quatre cas que vous rencontrerez, et ce qui change à chaque fois.
Couper l'acier brut
C'est le cas le plus simple : l'acier doux se coupe à peu près avec tout, disque acier, lame bimétal ou carbure, cisaille selon l'épaisseur. Le seul vrai réflexe concerne l'après-coupe : une arête fraîchement coupée est un métal nu qui rouille en quelques jours à l'humidité. Un antirouille ou une peinture sur la coupe règle la question.
Couper l'inox
L'inox est plus dur que l'acier et il s'écrouit, c'est-à-dire qu'il durcit encore sous l'effet de la chaleur et du frottement. Il faut donc couper à vitesse modérée, sans forcer, en lubrifiant quand l'outil le permet, avec un disque ou une lame prévus pour l'inox. Notre guide pour travailler l'inox sur mesure détaille les bons gestes.
Couper de l'inox avec un disque à acier dépose des particules de fer sur la coupe. Ces particules rouillent en quelques jours et donnent l'impression que l'inox se corrode, alors que c'est la contamination qui rouille. Utilisez toujours un disque dédié inox, et gardez-le pour l'inox uniquement.
Couper l'aluminium
L'aluminium est tendre et colle : il encrasse les disques abrasifs et charge la denture des lames, jusqu'à les rendre inefficaces. Utilisez un disque ou une lame spécifiquement prévus pour l'alu, avec une denture plus espacée, et lubrifiez pour éviter que le métal ne s'accroche. Attention aussi à l'échauffement, car l'aluminium ne change pas de couleur avant de fondre. Notre guide pour choisir entre tube, tôle et profilé aluminium complète le sujet.
Couper le galvanisé
Couper de l'acier galvanisé demande une précaution supplémentaire : la chaleur volatilise le zinc du revêtement et dégage des fumées à ne pas respirer. Travaillez en extérieur ou avec une ventilation efficace, et portez un masque adapté si vous enchaînez les coupes. Surtout, la coupe met l'acier à nu : il faut reconstituer la protection à l'aérosol de zinc, faute de quoi la rouille démarrera précisément là, comme l'explique notre article sur l'acier galvanisé qui rouille.
Couper selon le type de pièce
La forme de la pièce change autant la méthode que la matière : une tôle vibre, un tube rond fait riper l'outil, une barre pleine demande de la patience. Voici les quatre familles et le piège de chacune.
Couper une tôle
Le principal ennemi de la tôle est la vibration : mal bridée, elle résonne, se voile et donne une coupe ondulée. Bridez-la sur toute la longueur, au plus près du trait, et travaillez avec un disque fin si vous utilisez la meuleuse. Pour les faibles épaisseurs, la cisaille reste imbattable.
Couper un tube
Le tube rond est la pièce la plus délicate, car l'outil a tendance à riper au démarrage sur la surface bombée. Amorcez le trait doucement, ou utilisez un étau en V qui cale le tube et guide la coupe. Attention aussi au serrage : un tube à paroi fine s'écrase dans un étau trop serré, ce qui fausse la coupe et déforme la section. Notre guide pour construire en tube acier couvre la suite du travail.
Couper un profilé
Sur une cornière, un U ou une poutrelle, la difficulté vient des changements d'épaisseur : l'outil traverse une aile, puis du vide, puis une autre aile. À la scie, la coupe se fait naturellement. À la disqueuse, mieux vaut couper aile par aile, en repositionnant la pièce, plutôt que d'attaquer tout le profil d'un seul passage.
Couper une barre pleine
C'est la pièce la plus exigeante, car il n'y a aucun vide pour souffler : la scie à ruban ou circulaire est vraiment recommandée. Si vous n'avez qu'une disqueuse, ne cherchez pas à traverser d'un coup : entaillez sur tout le pourtour en tournant progressivement la barre, puis rejoignez le centre. La coupe reste d'équerre et le disque chauffe beaucoup moins. Pour le choix de la section, voyez notre guide sur le profilé plein pour la ferronnerie.
Couper proprement, étape par étape
Une coupe réussie se joue autant avant que pendant, et la précipitation coûte toujours plus de temps qu'elle n'en fait gagner. Voici la marche à suivre, quel que soit l'outil retenu.
Tracez le trait au feutre ou à la pointe à tracer, en tenant compte de l'épaisseur du trait de coupe. Vérifiez la cote deux fois avant de couper une fois.
Immobilisez la pièce dans un étau ou avec des serre-joints, jamais à la main. Une pièce qui bouge donne une coupe ratée et devient dangereuse.
Montez le disque ou la lame correspondant à la matière : acier, inox ou aluminium. Vérifiez l'état du disque, jamais de disque fissuré ou ébréché.
Laissez l'outil travailler à son rythme, sans appuyer. Forcer chauffe la pièce, use le consommable et fait dévier la coupe. Lubrifiez si l'outil le permet.
Ne saisissez jamais une pièce fraîchement coupée à main nue : elle reste brûlante bien après l'arrêt de l'outil. Laissez-la refroidir à l'air, sans tremper.
Retirez les bavures à la lime ou au disque à lamelles, puis protégez la coupe sur un acier brut ou galvanisé. Une arête nue est le point de départ de la rouille.
Si la pièce doit ensuite être percée ou taraudée, faites-le après la coupe et l'ébavurage, sur une pièce déjà à la cote. Notre guide pour percer et tarauder l'acier prend le relais à cette étape.
Sécurité et finition
La découpe du métal est l'opération d'atelier qui envoie le plus de projections, et la plus banalisée. Étincelles, éclats, arêtes coupantes et bruit se cumulent, et chacun mérite une protection. Rien d'excessif, mais rien de facultatif non plus.
Portez des lunettes de protection systématiquement, des gants anti-coupure pour manipuler les pièces débitées, une protection auditive avec les outils rotatifs et des vêtements couvrants non synthétiques. Le rayon protections individuelles couvre l'essentiel. Pensez aussi à dégager la zone de tout ce qui peut s'enflammer : une gerbe d'étincelles porte à plusieurs mètres et met du temps à s'éteindre.
Vérifiez toujours que la vitesse maximale inscrite sur le disque est supérieure ou égale à celle de votre machine, et ne retirez jamais le carter de protection. Un disque qui éclate à pleine vitesse est l'accident le plus grave de l'atelier. Un disque fissuré, tombé au sol ou stocké dans l'humidité se jette, il ne se teste pas.
Côté finition, l'ébavurage n'est pas cosmétique : une arête vive coupe à la manipulation et concentre la corrosion. Un passage de lime, de disque à lamelles ou de brosse suffit, puis une retouche de protection sur les aciers bruts et galvanisés.
Quand déléguer la découpe à l'atelier
Faire débiter à la cote devient rentable dès que la précision compte, que les pièces se répètent ou que l'épaisseur dépasse vos moyens. On ne paie alors pas seulement une coupe, mais du temps, des consommables et des chutes évitées. La découpe sur mesure se fait à ±1 mm, avec coupe biaise et perçage sur consultation.
- Les cotes finales de chaque pièce, en millimètres, et la quantité exacte.
- La matière et la nuance : acier, galvanisé, inox 304L ou 316L, aluminium.
- Le type de coupe : droite ou biaise, et l'angle si elle est biaise.
- Les perçages éventuels, avec diamètre et position.
- L'usage final, pour valider que l'épaisseur choisie est cohérente.
Matière, dimensions, angles de coupe : vous recevez des pièces déjà à la cote, découpées à ±1 mm dans notre atelier de Montpellier.
Questions fréquentes sur la découpe de l'acier
Couper juste, du premier coup
Bien couper l'acier tient à une règle simple : choisir l'outil selon la pièce et la matière, pas selon ce qui traîne sur l'établi. La cisaille pour la tôle fine, la scie pour les profilés et les barres, la disqueuse pour le ponctuel, le plasma pour l'épais. Ajoutez le bon consommable pour chaque métal, un bridage sérieux, un ébavurage systématique et une protection des arêtes, et vos coupes n'auront plus rien à envier à celles d'un atelier. Et pour les pièces qui doivent tomber juste du premier coup, le débit à la cote reste l'option la plus économique en temps comme en matière.
Découpe impeccable.
- NF EN 10025-2 : aciers de construction non alliés, nuance S235JR.
- EN 12413 : exigences de sécurité pour les produits abrasifs agglomérés (disques de tronçonnage).
- Notices des fabricants de disques : la vitesse maximale d'utilisation est propre à chaque référence et figure sur le disque.
Voir le Produit
Produits associés