Percer et tarauder l'acier : forets, vitesse et méthode pour un perçage propre
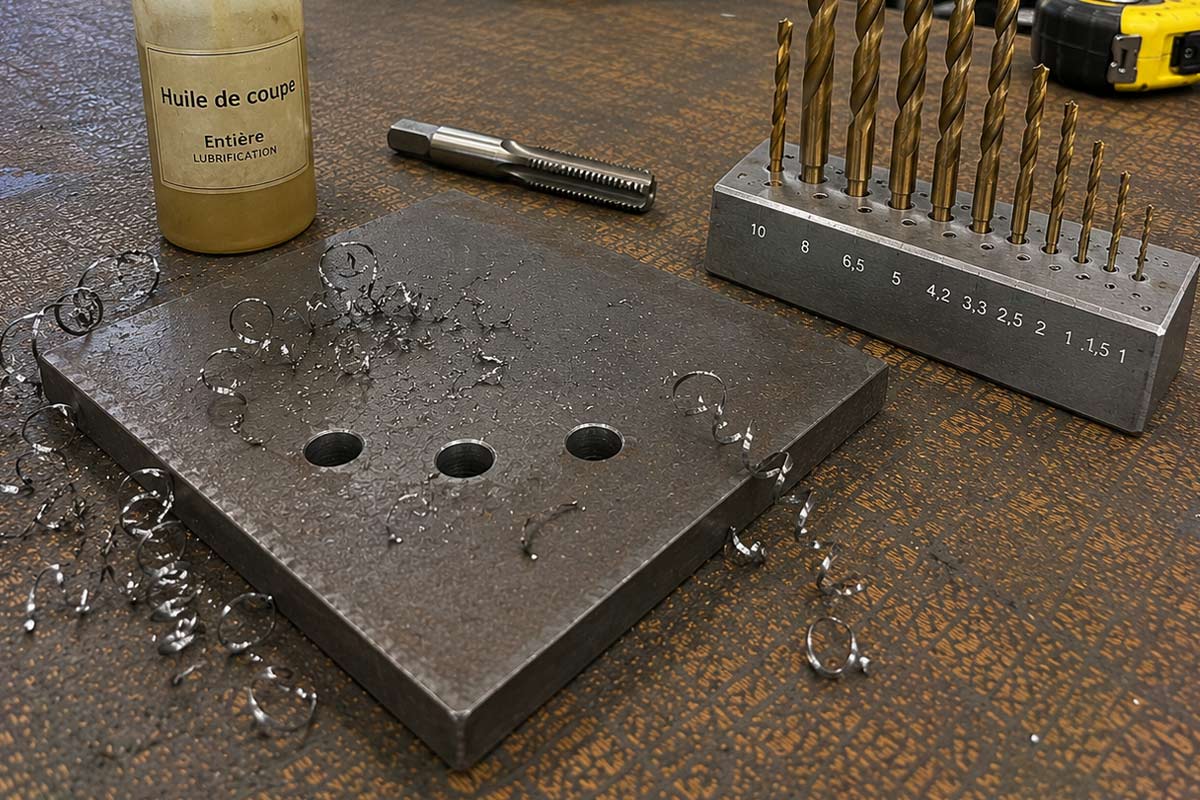
Percer de l'acier paraît simple, jusqu'au foret qui bleuit, glisse sans mordre ou casse net dans le trou. La différence entre un perçage propre et un foret fichu tient à trois choses : le bon foret, la bonne vitesse, et un peu de méthode. Que vous prépariez un assemblage boulonné, des fixations dans une tôle acier ou un taraudage dans la masse, ce guide explique comment percer l'acier sans abîmer ni la pièce ni l'outil, comment tarauder un trou pour y visser directement, et comment s'en sortir sur les fortes épaisseurs.
- Pour l'acier, un foret HSS suffit ; pour l'acier dur ou l'inox, le foret cobalt (HSS-Co) s'impose.
- La règle d'or : plus le foret est gros, plus on perce lentement. Trop de vitesse brûle l'outil.
- Pointeau pour amorcer, avant-trou pour les gros diamètres, lubrification pour évacuer la chaleur.
- Tarauder permet de visser directement dans l'acier, sans écrou, avec le bon avant-trou et un jeu de tarauds.
Choisir le bon foret pour l'acier
Tous les forets ne se valent pas face à l'acier, et utiliser le mauvais est la première cause de perçage raté. Le critère décisif est la matière du foret, qui doit être plus dure que l'acier à percer et résister à la chaleur générée.
- Le standard pour l'acier doux et courant (S235)
- Économique, largement suffisant pour la plupart des perçages
- Reconnaissable à sa teinte gris argent
- Ses limites apparaissent sur l'acier dur et l'inox
- Alliage enrichi au cobalt, bien plus résistant à la chaleur
- Indispensable pour l'inox, l'acier dur et les séries
- Teinte dorée à bronze caractéristique
- Plus cher, mais dure bien plus longtemps sur matière dure
Les forets à revêtement titane (TiN, teinte dorée brillante) constituent un intermédiaire : un foret HSS recouvert d'une couche dure qui allonge sa durée de vie, utile pour un usage régulier sur acier courant. Pour percer de l'inox, en revanche, le cobalt n'est pas une option mais une nécessité : l'inox écrouit et chauffe vite, et un foret HSS ordinaire s'y émousse en quelques secondes. Dans tous les cas, un foret bien affûté perce ; un foret émoussé frotte, chauffe et durcit la matière.
La vitesse de perçage : le facteur le plus négligé
C'est l'erreur la plus fréquente : percer l'acier trop vite. Une vitesse excessive génère une chaleur qui détruit le tranchant du foret en quelques secondes, le fait bleuir et durcit la zone percée. Le principe à retenir est simple et contre-intuitif pour qui débute.
La logique : plus le diamètre est grand, plus la périphérie du foret parcourt de distance à chaque tour, donc plus elle chauffe à vitesse de rotation égale. On compense en réduisant les tours. À cela s'ajoutent deux réglages de bon sens : ralentir encore sur l'acier dur et l'inox, et maintenir une pression constante et soutenue plutôt que d'appuyer par à-coups. Le bon signe d'un perçage réussi est la formation de copeaux continus en spirale, pas de poussière ni d'étincelles. Si ça fume et que ça poudroie, c'est qu'on va trop vite ou qu'on n'appuie pas assez.
Percer l'acier proprement, étape par étape
Un perçage net et précis suit toujours la même séquence. La respecter évite le foret qui dérape, le trou ovalisé et la pièce qui se met à tourner sous l'outil.
-
Tracer et pointer
Marquer l'emplacement exact, puis créer un petit cratère au pointeau (à frapper ou automatique). Cette amorce empêche le foret de balader au démarrage et garantit un trou centré.
-
Brider la pièce
Fixer la pièce dans un étau ou avec des serre-joints. Un foret qui accroche peut faire tourner violemment une tôle libre : la brider est une règle de sécurité, pas une option.
-
Percer un avant-trou si gros diamètre
Pour un trou de plus de 8 à 10 mm, percer d'abord avec un foret fin (3-4 mm) qui sert de guide. Le gros foret suit ce pré-perçage sans forcer ni dévier.
-
Percer à la bonne vitesse, en lubrifiant
Lancer le foret à la vitesse adaptée au diamètre, avec une pression constante et quelques gouttes d'huile de coupe. Laisser le foret travailler sans forcer, jusqu'à traverser.
-
Ébavurer le trou
Retirer la bavure laissée sur les deux faces avec un foret plus gros tenu à la main, un ébavureur ou une lime. Un trou ébavuré reçoit proprement une vis, un boulon ou un rivet.
Lubrifier et refroidir : le geste qui sauve le foret
La lubrification n'est pas un luxe sur l'acier : c'est ce qui sépare un foret qui dure de longues années d'un foret jetable. L'huile de coupe remplit deux rôles simultanés, évacuer la chaleur et faciliter l'évacuation des copeaux.
Une huile de coupe spécifique est l'idéal, mais à défaut une huile fluide dépanne pour un perçage occasionnel. On en dépose quelques gouttes dans l'amorce avant de percer, puis on renouvelle si le perçage est long ou profond. Sur les trous profonds, on ressort régulièrement le foret pour évacuer les copeaux et laisser l'huile pénétrer : un foret qui tourne dans ses propres copeaux chauffe et coince.
Le foret qui bleuit a déjà perdu son tranchant : la couleur bleue signe une surchauffe qui a ramolli l'acier rapide. Si un foret bleuit, c'est trop tard pour ce perçage, et le foret est durablement émoussé. Mieux vaut ralentir et lubrifier dès le départ que vouloir aller vite. La fonte et l'aluminium se percent à sec ; l'acier et l'inox réclament de la lubrification.
Tarauder un trou : visser directement dans l'acier
Tarauder, c'est créer un filetage à l'intérieur d'un trou pour y visser une vis sans écrou de l'autre côté. C'est la technique reine pour fixer dans une pièce épaisse, un profilé ou une platine, là où on ne peut pas accéder au dos pour mettre un écrou.
Taraudage : opération qui consiste à tailler un filetage femelle dans un trou à l'aide d'un outil appelé taraud, pour y visser directement une vis. Le perçage femelle complète le filetage mâle d'une tige filetée ou d'une vis.
Le point critique est le diamètre de l'avant-trou, qui n'est pas le diamètre de la vis mais celui-ci moins le pas du filetage. Pour un filetage M8 au pas standard, on perce à 6,8 mm ; pour un M6, à 5 mm. Un avant-trou trop grand donne un filetage qui ne tient pas, trop petit fait casser le taraud dans le trou. Les tables de taraudage donnent le bon diamètre pour chaque filetage, et il vaut mieux les consulter que d'estimer.
Le taraudage se fait avec un jeu de tarauds (ébaucheur, intermédiaire, finisseur) qu'on engage l'un après l'autre, bien perpendiculaires au trou, en lubrifiant. Le geste essentiel : faire un tour en avant, puis un quart de tour en arrière pour casser le copeau, et ainsi de suite. C'est ce mouvement de va-et-vient qui évite au taraud, outil fragile et coûteux, de se bloquer puis de casser dans le trou.
Percer les fortes épaisseurs et les cas difficiles
Plus l'acier est épais, plus le perçage demande de la méthode et du matériel adapté. Sur une plaque acier de forte épaisseur, percer un gros trou d'un seul coup avec une perceuse à main est voué à l'échec.
La méthode pour les fortes épaisseurs repose sur le perçage progressif : on monte en diamètre par paliers successifs (avant-trou fin, puis diamètres croissants) plutôt que d'attaquer directement au diamètre final. Chaque foret n'enlève qu'une couronne de matière, sans forcer. Une perceuse à colonne devient vite indispensable au-delà d'une certaine épaisseur : elle garantit la perpendicularité, applique une pression régulière et tourne à vitesse maîtrisée, là où une perceuse à main fatigue et dévie.
Pour les grands diamètres dans la tôle (au-delà de ce qu'un foret hélicoïdal courant permet), d'autres outils prennent le relais : la scie cloche bimétal, le foret étagé pour la tôle fine, ou l'emporte-pièce. Et lorsque les perçages sont nombreux, précis ou en forte épaisseur, les faire réaliser en atelier sur machine évite l'usure des outils, les trous de travers et la perte de temps. Une pièce livrée déjà percée aux bonnes cotes part directement à l'assemblage.
Découpe et perçage à la cote ±1 mm sur tôle, plat, profilés : recevez vos pièces prêtes à assembler, percées aux bons diamètres et aux bons emplacements. Devis sous 48 heures.
Demander un devis →Questions fréquentes
Quel foret utiliser pour percer de l'acier ?
Pour de l'acier doux et courant, un foret HSS (acier rapide) suffit largement. Pour l'acier dur, l'acier trempé ou l'inox, il faut un foret cobalt (HSS-Co), bien plus résistant à la chaleur. Les forets à revêtement titane sont un bon intermédiaire pour un usage régulier sur acier courant. Dans tous les cas, un foret bien affûté est plus important que sa gamme : un foret émoussé chauffe et durcit la matière.
À quelle vitesse percer l'acier ?
La règle est que la vitesse diminue quand le diamètre augmente : un petit foret tourne vite, un gros foret se mène lentement avec une pression franche. L'acier dur et l'inox se percent encore plus lentement. Le bon repère visuel est le copeau : un perçage réussi produit des copeaux continus en spirale. Si ça fume, poudroie ou fait des étincelles, c'est qu'on va trop vite ou qu'on n'appuie pas assez.
Pourquoi mon foret chauffe et bleuit ?
Le bleuissement signe une surchauffe qui ramollit l'acier rapide du foret et lui fait perdre son tranchant. Les causes sont presque toujours une vitesse trop élevée, une absence de lubrification, ou un foret déjà émoussé qui frotte au lieu de couper. La parade : ralentir, appuyer franchement, et lubrifier à l'huile de coupe dès le départ. Un foret qui a bleui est durablement abîmé.
Quel diamètre d'avant-trou pour tarauder ?
Le diamètre de l'avant-trou correspond au diamètre nominal de la vis moins le pas du filetage. Par exemple, pour un taraudage M8 au pas standard, on perce à 6,8 mm ; pour un M6, à 5 mm. Un trou trop grand donne un filetage qui ne tient pas, un trou trop petit fait casser le taraud. Le plus sûr est de consulter une table de taraudage qui donne le bon diamètre pour chaque filetage.
Faut-il lubrifier pour percer l'acier ?
Oui, l'acier et l'inox se percent avec lubrification, idéalement une huile de coupe. Elle évacue la chaleur et facilite la sortie des copeaux, ce qui prolonge énormément la durée de vie du foret. Quelques gouttes dans l'amorce, renouvelées sur les perçages longs, suffisent. En revanche, la fonte et l'aluminium se percent à sec : pour ces matières, la lubrification n'est pas nécessaire.
Voir le Produit
Produits associés