Panier
Il n'y a plus d'articles dans votre panier








Percer l'aluminium : pourquoi le foret accroche et comment l'éviter
L'aluminium a la réputation d'être tendre et facile à percer. C'est vrai pour la force à exercer, c'est faux pour le résultat. Le foret s'enfonce brutalement en fin de trou, il se visse dans la tôle, il ressort avec un copeau soudé sur l'arête, et le perçage se termine en trou ovale bordé de bavures. Ces défauts n'ont rien à voir avec la dureté du métal : ils viennent de sa ductilité et de son point de fusion bas. La méthode qui fonctionne sur l'acier, détaillée dans notre guide percer et tarauder l'acier, donne de mauvais résultats sur l'aluminium, pour des raisons qu'il faut comprendre avant de changer de foret.
La règle en une phrase
L'aluminium se perce vite et avec une avance franche, à l'inverse de l'inox : environ 4 250 tours par minute pour un foret de 6 mm. Le foret accroche au débouchage parce que sa géométrie est conçue pour l'acier, et le copeau colle parce que l'aluminium fond à 660 degrés.
Sommaire
- Pourquoi l'aluminium se perce à l'inverse de l'inox
- Le bon foret et la géométrie qui change tout
- Les vitesses de rotation, chiffrées
- Lubrifier l'aluminium, mais pas avec n'importe quoi
- Percer une tôle mince sans la déformer
- Tarauder l'aluminium : le piège de la profondeur
- Ébavurer, une étape non facultative
- Choisir son profilé en pensant au perçage
- Questions fréquentes
Pourquoi l'aluminium se perce à l'inverse de l'inox
L'aluminium exige une vitesse de rotation élevée et une avance soutenue, exactement l'inverse de l'inox qui demande une rotation lente et une pression constante. Les deux matériaux posent des problèmes opposés, et appliquer à l'un la recette de l'autre produit les pires résultats.
80 m/min
Vitesse de coupe aluminium
Contre 30 pour l'acier doux et 10 pour l'inox
130 à 140 degrés
Angle de pointe recommandé
Au lieu de 118 degrés sur un foret universel
660 degrés
Point de fusion de l'aluminium
Moitié de celui de l'acier, d'où le copeau qui colle
L'inox pose un problème de dureté et d'écrouissage : il durcit sous l'outil, il faut donc tourner lentement pour limiter l'échauffement et appuyer franchement pour passer sous la couche écrouie. L'aluminium pose le problème inverse. Il fond à environ 660 degrés, soit à peu près la moitié de la température de l'acier, et il est très ductile. Sous l'effet de la chaleur, le copeau se soude sur l'arête de coupe du foret et forme ce qu'on appelle une arête rapportée. Le foret cesse alors de couper et se met à écraser la matière.
Le second phénomène propre à l'aluminium est l'accrochage. Un foret standard pour l'acier présente une géométrie qui, dans un métal aussi tendre, se comporte comme une vis : au moment où la pointe débouche de l'autre côté, le foret s'auto-engage, arrache la matière restante et déforme le trou. Sur une tôle mince, il peut même entraîner la pièce et la faire tourner avec lui, ce qui est dangereux.
Retenir ces deux mécanismes suffit à comprendre toutes les corrections qui suivent. Tout ce qu'on fait pour bien percer l'aluminium vise soit à empêcher le copeau de coller, soit à empêcher le foret de se visser.
Les quatre réflexes
- Tourner vite et avancer franchement, l'inverse exact de l'inox
- Foret HSS à hélice rapide et pointe ouverte, le cobalt n'apporte rien ici
- Foret étagé plutôt qu'hélicoïdal sous 3 mm d'épaisseur
- Lubrifiant léger au-delà de 5 mm, jamais une huile de coupe épaisse pour acier
Aluminium
- Rotation rapide, autour de 80 m/min
- Avance soutenue, sinon le foret frotte
- Foret HSS à hélice rapide, pointe ouverte
- Lubrifiant léger, pétrole ou alcool
- Risque principal : le copeau se soude sur l'arête
Inox
- Rotation lente, autour de 10 m/min
- Pression constante pour passer sous la couche écrouie
- Foret cobalt ou carbure obligatoire
- Huile de coupe entière, jamais à sec
- Risque principal : la matière durcit sous l'outil
Le bon foret et la géométrie qui change tout
Un foret HSS standard perce l'aluminium, mais un foret à hélice rapide avec un angle de pointe ouvert donne un trou nettement plus propre et supprime l'accrochage en débouchage. Le choix du foret compte davantage ici que sur l'acier, où la différence entre deux forets corrects se voit surtout sur leur durée de vie.
Trois caractéristiques font la différence sur l'aluminium. L'angle d'hélice, d'abord : une hélice rapide, autour de 35 à 40 degrés au lieu des 25 à 30 degrés d'un foret universel, évacue le copeau long et collant que produit l'aluminium. L'angle de pointe ensuite : ouvert à 130 ou 140 degrés au lieu de 118 degrés, il réduit la tendance du foret à se visser. L'état de surface des goujures enfin : des goujures polies limitent l'adhérence du copeau.
Le foret cobalt, indispensable sur l'inox, n'apporte rien sur l'aluminium. Il n'est pas nuisible, mais vous payez une résistance à la chaleur dont vous n'avez pas besoin. Un foret HSS correctement affûté, voire réaffûté avec une pointe plus ouverte, fait mieux pour moins cher. Vous trouverez les différents types dans notre rayon forets.
À retenir
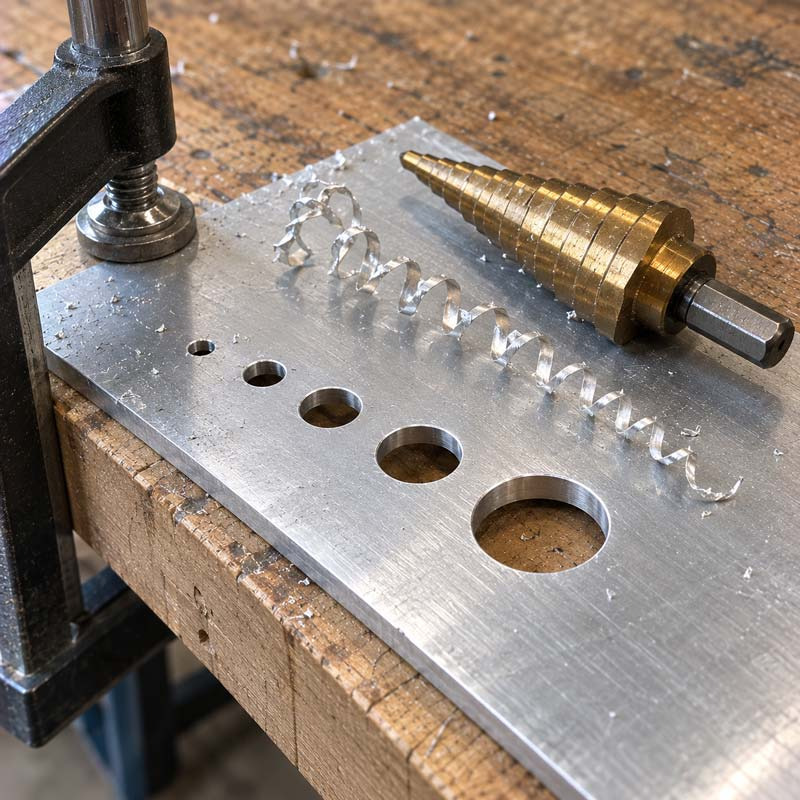
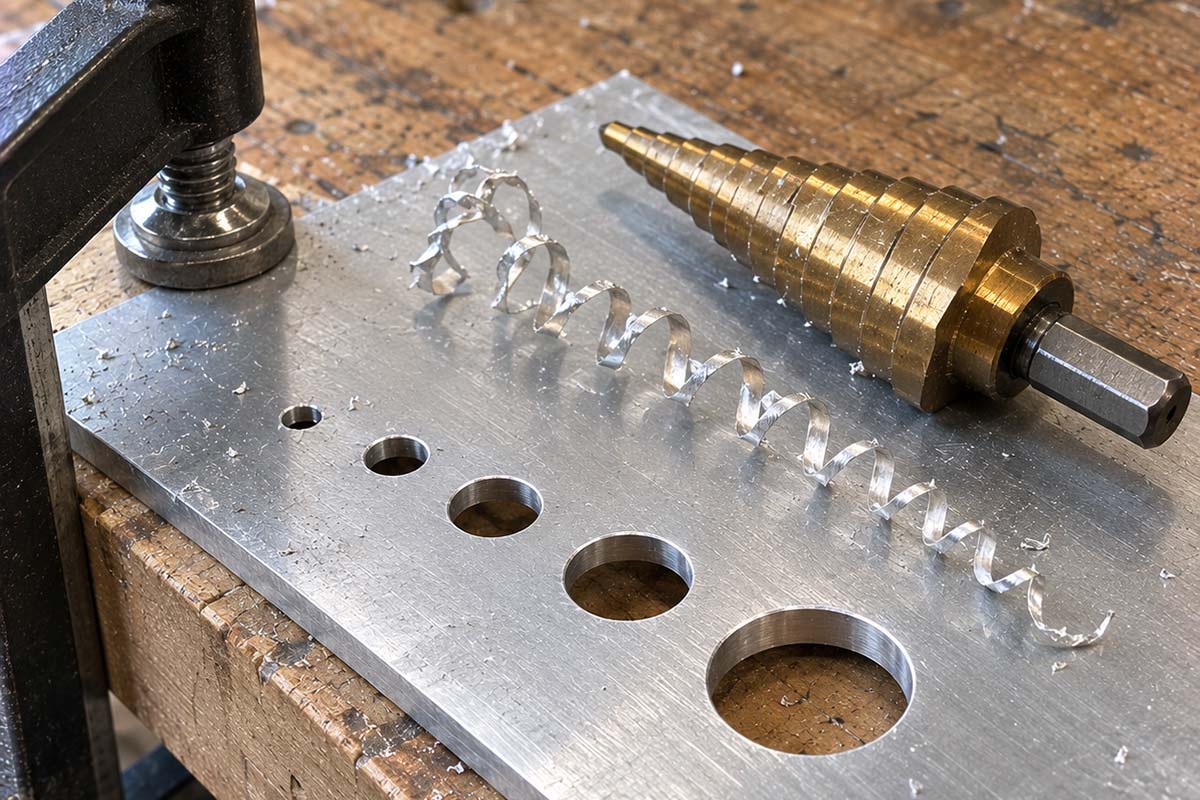
Sur une tôle de moins de 3 mm, le foret hélicoïdal n'est pas le bon outil, quelle que soit sa qualité. Le foret étagé, dit foret à étages ou foret conique, supprime l'accrochage par construction : sa pointe guide, chaque gradin élargit progressivement, et le débouchage se fait sans arrachement.
Les vitesses de rotation, chiffrées
L'aluminium se perce à une vitesse de coupe d'environ 80 mètres par minute avec un foret HSS, soit trois fois plus vite que l'acier doux et huit fois plus vite que l'inox à diamètre égal. La formule qui relie vitesse de coupe et vitesse de rotation est simple : nombre de tours par minute égale vitesse de coupe multipliée par mille, divisée par le produit de pi et du diamètre en millimètres.
| Diamètre du foret | Aluminium | Acier doux | Inox |
|---|---|---|---|
| 3 mm | 8 500 tr/min | 3 200 tr/min | 1 050 tr/min |
| 4 mm | 6 350 tr/min | 2 400 tr/min | 800 tr/min |
| 5 mm | 5 100 tr/min | 1 900 tr/min | 640 tr/min |
| 6 mm | 4 250 tr/min | 1 600 tr/min | 530 tr/min |
| 8 mm | 3 200 tr/min | 1 200 tr/min | 400 tr/min |
| 10 mm | 2 550 tr/min | 950 tr/min | 320 tr/min |
| 12 mm | 2 100 tr/min | 800 tr/min | 265 tr/min |
| 16 mm | 1 600 tr/min | 600 tr/min | 200 tr/min |
| 20 mm | 1 250 tr/min | 475 tr/min | 160 tr/min |
Ces valeurs correspondent à des vitesses de coupe de 80 mètres par minute pour l'aluminium, 30 pour l'acier doux et 10 pour l'inox, avec un foret HSS. Elles sont des points de départ, pas des consignes à respecter au tour près. Sur une perceuse à colonne, retenez la vitesse disponible la plus proche en dessous. Sur une perceuse portative, la plupart des modèles plafonnent autour de 2 500 à 3 000 tours par minute, ce qui veut dire que vous travaillerez en dessous de l'optimum dès que le foret descend sous 8 mm. Ce n'est pas grave sur l'aluminium, contrairement à l'inox où une vitesse trop haute détruit le foret.
L'avance compte autant que la rotation. Sur l'aluminium, une avance trop faible fait frotter le foret au lieu de couper, ce qui échauffe la matière et provoque précisément le collage qu'on cherche à éviter. Le bon repère reste le copeau : un ruban continu qui s'enroule régulièrement indique que le réglage est correct. Des petits éclats ou de la poudre signalent une avance insuffisante.
Lubrifier l'aluminium, mais pas avec n'importe quoi
L'aluminium se perce sans lubrification sur de faibles épaisseurs, mais au-delà de 5 millimètres un lubrifiant léger de type pétrole désaromatisé ou alcool améliore nettement l'état de surface en empêchant le copeau de se souder à l'outil. C'est une différence importante avec l'acier, où l'huile de coupe sert surtout à refroidir.
Sur l'aluminium, le lubrifiant ne joue pas un rôle de refroidissement mais de démouillage : il empêche le contact métal contre métal entre le copeau et l'arête. Les huiles de coupe épaisses destinées à l'acier fonctionnent mal pour cela, elles retiennent le copeau. Les produits légers, pétrole, white spirit, alcool à brûler ou lubrifiant de coupe spécifique aluminium, sont plus efficaces. Notre rayon peintures, aérosols et lubrifiants propose les produits adaptés.
Jusqu'à 3 mm d'épaisseur : perçage à sec, en une seule passe sans ressortir le foret.
De 3 à 10 mm : quelques gouttes de lubrifiant léger dans l'amorce, renouvelées à mi-course.
Au-delà de 10 mm : lubrification continue et dégagement du foret tous les deux diamètres pour évacuer le copeau.
Un avertissement sur un produit souvent recommandé par habitude : les lubrifiants de coupe à base aqueuse mal dosés peuvent tacher l'aluminium, et certains produits alcalins l'attaquent franchement. Si la pièce est destinée à rester brute et visible, testez d'abord sur une chute. Pour les pièces qui seront en contact avec un autre métal, lisez aussi notre article sur la corrosion galvanique, car la visserie choisie compte autant que le perçage.
Percer une tôle mince sans la déformer
Sur une tôle d'aluminium de moins de 3 millimètres, le problème n'est plus la coupe mais le maintien : la tôle vibre, se soulève et se déforme autour du trou dès que le foret débouche. Trois précautions règlent la quasi-totalité des cas.
La première est le martyr. Serrez la tôle sur une planche de bois ou une chute d'aggloméré, et percez à travers la tôle dans le bois. Le foret débouche dans une matière qui le soutient au lieu de rencontrer le vide, l'arrachement disparaît et la bavure arrière se réduit fortement.
La deuxième est le bridage. Une tôle tenue à la main tournera avec le foret au moment du débouchage, et une tôle d'aluminium entraînée à 3 000 tours par minute coupe comme une lame. Deux serre-joints suffisent, c'est non négociable au-delà de 6 mm de diamètre de perçage.
Brider la tôle sur un martyr
Serre-joints sur une planche de bois ou une chute d'aggloméré. Le foret
débouchera dans le bois et non dans le vide.
Amorcer au pointeau
Un coup de pointeau empêche le foret de glisser au démarrage, l'aluminium
étant trop tendre pour guider seul.
Percer en une passe, avance franche
Sans ressortir le foret sous 3 mm d'épaisseur. Une avance trop faible fait
frotter et colle le copeau.
Ébavurer les deux faces
Foret de diamètre supérieur tenu à la main ou ébavureur conique. Les bavures
d'aluminium restent souples et coupantes.
La troisième est le choix de l'outil selon le diamètre. Jusqu'à 10 mm, le foret étagé reste la meilleure option sur tôle mince. Au-delà, passez à la scie trépan, disponible dans notre rayon scies trépans et scies cloches, en la faisant tourner nettement plus lentement qu'un foret et en lubrifiant. Un foret hélicoïdal de 20 mm dans une tôle de 2 mm produit presque toujours un trou déformé, quel que soit le soin apporté.
Pour les épaisseurs et formats disponibles, consultez nos tôles aluminium ou notre guide comment choisir une tôle aluminium. Si votre pièce comporte de nombreux perçages identiques, la découpe sur mesure avec perçage en atelier évite ce travail et garantit la régularité.
Tarauder l'aluminium : le piège de la profondeur
Un taraudage dans l'aluminium offre une résistance à l'arrachement nettement inférieure à celle du même taraudage dans l'acier, ce qui impose une profondeur de filetage plus importante, de l'ordre de deux fois le diamètre. Dans l'acier, une profondeur d'un diamètre et demi suffit généralement.
La conséquence pratique est qu'on ne taraude pas utilement une tôle d'aluminium de 3 mm pour y visser un M8 : il n'y a pas assez de matière engagée, et le filet s'arrachera au premier serrage un peu ferme. Trois solutions existent selon le cas. Augmenter l'épaisseur locale en ajoutant un plat ou une pièce d'appui, utiliser un insert fileté, ou renoncer au taraudage et passer en boulonnage traversant.
Le taraudage lui-même demande moins de précautions que dans l'acier, l'aluminium se coupant facilement, mais le copeau long a tendance à bourrer dans les goujures du taraud. Un quart de tour arrière tous les tours complets casse le copeau. Lubrifiez, même si la matière semble s'y prêter sans aide : un taraud bloqué et cassé dans de l'aluminium est une pièce perdue, car l'extraction est bien plus délicate que dans l'acier.
Pour les assemblages où le taraudage n'est pas la bonne réponse, notre article sur l'assemblage du métal sans soudure compare le rivetage, le collage et le boulonnage, et notre guide sur le soudage de l'inox et de l'aluminium couvre le cas de la liaison permanente.
Ébavurer, une étape non facultative
L'aluminium produit davantage de bavures que l'acier, et ces bavures sont plus coupantes car elles restent souples et ne cassent pas d'elles-mêmes. Une pièce aluminium percée et non ébavurée est une pièce dangereuse à manipuler, et le défaut est aggravé par un foret émoussé ou une avance trop faible.
L'ébavurage se fait au foret de diamètre supérieur tenu à la main, à l'ébavureur conique, ou au couteau à ébavurer pour les chants. Sur une pièce visible, travaillez ensuite le chant au tampon abrasif fin dans le sens de la longueur : l'aluminium marque vite et un ébavurage circulaire laisse des traces impossibles à rattraper.
Un point souvent négligé : les copeaux d'aluminium s'incrustent dans les surfaces brutes et sont difficiles à voir. Soufflez ou brossez la pièce avant de la poser sur un établi, sinon les copeaux rayeront la face suivante. Pour les pièces à aspect, notre gamme de tôle damier aluminium impose les mêmes précautions, avec en plus le respect du sens du motif.
Choisir son profilé en pensant au perçage
Sur un profilé creux en aluminium, le perçage traverse deux parois et la seconde se déforme plus que la première, ce qui impose soit un perçage en deux temps, soit une cale intérieure. C'est un point à anticiper au moment de choisir la section plutôt qu'au moment de percer.
Sur un tube ou un U, percez la première paroi complètement, puis réalignez avant d'attaquer la seconde, plutôt que de traverser d'un seul élan. Si l'accès le permet, glissez un tasseau de bois à l'intérieur du profilé pour qu'il serve de martyr. Sur un profilé de faible épaisseur destiné à recevoir une fixation sollicitée, prévoyez une douille d'entretoise interne pour éviter l'écrasement au serrage.
Le choix de la section intervient donc en amont. Notre comparatif profilé aluminium U, plat, rond ou carré détaille les sections disponibles, et notre article tube aluminium ou tube acier aide à trancher quand les deux matières sont envisageables. Enfin, si votre pièce doit être pliée après perçage, l'ordre des opérations compte : reportez-vous à notre guide sur le pliage de la tôle, car un trou trop proche d'un pli se déforme systématiquement.
Faire percer vos pièces en atelier
Tôles et profilés aluminium découpés et percés sur mesure, perçages répétitifs garantis identiques. Devis sous 48 heures.
Demander un devisQuestions fréquentes
À quelle vitesse percer l'aluminium ?
Environ 4 250 tours par minute pour un foret de 6 mm et 2 550 tours par minute pour un foret de 10 mm, ce qui correspond à une vitesse de coupe d'environ 80 mètres par minute avec un foret HSS. L'aluminium se perce trois fois plus vite que l'acier doux et huit fois plus vite que l'inox à diamètre égal.
Pourquoi mon foret accroche dans l'aluminium ?
Parce que la géométrie d'un foret universel, conçue pour l'acier, se comporte comme une vis dans un métal aussi tendre. Au débouchage, le foret s'auto-engage et arrache la matière restante. Un foret à pointe ouverte de 130 à 140 degrés, ou un foret étagé sur tôle mince, supprime le phénomène.
Faut-il lubrifier pour percer de l'aluminium ?
Pas en dessous de 3 mm d'épaisseur. Au-delà, un lubrifiant léger de type pétrole désaromatisé ou alcool améliore nettement l'état de surface, non pas en refroidissant mais en empêchant le copeau de se souder sur l'arête du foret. Les huiles de coupe épaisses pour l'acier conviennent mal.
Faut-il un foret cobalt pour l'aluminium ?
Non. Le foret cobalt est utile sur l'inox, qui durcit sous l'outil et chauffe fort. Sur l'aluminium il n'apporte aucun gain, et un foret HSS bien affûté donne un meilleur résultat pour un coût inférieur. Ce qui compte sur l'aluminium, c'est la géométrie de la pointe et de l'hélice, pas la nuance de l'outil.
Comment percer une tôle aluminium sans la déformer ?
Bridez-la sur une planche martyr et percez à travers la tôle dans le bois. Le foret débouche dans une matière qui le soutient, l'arrachement disparaît et la bavure arrière se réduit. Sur tôle mince, préférez un foret étagé jusqu'à 10 mm et une scie trépan au-delà.
Pourquoi le copeau colle sur mon foret ?
Parce que l'aluminium fond vers 660 degrés et se soude sur l'arête de coupe quand elle chauffe, formant une arête rapportée. Le foret cesse alors de couper et écrase la matière. Une avance plus franche, un lubrifiant léger et des goujures polies règlent le problème.
Quelle profondeur de taraudage dans l'aluminium ?
De l'ordre de deux fois le diamètre, contre un diamètre et demi dans l'acier, car la résistance à l'arrachement du filet est plus faible. Une tôle de 3 mm ne permet donc pas un taraudage M8 fiable : passez par un insert fileté, une surépaisseur locale ou un boulonnage traversant.
Peut-on percer l'aluminium avec une perceuse portative ?
Oui, sans difficulté. La plupart des modèles plafonnent vers 2 500 à 3 000 tours par minute, donc vous travaillerez en dessous de la vitesse optimale pour les petits diamètres, ce qui est sans conséquence sur l'aluminium. Le point critique est le bridage de la pièce, pas la machine.