Souder l'inox et l'aluminium : réglages, gaz et précautions

Souder l'inox et l'aluminium demande plus de méthode que souder l'acier : chaque métal a ses pièges, la déformation et la passivation pour l'inox, la couche d'alumine et la chaleur pour l'aluminium. Choisir le bon procédé, le bon métal d'apport et le bon gaz change tout entre un cordon propre et une soudure qui se fissure ou qui rouille. Ce guide technique fait le tour des réglages et des précautions, métal par métal. Pour les bases de la soudure sur acier, notre article dédié à souder un tube acier pose les fondations ; ici, on passe à l'inox et à l'alu.

L'essentiel
  • Le TIG offre la précision et la finition, le MIG la productivité sur les fortes épaisseurs.
  • Inox : métal d'apport ER308L (304) ou ER316L (316), argon, et passivation des cordons.
  • Aluminium : nettoyer l'alumine, souder au TIG en courant alternatif ou au MIG, apport 4043 ou 5356.
  • Sécurité prioritaire : les fumées d'inox contiennent du chrome, ventilez et portez un masque adapté.

Pourquoi inox et aluminium ne se soudent pas comme l'acier

Inox et aluminium se soudent différemment de l'acier parce que leurs propriétés physiques changent la donne : l'inox se déforme et perd sa résistance à la corrosion s'il chauffe trop, l'aluminium se recouvre d'un oxyde très réfractaire et dissipe la chaleur à toute vitesse. Comprendre ces deux comportements, c'est déjà éviter la moitié des défauts.

Définition

La zone affectée thermiquement est la bande de métal qui borde le cordon et qui a été chauffée sans fondre. C'est là que l'inox peut perdre sa résistance à la corrosion et que l'aluminium s'affaiblit. Maîtriser l'apport de chaleur, c'est protéger cette zone.

L'inox : déformation et sensibilité thermique

L'inox austénitique conduit mal la chaleur et se dilate beaucoup, ce qui le rend sujet à la déformation et au voilage dès qu'on le chauffe trop localement. La chaleur reste concentrée près du cordon, tord la tôle et altère la couche passive sur les teintes de revenu. La parade tient en peu de mots : brider les pièces, pointer avant de souder, travailler par passes courtes et limiter l'énergie apportée. Notre guide pour travailler l'inox sur mesure complète ces bons réflexes.

L'aluminium : couche d'alumine et conductivité

L'aluminium se couvre instantanément d'une couche d'alumine, un oxyde qui fond vers 2 000 degrés alors que l'aluminium lui-même fond autour de 660 degrés. Impossible de souder à travers cet oxyde : il faut le retirer juste avant. À cela s'ajoute une conductivité thermique élevée, qui disperse la chaleur dans toute la pièce et impose un poste puissant, voire un préchauffage sur les fortes épaisseurs. C'est ce double obstacle qui rend l'alu réputé difficile à souder.

Choisir son procédé : TIG ou MIG

Le choix du procédé dépend de la précision recherchée et de l'épaisseur à souder : le TIG pour la finition et les pièces fines, le MIG pour la vitesse et les fortes épaisseurs. Les deux conviennent à l'inox comme à l'aluminium, avec des réglages propres à chaque métal.

TIG
  • Précision et finition soignée
  • Idéal inox fin et aluminium fin
  • Cordons propres, peu de projections
  • Plus lent, demande du savoir-faire
MIG / MAG
  • Productivité et dépôt rapide
  • Fortes épaisseurs et longs cordons
  • Plus simple à prendre en main
  • Moins précis, projections possibles

Le TIG, précision pour l'inox et l'alu fin

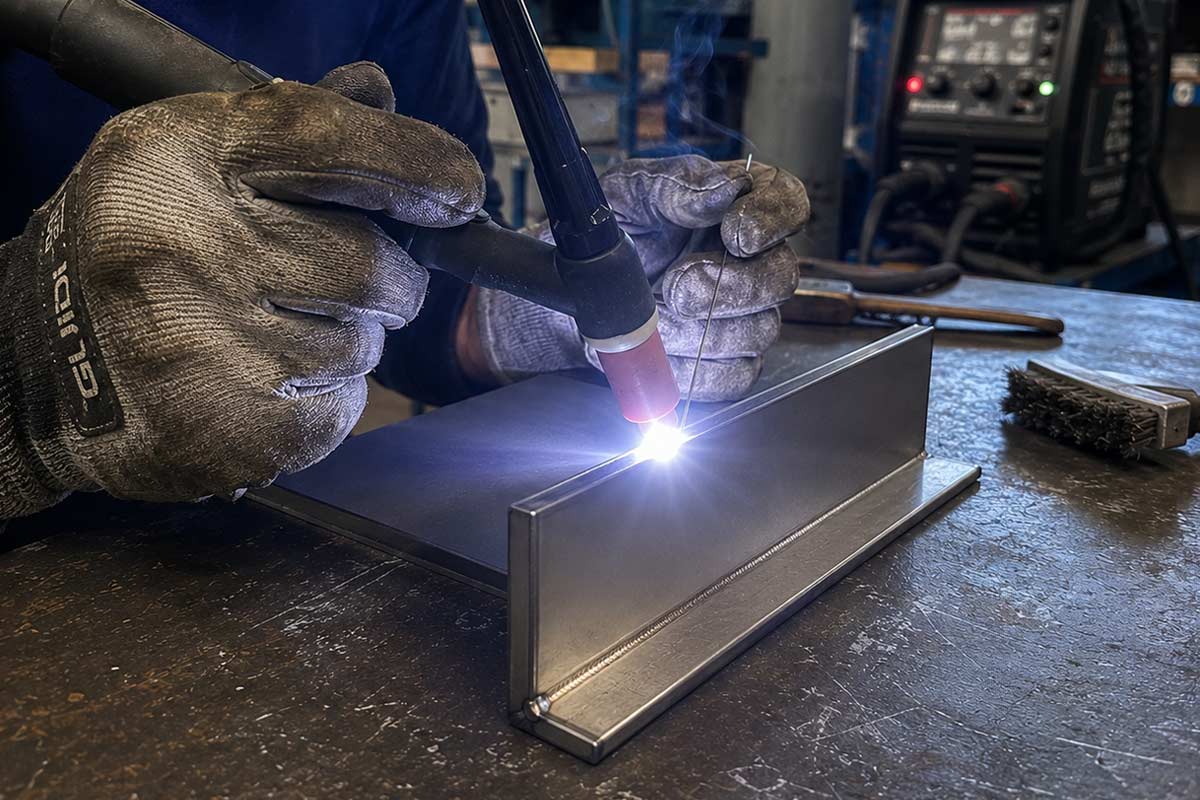
Le TIG donne le meilleur contrôle et la plus belle finition, ce qui en fait la référence pour l'inox visible et l'aluminium de faible épaisseur. L'opérateur gère séparément l'arc et le métal d'apport, ce qui autorise des cordons nets et maîtrisés. En contrepartie, il est plus lent et réclame une vraie dextérité, main gauche et main droite travaillant de concert.

Le MIG, productivité sur les fortes épaisseurs

Le MIG dépose le métal beaucoup plus vite, ce qui le rend imbattable sur les grandes longueurs et les épaisseurs importantes. Le fil se dévide en continu, la prise en main est plus rapide, mais la finition est moins fine et les projections plus fréquentes. Sur l'aluminium, il demande un dévidoir adapté au fil mou, souvent une torche spéciale, un point détaillé plus bas.

Souder l'inox : gaz, métal d'apport et finition

Souder l'inox réussit à trois conditions : le bon métal d'apport, une protection gazeuse soignée des deux faces, et une finition qui restaure la résistance à la corrosion. L'inox austénitique 304L et 316L se soude très bien, à condition de respecter ces règles propres à ce métal.

Le métal d'apport : ER308L ou ER316L

Le métal d'apport se choisit pour correspondre à la nuance soudée : l'ER308L pour un inox 304 ou 304L, l'ER316L pour un 316 ou 316L. La règle est d'apporter un métal au moins aussi allié que la base, jamais moins, sous peine d'affaiblir le joint. Pour retrouver les nuances et leurs usages, notre guide 304L contre 316L fait le point, et la tôle inox sur mesure se décline dans ces deux nuances.

Le « L » de 304L et 316L désigne un bas taux de carbone, et ce détail compte énormément en soudure. Un inox à carbone plus élevé risque la sensibilisation : en chauffant, le carbone piège le chrome sous forme de carbures aux joints de grains, ce qui appauvrit localement l'inox en chrome et ouvre la porte à la corrosion intergranulaire. Les nuances bas carbone évitent ce phénomène, ce qui en fait les nuances de référence pour les pièces soudées.

Gaz de protection et gaz envers

La protection gazeuse se fait à l'argon en TIG, éventuellement additionné d'un peu de CO2 ou d'oxygène en MIG pour stabiliser l'arc. Sur l'inox, un point est souvent négligé : la protection de l'envers du cordon, ou gaz envers. Sans elle, la face arrière s'oxyde et prend un aspect granuleux qui ruine la tenue à la corrosion. On protège donc l'envers à l'argon sur les assemblages étanches ou visibles des deux côtés.

Éviter la corrosion et la coloration des cordons

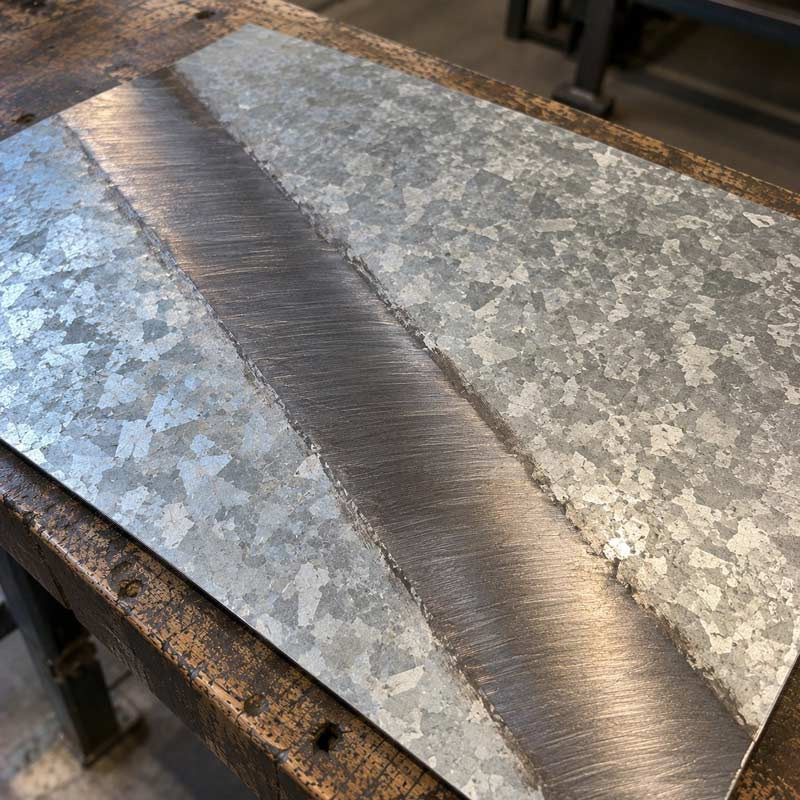
Après soudure, l'inox présente des teintes de revenu bleutées ou jaunies le long du cordon, signe que la couche protectrice y est affaiblie. Ces zones doivent être décapées, au gel ou à la pâte décapante, puis passivées pour reconstituer la résistance à la corrosion. Un simple brossage à la brosse inox dédiée, jamais celle qui a touché de l'acier, complète la finition. C'est cette étape qui distingue une soudure inox durable d'un cordon qui rouillera aux jointures.

Souder l'aluminium : préparation et courant

Souder l'aluminium repose avant tout sur la préparation : retirer l'alumine et gérer la chaleur priment sur le geste lui-même. Une fois ces deux points maîtrisés, l'alu se soude proprement au TIG comme au MIG, avec le bon réglage de courant.

Nettoyer et retirer l'alumine

Juste avant de souder, il faut dégraisser puis retirer la couche d'alumine avec une brosse inox réservée à l'aluminium, ou un décapant chimique adapté. Cette étape est non négociable, car l'oxyde empêche la fusion et emprisonne les impuretés dans le bain. Brossez dans une seule direction, peu de temps avant de souder, car l'alumine se reforme en quelques minutes au contact de l'air. Cette propreté conditionne aussi la porosité du cordon : la moindre trace de graisse, d'humidité ou d'oxyde libère de l'hydrogène qui se piège dans le bain en refroidissant et crible la soudure de bulles. Un aluminium impeccablement propre et sec est la première assurance contre la porosité, le défaut le plus courant sur ce métal.
TIG en courant alternatif, MIG au fil poussé

En TIG, l'aluminium se soude en courant alternatif, dont l'alternance décape en continu la fine couche d'oxyde qui se reforme pendant la soudure. En MIG, le fil d'aluminium étant mou, il faut un dévidoir adapté, souvent une torche à dévidoir intégré ou un système poussé-tiré, pour éviter que le fil ne bourre. Le métal d'apport se choisit entre le 4043, au silicium, polyvalent et facile, et le 5356, au magnésium, plus résistant mécaniquement. Le gaz est l'argon pur, parfois additionné d'hélium sur les fortes épaisseurs.
Préchauffer et gérer la chaleur

Sur les pièces épaisses, un préchauffage modéré aide à compenser la conductivité de l'aluminium, qui aspire la chaleur hors de la zone à souder. Attention toutefois à ne pas surchauffer, car l'alu ne change pas de couleur avant de fondre brutalement, sans prévenir. Travaillez vite, avec un apport d'énergie suffisant, et testez toujours vos réglages sur une chute de même épaisseur avant d'attaquer la pièce définitive. La gamme aluminium et nos tôles aluminium se prêtent à ces assemblages.
Préparer une soudure propre, étape par étape

Une belle soudure se joue avant l'arc, à la préparation, qu'il s'agisse d'inox ou d'aluminium. Voici la marche à suivre pour un cordon propre et solide, valable pour les deux métaux.

Nettoyer et dégraisser

Dégraissez soigneusement les pièces, puis retirez l'oxyde : brosse inox dédiée sur l'aluminium pour ôter l'alumine, surface propre et sèche sur l'inox. Une soudure propre commence sur un métal propre.

Choisir apport et gaz

Sélectionnez le métal d'apport adapté à la matière (ER308L ou ER316L pour l'inox, 4043 ou 5356 pour l'alu) et le gaz de protection à l'argon. Vérifiez le débit de gaz avant de commencer.

Régler le poste et tester

Réglez le procédé et l'intensité selon l'épaisseur, en courant alternatif pour l'aluminium au TIG. Faites toujours un essai sur une chute de même nuance et même épaisseur avant la pièce finale.

Brider et pointer

Bridez les pièces et réalisez des points de soudure réguliers pour bloquer les déformations, en particulier sur l'inox qui a tendance à voiler. Contrôlez l'alignement avant de souder en continu.

Souder par passes maîtrisées

Soudez en gérant l'apport de chaleur, par passes courtes sur l'inox, plus rapides sur l'alu. Protégez l'envers du cordon à l'argon sur les assemblages inox visibles ou étanches.

Finir et protéger

Sur l'inox, décapez et passivez les teintes de revenu, brossez à la brosse inox dédiée. Sur l'alu, contrôlez le cordon et ébavurez. La finition conditionne la tenue dans le temps.

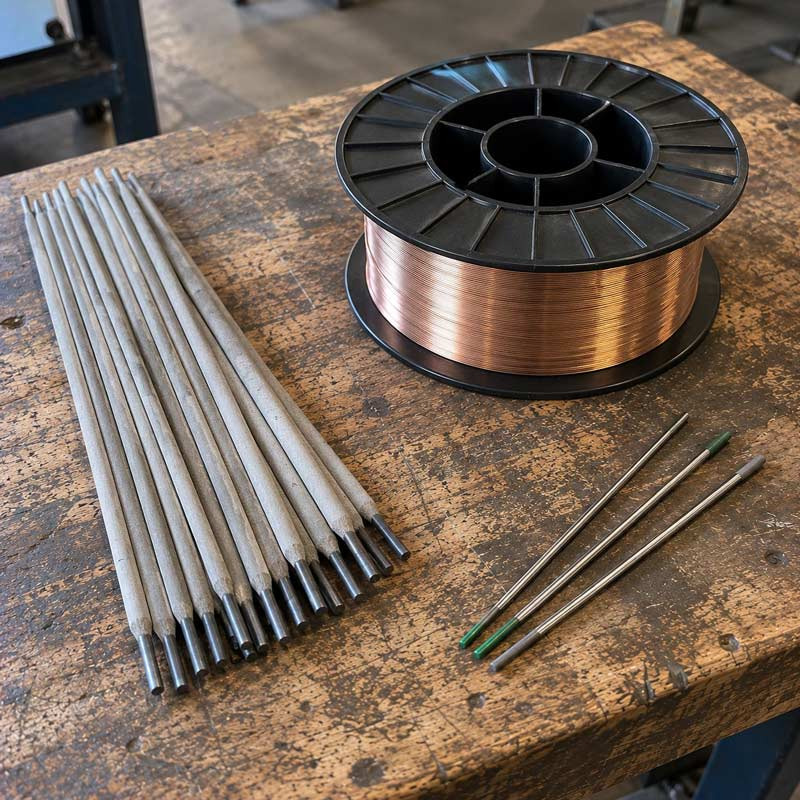
Ce déroulé suppose un poste adapté et les bons consommables : fil ou baguettes d'apport, gaz, brosses dédiées se trouvent au rayon soudure. Un matériel bien choisi fait la moitié du travail.

Réglages et gaz : le comparatif inox et aluminium

Inox et aluminium se distinguent sur presque tous les paramètres de soudage, du courant au métal d'apport. Ce tableau résume l'essentiel pour ne pas se tromper de réglage d'un métal à l'autre.

CritèreInox 304L / 316LAluminium
Procédé courantTIG ou MIGTIG (AC) ou MIG
Courant TIGContinu (DC)Alternatif (AC)
GazArgon (mélange en MIG)Argon pur
Métal d'apportER308L, ER316L4043, 5356
Point de vigilanceDéformation, passivationAlumine, chaleur

Retenez la logique plutôt que le détail : l'inox se soude en courant continu et se finit par un décapage, l'aluminium se soude en courant alternatif après retrait de l'alumine. Dans les deux cas, l'argon protège le bain et l'essai sur chute valide le réglage. Le reste est affaire de pratique et de main.

Sécurité : fumées, rayonnement et EPI

La soudure de l'inox et de l'aluminium expose à des risques spécifiques qu'il ne faut jamais négliger, à commencer par les fumées. Se protéger n'est pas une option, c'est la condition pour souder longtemps et en bonne santé.

Le danger que l'on ne voit pas

Les fumées de soudage de l'inox contiennent du chrome, dont certaines formes sont classées cancérogènes. Soudez toujours avec une ventilation ou une aspiration efficace et un masque respiratoire adapté, jamais dans un local confiné. C'est le risque le plus grave et le plus sous-estimé de la soudure inox.

Au-delà des fumées, l'arc émet un rayonnement ultraviolet intense, particulièrement réfléchi par l'aluminium brillant, qui brûle les yeux et la peau. Portez un masque à teinte adaptée, des gants, des vêtements couvrants ininflammables, et protégez votre entourage des éclats d'arc. Une bonne aspiration, un masque de qualité et un poste bien réglé transforment une tâche risquée en travail maîtrisé.

Questions fréquentes sur la soudure de l'inox et de l'aluminium

Quel métal d'apport pour souder l'inox ?
On choisit l'apport selon la nuance : ER308L pour un inox 304 ou 304L, ER316L pour un 316 ou 316L. La règle est d'apporter un métal au moins aussi allié que la base. Un apport sous-allié affaiblit le joint et sa résistance à la corrosion.
Pourquoi souder l'aluminium en courant alternatif ?
Le courant alternatif en TIG décape en continu la couche d'alumine qui se reforme sans cesse à la surface de l'aluminium. Sans cette action de décapage, l'oxyde réfractaire empêche la fusion et pollue le bain. C'est pourquoi le TIG alu se fait en AC, et non en courant continu comme l'inox.
Quel gaz pour souder l'inox et l'aluminium ?
L'argon est le gaz de base pour les deux, pur en TIG. En MIG inox, on l'additionne d'un peu de CO2 ou d'oxygène pour stabiliser l'arc. Sur l'aluminium, on reste à l'argon pur, parfois mélangé d'hélium sur les fortes épaisseurs pour apporter plus d'énergie.
Faut-il passiver l'inox après soudure ?
Oui. Après soudure, les teintes de revenu le long du cordon signalent une couche protectrice affaiblie. Il faut décaper ces zones au gel ou à la pâte décapante, puis passiver pour restaurer la résistance à la corrosion. Sans cette étape, le cordon peut rouiller alors que le reste de l'inox tient.
Pourquoi l'aluminium est-il difficile à souder ?
À cause de deux propriétés : sa couche d'alumine réfractaire, qu'il faut retirer juste avant de souder, et sa conductivité thermique élevée, qui disperse la chaleur et impose un poste puissant. L'alu ne change pas de couleur avant de fondre, ce qui rend le contrôle visuel difficile pour un débutant.
Quels risques pour la santé en soudant l'inox ?
Les fumées de soudage inox contiennent du chrome, dont certaines formes sont cancérogènes. Une ventilation ou une aspiration efficace et un masque respiratoire adapté sont indispensables, surtout en local fermé. L'arc émet aussi un rayonnement ultraviolet dangereux pour les yeux et la peau, à protéger par un masque et des vêtements couvrants.

Réussir ses soudures inox et aluminium

Souder l'inox et l'aluminium n'a rien d'inaccessible, à condition de respecter la logique de chaque métal : apport adapté et passivation pour l'inox, retrait de l'alumine et courant alternatif pour l'aluminium, argon et essai sur chute pour les deux. La préparation et la sécurité comptent autant que le geste. Avec un poste correct et de la pratique, on obtient des cordons propres et durables. Et pour les pièces critiques ou les gros assemblages, la soudure en atelier reste la garantie d'un résultat maîtrisé.

Un assemblage inox ou alu à souder ?

Découpe sur mesure, perçage et soudure sur devis : notre atelier de Montpellier prépare et assemble vos pièces en inox et en aluminium. Décrivez-nous votre projet, on vous conseille la bonne solution.

Demander un devis