Souder un tube acier : préparation, assemblage et protection des raccords
Assembler des tubes acier par soudure est à la portée de quiconque maîtrise les bases, mais la différence entre un cadre solide et un assemblage qui lâche se joue avant même le premier cordon. Une coupe d'about mal ajustée, un mauvais ordre de passes, une intensité inadaptée à l'épaisseur de paroi : autant de détails qui déterminent la tenue de l'ouvrage. Ce guide couvre la préparation des abouts, la géométrie des jonctions en T, L et croix, le contrôle de la déformation thermique, le choix du procédé et du métal d'apport, ainsi que la protection finale. Pour les raccords par coude préformé, reportez-vous au guide dédié sur les coudes acier à souder ; pour les assemblages boulonnés plutôt que soudés, voyez le guide construire en tube acier.
Préparer les abouts : coupe droite, coupe d'onglet, ajustage
La qualité d'une soudure de tube commence par la qualité de la coupe. Un about mal préparé laisse un jour entre les pièces que le cordon doit combler, ce qui affaiblit l'assemblage et complique le travail. Plus les pièces s'ajustent précisément, plus la soudure est solide et propre.
La coupe droite à 90° est la plus simple : elle sert pour les abouts qui viennent en bout contre une face de tube carré, ou pour les jonctions perpendiculaires. La régularité de la coupe est essentielle, car un tube coupé de travers ne s'ajuste pas correctement contre son support. Une scie à ruban ou une tronçonneuse à métaux donne une coupe nette et perpendiculaire, bien supérieure à la disqueuse à main libre.
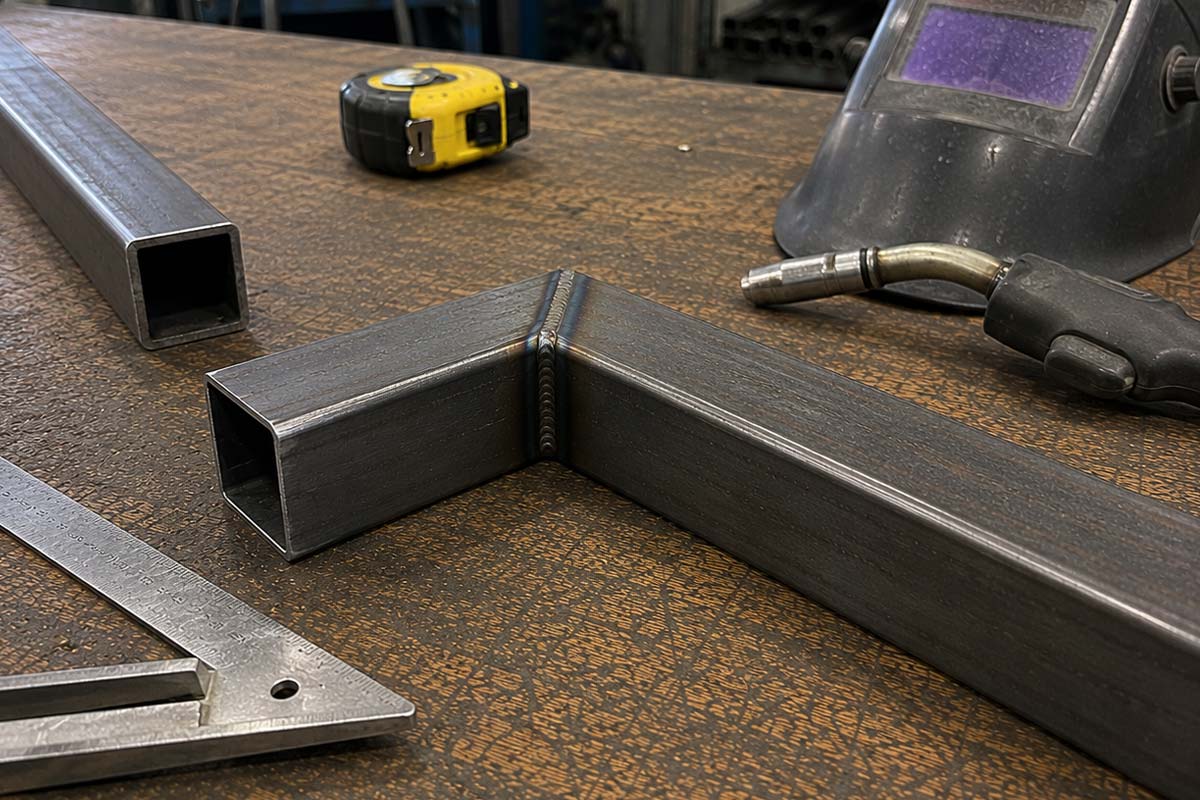
La coupe d'onglet à 45° sert pour les angles : deux tubes coupés chacun à 45° forment un angle droit propre, sans about apparent. C'est la coupe des cadres, châssis et encadrements où l'esthétique compte. La précision de l'angle conditionne l'équerrage final : deux coupes à 44° et 46° donnent un cadre faux. Un gabarit ou une scie réglable garantit la répétabilité.
L'ajustage about-sur-tube (assemblage d'un tube venant perpendiculairement contre un autre tube rond) demande une coupe en gueule de loup : l'about épouse la courbe du tube récepteur. Sur tube rond, cette découpe concave se fait à la scie cloche, à la meuleuse ou avec un gabarit de traçage. Un bon ajustage en gueule de loup donne un contact sur tout le pourtour, donc une soudure répartie et solide, là où une coupe droite ne toucherait qu'en deux points.
Assemblage en T, en L et en croix : la géométrie des jonctions
Chaque configuration de jonction a ses contraintes de préparation et de soudure. Bien les distinguer permet d'anticiper la coupe et l'ordre des cordons.
La jonction en L (angle) se réalise soit par deux coupes d'onglet à 45° qui se rejoignent, soit par un about droit venant contre la face fermée de l'autre tube. La version onglet est plus esthétique et répartit mieux l'effort ; la version about droit est plus rapide mais crée un point dur à l'angle. Pour un cadre visible, l'onglet s'impose ; pour une structure cachée, l'about droit suffit.
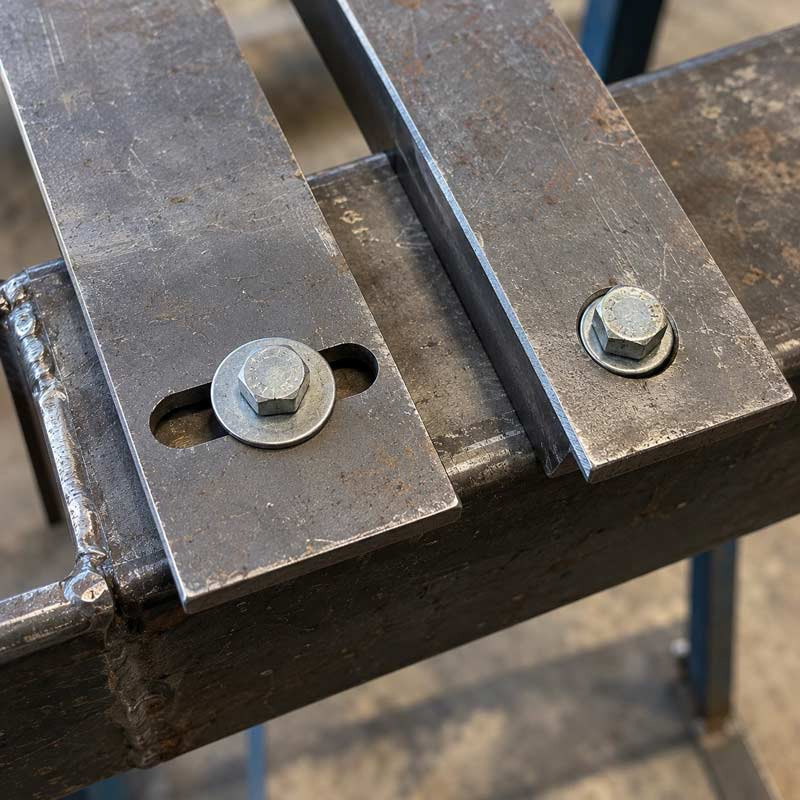
La jonction en T (un tube perpendiculaire au milieu d'un autre) se fait par about droit sur tube carré, ou en gueule de loup sur tube rond. C'est la jonction la plus courante des structures, ossatures et supports en tube rectangulaire ou carré, dont les principes d'assemblage sont détaillés dans le guide construire en tube acier. La soudure se fait sur les faces en contact, et la solidité dépend directement de la qualité de l'ajustage : plus le contact est intime, plus le cordon travaille bien.
La jonction en croix (deux tubes qui se croisent) peut se traiter de deux façons : soit on interrompt un tube de part et d'autre du tube continu (deux jonctions en T opposées), soit on superpose les tubes et on les soude au point de croisement. La première méthode est plus solide et plus propre, la seconde plus rapide mais crée une surépaisseur. Le choix dépend de l'effort attendu et de la contrainte d'encombrement.
Dans tous les cas, l'épaisseur de paroi du tube guide la préparation. Sur les tubes à paroi épaisse (3 mm et plus), un léger chanfrein sur les abouts améliore la pénétration du cordon. Sur les tubes à paroi fine, on évite le chanfrein qui fragiliserait, et on soigne surtout l'ajustage et le réglage thermique.
Pointer et souder : maîtriser la déformation thermique
La chaleur de soudure dilate le métal, qui se rétracte en refroidissant. Sur un assemblage de tubes, cette rétraction tire les pièces et fausse l'équerrage si on ne la maîtrise pas. Un cadre soudé d'un seul côté se referme en losange ; un tube soudé en continu sur une face se cintre vers le cordon. La méthode de soudage vise précisément à contrôler ce phénomène.
Le pointage préalable est la première parade. Avant tout cordon, on fige la position des pièces par de petits points de soudure (un à chaque extrémité de la jonction, parfois au milieu). On vérifie l'équerrage et l'alignement sur l'ensemble de l'ouvrage pendant que les points sont encore reprenables, puis on complète seulement quand tout est juste. Pointer tout l'assemblage avant de souder en continu permet de rattraper un défaut avant qu'il ne soit figé.
L'ordre des passes répartit la chaleur. Plutôt que de souder un cordon entier d'un coup, on alterne les côtés et les jonctions : un cordon ici, un autre à l'opposé, en laissant refroidir entre les passes. Cette alternance équilibre les tensions de retrait et limite la déformation d'ensemble. Sur un cadre, on soude en croix (jonctions opposées en alternance) plutôt que de faire le tour dans l'ordre.
La gestion des parois fines demande une vigilance particulière. Un tube de faible épaisseur se perce facilement si l'intensité est trop forte ou si on insiste trop longtemps au même endroit. On travaille alors à intensité modérée, par cordons courts, en gardant l'arc en mouvement. Comme pour tout assemblage soudé, mieux vaut plusieurs petites passes maîtrisées qu'un gros cordon qui perce ou déforme.
Quel procédé et quel métal d'apport pour souder l'acier
Le choix du procédé de soudure dépend de l'épaisseur des tubes, du niveau de finition recherché et du matériel disponible. Trois grandes familles couvrent la soudure de tube acier, chacune avec son consommable spécifique.
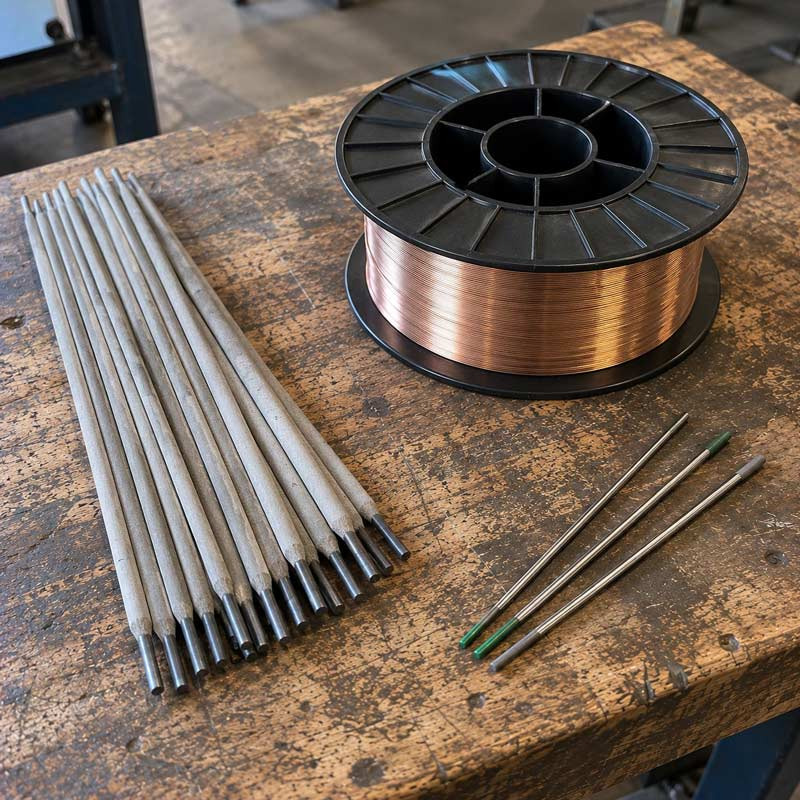
La soudure MIG/MAG (semi-automatique à fil sous gaz) est la plus polyvalente et la plus accessible pour l'acier. Un fil fourré ou un fil plein sous gaz (mélange argon-CO₂) se déroule automatiquement, ce qui rend le travail rapide et régulier. C'est le procédé idéal pour les structures avec beaucoup de cordons, les cadres et les ossatures. Le fil d'apport courant pour l'acier de construction est un fil de type G3Si1 (ou équivalent), disponible en plusieurs diamètres selon l'épaisseur du tube.
La soudure à l'électrode enrobée (MMA, à la baguette) est robuste, peu sensible aux conditions extérieures (vent), et ne demande pas de bouteille de gaz. C'est le procédé des chantiers et des assemblages épais. La baguette à souder se choisit selon la nuance de l'acier : pour un acier de construction courant type S235, une baguette rutile (type E6013) convient pour la plupart des usages, une baguette basique offrant une meilleure résistance mécanique pour les assemblages sollicités. Le diamètre de la baguette s'adapte à l'épaisseur du tube.
La soudure TIG offre la plus grande propreté et la plus grande précision, avec un métal d'apport amené manuellement sous gaz argon. Elle est plus lente et demande davantage de technique, ce qui la réserve aux assemblages visibles haut de gamme ou aux parois fines exigeant un contrôle parfait. Pour un cadre acier courant, le MIG/MAG reste le meilleur compromis vitesse/qualité.
Dans tous les cas, le métal d'apport doit être compatible avec l'acier soudé. Pour de l'acier de construction non allié (S235, S355), les consommables aciers courants conviennent. Le diamètre du fil ou de la baguette s'ajuste à l'épaisseur : un fil ou une baguette fine pour les parois minces, un diamètre supérieur pour les fortes épaisseurs.
Souder un tube galvanisé : précautions spécifiques
Souder un tube galvanisé demande des précautions que le tube acier brut n'impose pas, à cause de la couche de zinc qui réagit mal à la chaleur de soudure.
Le premier point est la sécurité. La chaleur vaporise le zinc autour du cordon, dégageant des fumées d'oxyde de zinc nocives à respirer. Ces fumées provoquent ce qu'on appelle la fièvre des métaux, un malaise grippal temporaire mais désagréable. Souder du galvanisé impose donc une ventilation efficace, un travail en extérieur ou sous extraction, et un masque respiratoire adapté. Ce n'est pas optionnel.
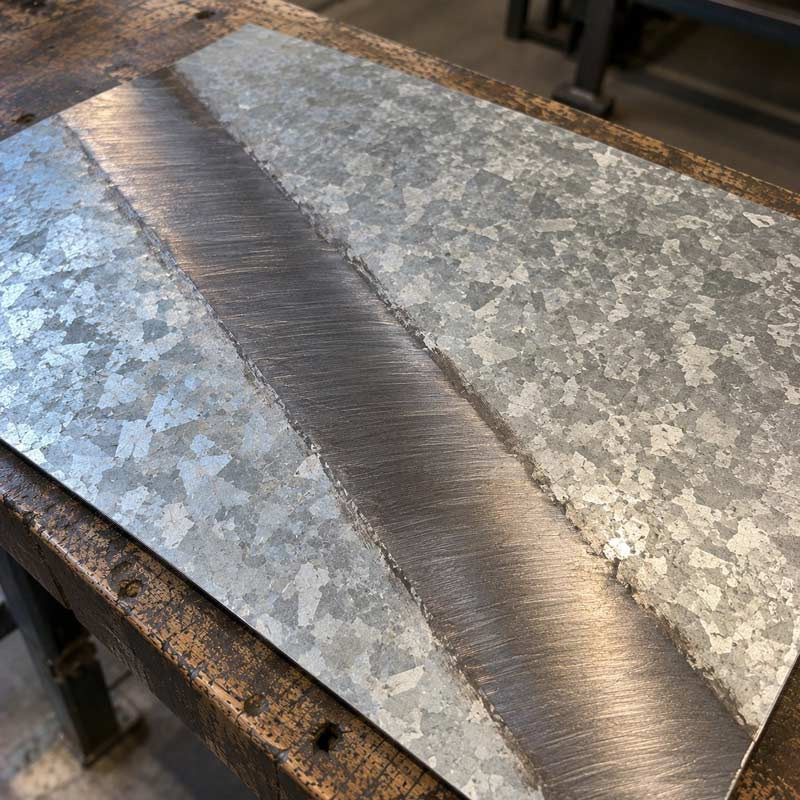
Le second point est la qualité du cordon. Le zinc présent dans la zone de fusion pollue le bain de soudure et crée des porosités qui affaiblissent le cordon. Pour une soudure propre sur galvanisé, l'idéal est de meuler localement le zinc à l'endroit du cordon avant de souder, pour souder sur acier nu, puis de reconstituer la protection après.
Le troisième point est la reprise de protection. Après refroidissement, la zone soudée est de l'acier nu qui rouillera vite. On la traite au spray de zinc à froid pour reconstituer la barrière anticorrosion, exactement comme on le ferait sur tout assemblage galvanisé usiné. La méthode de retouche est détaillée dans le guide acier galvanisé qui rouille.
Contrôler la solidité d'un assemblage soudé
Une soudure qui a l'air correcte en surface n'est pas forcément solide. Quelques principes permettent de juger la tenue réelle d'un assemblage et de savoir s'il est à la hauteur de la charge attendue.
Le premier critère est la pénétration. Un cordon qui reste posé en surface sans fondre dans le métal de base est faible, même s'il paraît épais. Une bonne soudure pénètre dans l'épaisseur des pièces, créant une continuité de matière. La pénétration dépend de l'intensité, de la vitesse d'avance et de la préparation des abouts (un chanfrein sur paroi épaisse améliore nettement la pénétration).
Le deuxième critère est le choix entre cordon continu et points de soudure. Un cordon continu sur toute la jonction donne la résistance maximale et une étanchéité, utile pour les structures fortement sollicitées. Des points espacés suffisent pour les assemblages peu chargés et limitent la déformation, mais laissent des zones non soudées plus faibles. Le choix dépend de l'effort : une structure porteuse ou recevant des charges dynamiques mérite des cordons continus, un assemblage léger se contente de points soignés.
Le troisième critère est l'absence de défauts visibles : pas de fissure, pas de cratère non rempli en fin de cordon, pas de porosité excessive, pas de manque de fusion sur les bords. Un cordon régulier, sans interruption ni trou, avec un raccordement progressif sur le métal de base, est le signe d'une soudure saine.
Enfin, sur les assemblages qui supportent une charge réelle, la solidité de la soudure ne fait pas tout : encore faut-il que le tube lui-même soit dimensionné pour l'effort. Le guide sur la résistance et la charge admissible de l'acier explique comment vérifier qu'une section tient la charge prévue, indépendamment de la qualité des cordons.
Protéger les soudures et finir l'ouvrage
Une fois l'assemblage soudé et contrôlé, la finition conditionne sa durée de vie, surtout en extérieur. L'acier nu des cordons et des zones chauffées est particulièrement sensible à la corrosion et doit être protégé sans tarder.
La première étape est le meulage des cordons si l'esthétique le demande. Sur un ouvrage visible, on meule les cordons pour les adoucir et obtenir une surface régulière. Sur une structure cachée, on peut laisser les cordons bruts, mais on retire toujours les projections et les arêtes coupantes. Cette préparation conditionne aussi l'accroche de la protection anticorrosion.
La protection anticorrosion s'applique ensuite sur l'ensemble. Sur acier brut, un primaire antirouille suivi d'une peinture métal protège durablement, en insistant sur les cordons et les zones chauffées qui sont les plus vulnérables. Sur tube galvanisé, on reconstitue d'abord le zinc des zones soudées au spray à froid, avant l'éventuelle peinture de finition.
Pour gagner du temps à l'assemblage, les tubes peuvent être livrés coupés à la cote ±1 mm, avec coupe d'onglet ou coupe droite selon vos plans. Pour un devis précis, indiquez : section et épaisseur de paroi, longueur par pièce, type de coupe (droite, onglet 45°), quantité et usage prévu. Recevoir les tubes déjà coupés aux bons angles supprime l'étape la plus délicate et garantit l'équerrage de l'ouvrage. Demander un devis sous 48 heures →
Questions fréquentes
Quelle baguette ou quel fil pour souder un tube acier ?
Pour de l'acier de construction courant (S235, S355), en MIG/MAG on utilise un fil plein type G3Si1 sous gaz argon-CO₂, en diamètre adapté à l'épaisseur du tube. À l'électrode enrobée, une baguette rutile type E6013 convient pour la plupart des usages, une baguette basique pour les assemblages plus sollicités. Le diamètre du consommable s'ajuste à l'épaisseur de paroi : fin pour les tubes minces, plus gros pour les fortes épaisseurs.
Comment souder un tube sans le percer ?
Le perçage vient d'une intensité trop forte ou d'un arc maintenu trop longtemps au même endroit sur une paroi fine. La parade : réduire l'intensité, travailler par cordons courts en gardant l'arc en mouvement, et ne jamais insister sur un point. Sur tube fin, plusieurs petites passes maîtrisées valent mieux qu'un gros cordon. Un essai préalable sur une chute de même épaisseur permet de caler le bon réglage.
Comment éviter qu'un cadre en tube se déforme à la soudure ?
La déformation vient du retrait du métal en refroidissant. Pour la limiter : pointer tout l'assemblage avant de souder en continu, vérifier l'équerrage pendant que les points sont reprenables, puis souder en alternant les jonctions opposées (en croix) plutôt que dans l'ordre, en laissant refroidir entre les passes. Cette répartition de la chaleur équilibre les tensions et garde le cadre droit.
Faut-il un cordon continu ou des points de soudure ?
Cela dépend de l'effort. Un cordon continu sur toute la jonction donne la résistance maximale et convient aux structures porteuses ou recevant des charges dynamiques. Des points de soudure espacés suffisent pour les assemblages peu chargés et limitent la déformation thermique, mais laissent des zones non soudées plus faibles. En cas de doute sur une structure qui porte, privilégier le cordon continu et vérifier le dimensionnement du tube.
Peut-on souder un tube galvanisé directement ?
C'est possible mais déconseillé sans précaution. Le zinc dégage des fumées nocives à la chaleur (ventilation et masque obligatoires) et pollue le bain de soudure en créant des porosités qui affaiblissent le cordon. L'idéal est de meuler le zinc à l'endroit du cordon pour souder sur acier nu, puis de reconstituer la protection au spray de zinc à froid après refroidissement. Ne jamais laisser une soudure brute sur du galvanisé extérieur.
Voir le Produit
Produits associés