Profilé aluminium : U, plat, rond ou carré, lequel choisir
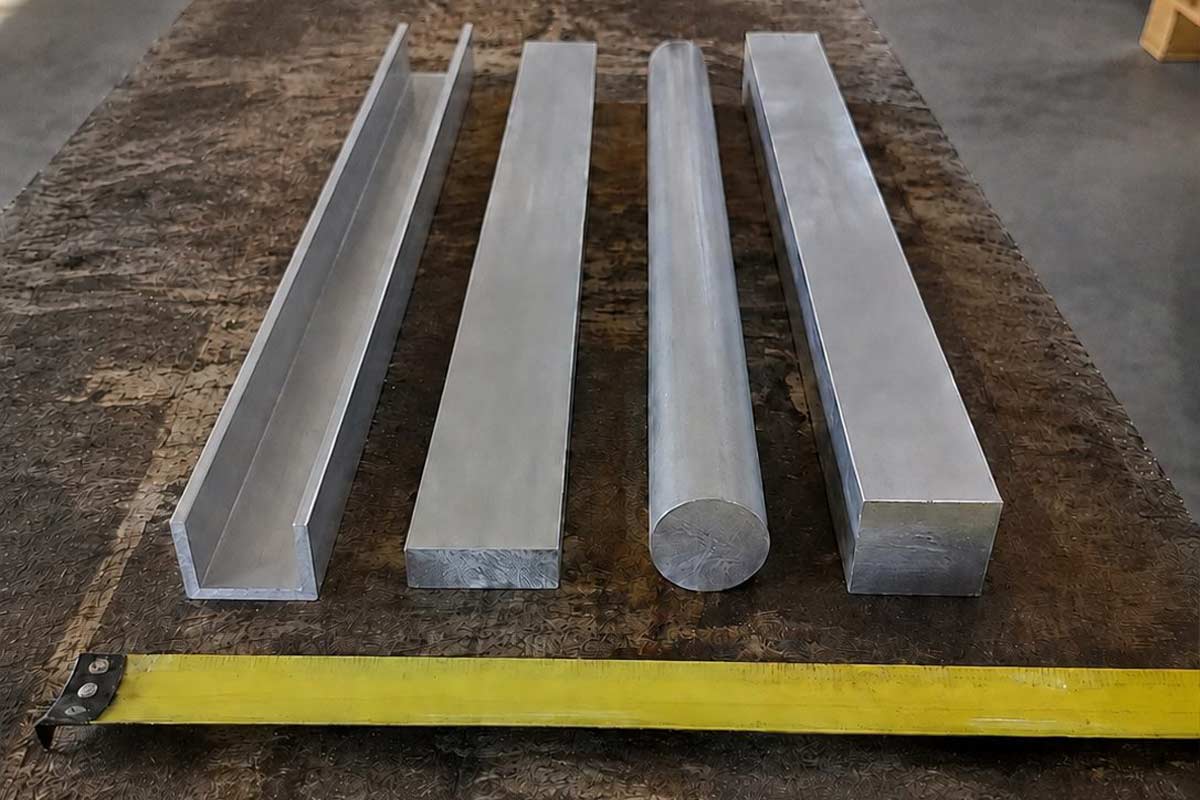
Remplacer un profilé acier par le même profilé en aluminium ne donne jamais le même résultat. La pièce sera trois fois plus légère, elle ne rouillera pas, mais elle fléchira aussi trois fois plus sous la même charge. C'est le point de départ de tout choix en alu, avant même la question de la forme. Cette page passe en revue les quatre profilés pleins et creux les plus courants, le plat, le U, le rond et le carré, avec les sections réellement disponibles.
- L'aluminium pèse trois fois moins que l'acier, mais il fléchit trois fois plus à section égale
- Les profilés sont en 6060 T6, un alliage extrudé rigide et anodisable
- Aucune protection anticorrosion n'est nécessaire, l'alliage se protège seul
- Le contact direct avec l'acier sous la pluie corrode l'aluminium, jamais l'inverse
Qu'est-ce qui change vraiment par rapport à l'acier ?
Deux propriétés physiques expliquent tout le reste, et elles vont dans des sens opposés.
Le gain de poids
L'aluminium pèse environ 2,70 g/cm³ contre 7,85 pour l'acier, soit à peine plus du tiers. Un profilé de trois mètres qui demandait deux personnes se porte seul, et le même raisonnement vaut pour une tôle aluminium de grande dimension. Sur une pièce qu'on manipule, un panneau démontable, un cadre à déposer, une rampe amovible, ce seul argument suffit à trancher.
La perte de rigidité
C'est le point que presque personne n'anticipe. L'aluminium est environ trois fois moins raide que l'acier, ce qui veut dire qu'à section identique et charge identique, il fléchit trois fois plus. Il ne casse pas pour autant, il plie davantage. Pour retrouver la même flèche, il faut donc augmenter la section, et le gain de poids réel finit autour de la moitié plutôt que des deux tiers.
La corrosion, réglée d'avance
L'aluminium forme spontanément une couche d'alumine qui le protège, y compris sur une coupe fraîche. Pas de galvanisation, pas de peinture obligatoire, pas de reprise de chants. C'est l'inverse de l'acier, où la protection est un poste de travail à part entière, comme le rappelle notre guide de la peinture antirouille.
Quelles sections sont réellement disponibles ?
| Profilé | Sections disponibles | Épaisseur |
|---|---|---|
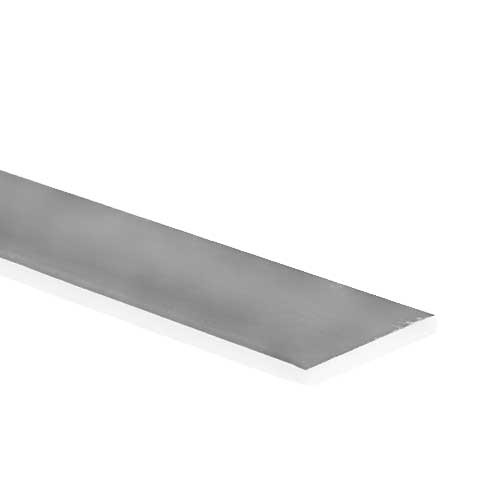
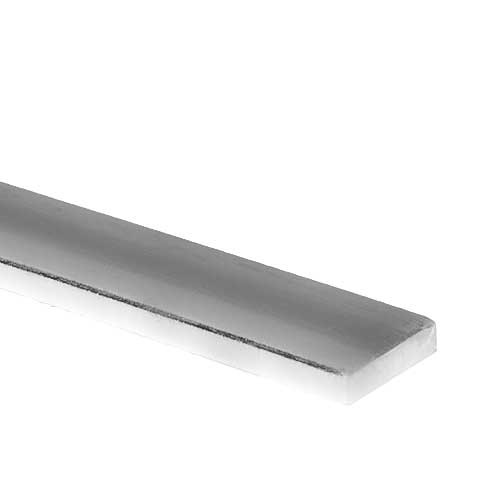
| Plat aluminium | Largeurs 20 à 150 mm | 3, 4, 5, 6, 8 et 10 mm |
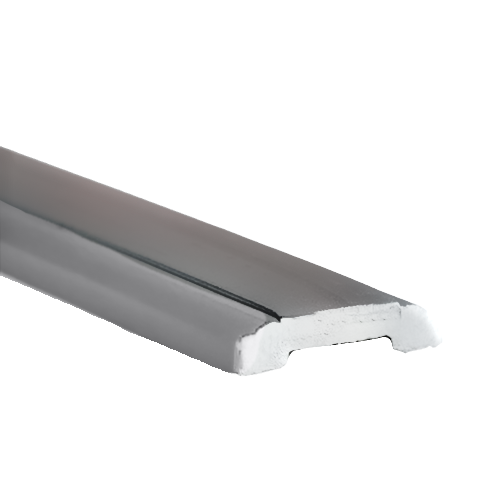
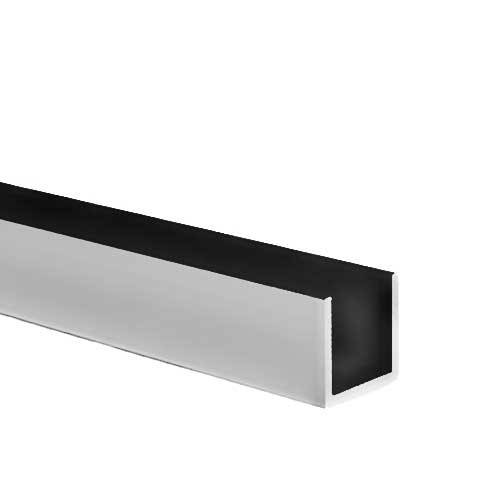
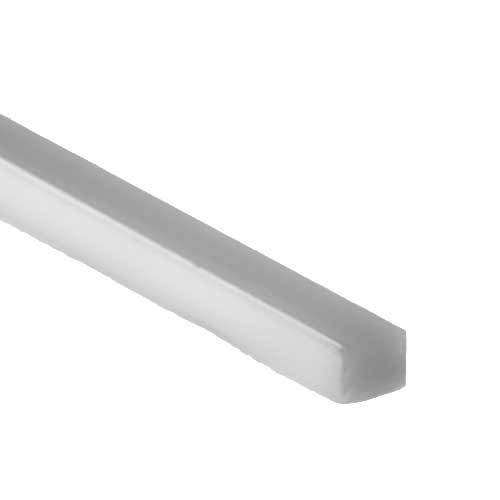
| U aluminium | Hauteurs 20 à 50 mm, largeurs 20 et 40 mm | 2 mm |
| Rond plein aluminium | Ø 6, 8, 10, 12, 14, 16, 20, 25 et 30 mm | Plein |
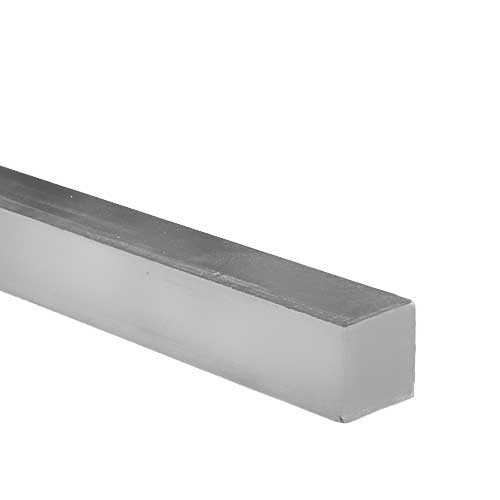
| Carré plein aluminium | 10x10 à 30x30 mm | Plein |
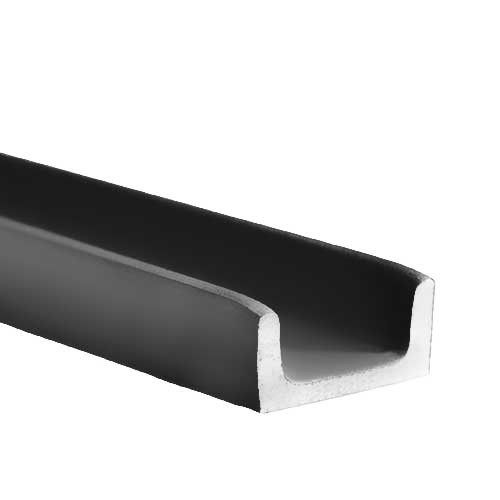
Toutes ces barres se coupent à la longueur voulue au millimètre, avec perçage et coupe biaise en option. Le U aluminium mérite une mention particulière : à angles vifs et en épaisseur 2 mm, il sert autant de profil d'habillage que de glissière ou de couvre-joint, ce qui explique qu'il soit le plus recherché de la famille.
Plein ou creux, le vrai arbitrage
Le rond plein et le carré plein servent aux axes, aux entretoises, aux pièces à usiner et au mobilier fin. Dès qu'il s'agit de structure, le creux reprend l'avantage : à poids égal, un tube aluminium est bien plus raide qu'une barre pleine, parce que la matière est éloignée de l'axe. Notre comparatif entre tube aluminium et tube acier détaille cet arbitrage.
6060 T6 ou 5754 : deux alliages, deux usages
Tous les profilés du catalogue sont en 6060 T6, alors que les tôles sont en 5754. Ce n'est pas un détail d'approvisionnement, ce sont deux familles d'alliages avec des qualités différentes.
- Obtenu par extrusion, ce qui permet les formes en U, en T ou en L
- Traité T6, donc nettement plus rigide et plus dur qu'un alliage recuit
- S'anodise très bien, avec un rendu régulier
- S'usine proprement : perçage, taraudage, fraisage
- Laminé et non extrudé, donc réservé aux produits plats
- Excellente tenue en milieu marin, c'est l'alliage des coques
- Se plie beaucoup mieux, ce que demande une tôle
- Moins rigide, mais la rigidité d'une tôle vient de sa forme
En pratique : un profilé 6060 T6 convient à toutes les structures, y compris en extérieur ordinaire. En bord de mer, la tôle 5754 est particulièrement à sa place, comme le détaille notre guide pour choisir sa tôle aluminium.
Comment couper, percer et souder l'aluminium ?
L'aluminium se travaille facilement, à condition d'accepter qu'il ne se comporte pas comme l'acier. Il est tendre, il colle à l'outil et il évacue très bien la chaleur, ce qui change trois choses.
À la coupe et au perçage
Vitesse élevée mais avance franche, et surtout un outil qui dégage bien le copeau. Un foret à métaux standard fonctionne, mais il a tendance à s'encrasser : le copeau d'aluminium colle dans les goujures et finit par bloquer la coupe. Un peu de lubrifiant règle le problème. Le principe général reste celui décrit dans notre guide pour couper l'acier selon l'épaisseur, avec des vitesses inversées.
Au taraudage
L'alu se taraude très bien, mais un filet dans de l'aluminium tendre s'arrache beaucoup plus vite que dans l'acier. Sur une pièce démontable, préférez un écrou traversant ou un insert plutôt qu'un taraudage direct dans la matière, surtout si l'assemblage sera ouvert plusieurs fois.
À la soudure
C'est là que l'aluminium se mérite. Sa couche d'alumine fond à une température bien supérieure au métal lui-même, il n'y a pas de changement de couleur avant la fusion, et le bain s'effondre sans prévenir. Le procédé TIG avec courant alternatif s'impose, et notre guide pour souder l'inox et l'aluminium détaille les réglages. Pour un bricoleur, le boulonnage ou le rivetage restent souvent la bonne réponse.
La dilatation, deux fois celle de l'acier
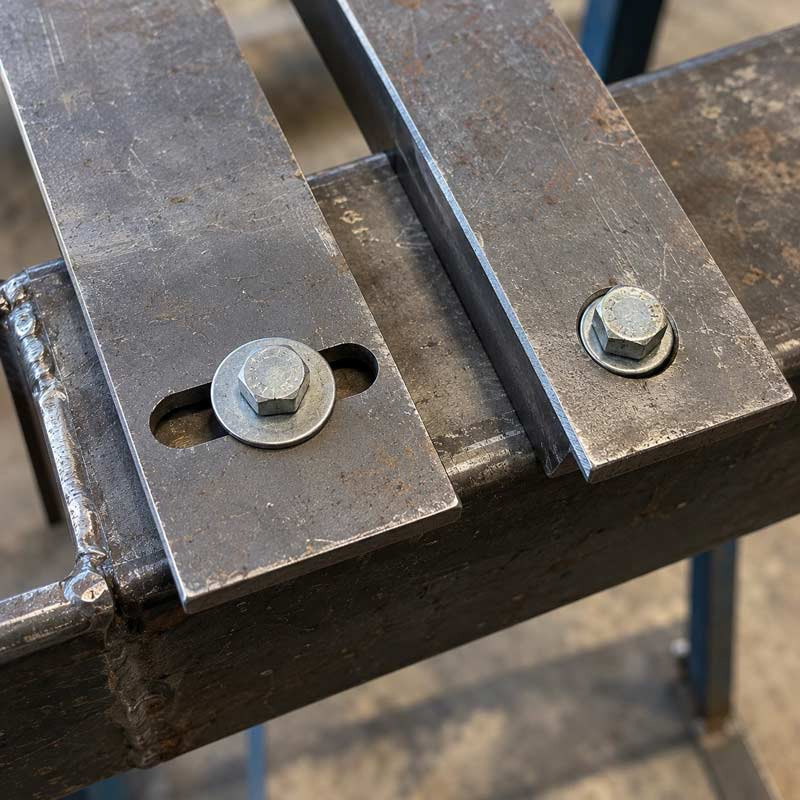
L'aluminium s'allonge environ deux fois plus que l'acier pour le même écart de température. Sur une barre de trois mètres exposée au soleil, l'allongement se compte en millimètres, pas en fractions de millimètre. Concrètement : percez au moins un côté en trous oblongs sur les grandes longueurs, ne bloquez jamais un profilé entre deux points fixes, et laissez un jeu en about. Un U d'habillage coincé sans jeu finit par tuiler ou par pousser sur ce qui le retient.
Une pièce en aluminium en contact direct avec de l'acier ou de l'inox, sous la pluie ou en atmosphère humide, se corrode au droit du contact. C'est toujours l'aluminium qui trinque, parce qu'il est moins noble. Sur un assemblage exposé, isolez le contact par une rondelle ou un joint, et passez la visserie en inox : l'inox seul ne suffit pas s'il touche l'alu sur une grande surface, mais il évite au moins la rouille de la vis.
Anodisé, brut ou laqué : faut-il traiter ?
L'aluminium brut est parfaitement utilisable tel quel : il grise légèrement en quelques mois, puis se stabilise. L'anodisation épaissit artificiellement la couche d'alumine et permet de la teinter, ce qui donne une surface plus dure et plus régulière, très employée en menuiserie et en agencement.
Le thermolaquage, lui, dépose une peinture cuite sur la pièce. C'est ce qui donne les profilés anthracite ou blancs des menuiseries. Sur une pièce coupée après laquage, le chant reste brut : mieux vaut donc faire couper à la cote avant traitement, ou assumer la tranche apparente.
Ce que l'anodisation change à l'usinage
L'ordre des opérations compte. Une pièce anodisée puis percée présente un trou brut, non protégé, et une couronne où la couche est fragilisée. Une pièce percée puis anodisée est protégée partout, y compris dans le perçage. Faites donc réaliser les usinages avant traitement chaque fois que le planning le permet, et prévoyez les cotes définitives à ce moment-là.
Même logique pour la découpe : une barre coupée après laquage montre une tranche brute que rien ne rattrape proprement. Sur un plat aluminium visible, cette tranche se voit de face et trahit la reprise.
Ne poncez pas un profilé aluminium avec un abrasif ayant servi sur de l'acier, et ne le brossez pas avec une brosse acier. Les particules de fer incrustées rouillent ensuite en surface, et l'on croit à tort que l'aluminium rouille. C'est exactement le même mécanisme que sur l'inox, avec la même solution : de l'outillage dédié.
Où ces profilés servent le plus
Habillage et couvre-joint. Le U vient coiffer un chant de panneau, masquer une jonction ou finir une découpe, sans reprise de peinture.
Glissière et guidage léger. Le U de 20 ou 25 mm reçoit un panneau coulissant, une plaque de polycarbonate ou un volet léger.
Structure légère et démontable. Plat et carré plein pour les cadres à porter, à monter et à déposer souvent, où l'acier serait pénible.
Nautisme et bord de mer. L'alu tient sans traitement là où l'acier demande une galvanisation et une reprise régulière.
Mobilier et agencement. Le plat en 3 ou 4 mm fait des piètements fins, des tablettes et des jonctions propres, avec une cornière aluminium pour les angles.
Pièces mécaniques et axes. Le rond plein s'usine facilement pour des entretoises, des bagues et des supports sur mesure.
Questions fréquentes
Pas à section identique si la pièce travaille. L'aluminium est environ trois fois moins rigide que l'acier : à même section et même charge, il fléchit trois fois plus. Il faut augmenter la section ou rapprocher les appuis, ce qui réduit le gain de poids sans l'annuler.
Le 6060 T6 couvre la quasi-totalité des besoins en profilé : il est extrudé, rigide, anodisable et s'usine proprement. Les tôles relèvent d'un autre alliage, le 5754, mieux adapté au pliage et au milieu marin.
Non, il s'oxyde en formant une couche d'alumine protectrice et stable. Les points roux que l'on observe parfois viennent de particules d'acier déposées en surface par un outil, pas de l'aluminium lui-même. En revanche, il se corrode réellement au contact prolongé d'un autre métal en présence d'humidité.
Ce n'est pas nécessaire pour le protéger. La peinture ou l'anodisation ne servent qu'à l'aspect, ou à obtenir une surface plus dure. Un profilé brut laissé dehors grise un peu la première année puis n'évolue plus.
Par boulonnage avec écrou traversant, par rivetage aveugle, ou par collage structural sur des surfaces préparées. C'est souvent la meilleure option, la soudure de l'aluminium demandant un poste TIG en courant alternatif et de la pratique.
Le 3 et le 4 mm suffisent pour l'habillage, la finition et le mobilier léger. On passe à 5, 6 ou 8 mm dès que le plat travaille en flexion, sert de support ou reçoit un taraudage. Rappelez-vous qu'à épaisseur égale, un plat alu plie bien plus qu'un plat acier.
Oui, avec un rayon généreux et un outillage adapté. Le 6060 T6 étant traité, il est moins docile qu'un alliage recuit et supporte mal les petits rayons : au-delà d'une certaine courbure, le profil marque, s'ovalise ou fissure du côté extérieur.
Multipliez l'aire de la section en millimètres carrés par 0,0027 pour obtenir des kilos par mètre. Un carré plein de 20x20 pèse ainsi 1,08 kg/m. Un rond de 20 mm pèse ainsi environ 0,85 kg/m, contre 2,47 kg/m pour le même rond en acier.
Voir le Produit
Produits associés