Tube acier cintré : faisabilité, rayons de cintrage et alternatives

Quand on conçoit une structure en tube acier rond, une question revient régulièrement : peut-on cintrer le tube pour suivre une courbe, plutôt que de l'assembler en segments droits ? La réponse courte est oui, mais avec des contraintes mécaniques précises qui dépendent de la section, de l'épaisseur et du rayon visé. Ce guide détaille ce qui est techniquement faisable, les limites à connaître avant de dimensionner un projet, et les alternatives quand le cintrage n'est pas la bonne option.

Qu'est-ce que le cintrage d'un tube acier ?

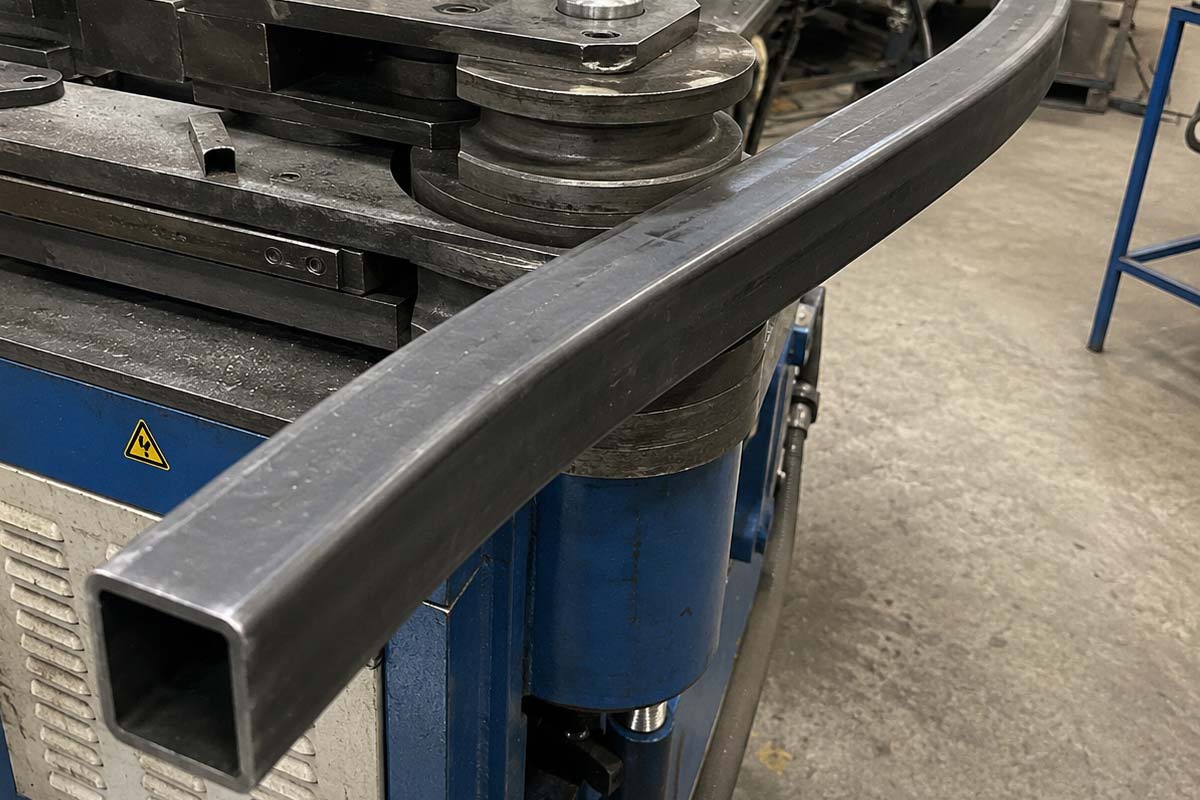
Le cintrage est une opération de mise en forme qui consiste à courber un tube acier autour d'un rayon défini, sans le couper ni le souder. La matière subit une déformation plastique : la fibre extérieure du tube s'allonge, la fibre intérieure se comprime, et la section au point de cintrage doit être maintenue pour ne pas se déformer.

Plusieurs procédés industriels existent. La cintreuse à galets (ou rouleuse) fait passer le tube entre trois rouleaux dont la position définit le rayon. La cintreuse hydraulique avec mandrin introduit un mandrin à l'intérieur du tube pendant l'opération, ce qui empêche la section de s'écraser et permet des rayons plus serrés sur les épaisseurs fines.

À ne pas confondre avec le pliage : le pliage crée un angle vif (typiquement à 90°), le cintrage crée une courbe progressive sur une longueur donnée. Sur un acier de construction comme le S235JR, le cintrage à froid est la norme courante. Le cintrage à chaud, plus rare, devient nécessaire sur de fortes sections ou quand le rayon visé est très inférieur aux capacités du cintrage à froid.

Tube rond, carré ou rectangle : lequel se cintre le mieux ?

Les trois formes ne réagissent pas de la même manière sous l'effort de cintrage. La forme du profil influence directement la facilité de mise en œuvre, le rayon minimum atteignable et le risque de défauts.

Le tube rond, candidat naturel

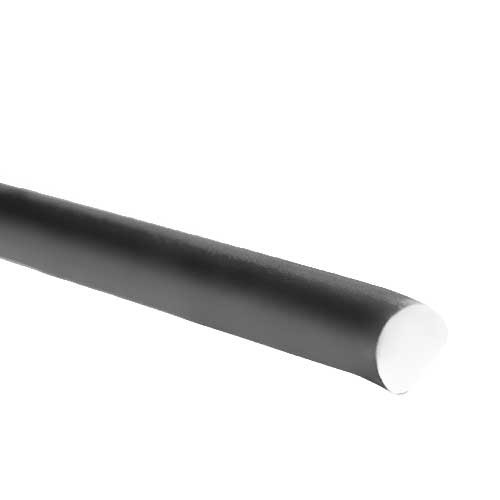
Le tube rond est le profil de référence pour le cintrage. Sa section circulaire répartit les contraintes de manière homogène, ce qui limite les zones de faiblesse pendant la déformation. C'est aussi celui qui accepte les rayons les plus serrés à épaisseur équivalente, et celui qui se prête le mieux aux pièces décoratives en arc, aux mains courantes courbes ou aux structures cylindriques.

Tube carré et rectangle, plus capricieux

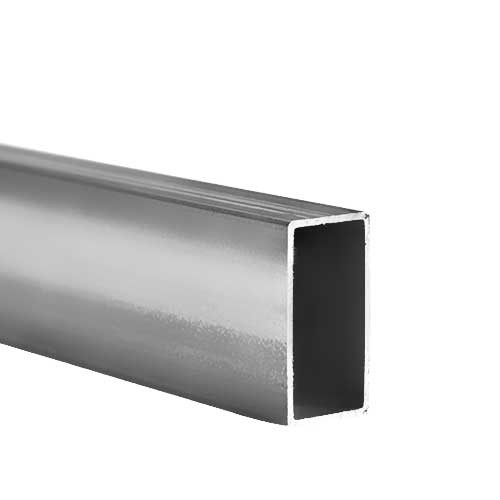
Le tube carré et le tube rectangle peuvent être cintrés, mais avec plus de précautions. Les arêtes vives concentrent les contraintes au pliage, et les faces planes ont tendance à se gondoler ou s'écraser sans mandrin de soutien interne. Le tube rectangle se cintre plus facilement dans le sens de sa plus grande inertie (selon le grand côté), beaucoup plus difficilement dans l'autre sens.

Tube rond

  • Facilité de cintrage : élevée
  • Rayon minimum atteignable : serré
  • Risque d'écrasement : faible
  • Usages : main courante, arc, structure courbe

Tube carré et rectangle

  • Facilité de cintrage : modérée
  • Rayon minimum atteignable : plus large
  • Risque d'écrasement : élevé sans mandrin
  • Usages : portails courbes, châssis arrondis

Rayon de cintrage minimum : la règle de base

Le rayon de cintrage minimum est la limite en dessous de laquelle le tube se déforme de manière inacceptable (écrasement, plissement, fissure). Il ne se calcule pas à partir d'une seule formule universelle, mais répond à quelques règles indicatives utiles à connaître avant de chiffrer un projet.

Pour un tube rond acier S235JR, l'ordre de grandeur courant est un rayon minimum de 3 fois le diamètre extérieur en cintrage à froid sans mandrin, et autour de 2 fois le diamètre extérieur avec mandrin intérieur. Un tube de 50 mm de diamètre se cintre donc à un rayon minimum de l'ordre de 150 mm sans mandrin, 100 mm avec.

Pour un tube carré ou rectangle, l'ordre de grandeur passe à 5 à 6 fois la hauteur du profil sans mandrin. Un tube 40x40 demande donc un rayon minimum d'environ 200 à 240 mm. Avec mandrin, on peut descendre plus bas, mais les capacités dépendent du cintreur et de l'outillage disponible.

Plusieurs paramètres influencent ces valeurs : l'épaisseur de paroi (un tube fin se déforme plus facilement et tolère des rayons plus serrés en présence de mandrin, mais s'écrase plus facilement sans), la nuance d'acier (S235JR standard, plus ductile que des aciers à haute limite élastique), et la présence ou non d'un mandrin au cours de l'opération.

Ces ratios sont indicatifs. La validation réelle se fait toujours par le cintreur en fonction de son outillage et de votre cahier des charges précis. Pour un cintrage spécifique, un échange en amont permet de vérifier la faisabilité avant de finaliser la commande.

Risques et défauts de cintrage à connaître

Le cintrage mal exécuté ou poussé au-delà des capacités du tube génère des défauts qui compromettent la solidité et le rendu visuel de la pièce.

L'écrasement de la section est le défaut le plus fréquent : la fibre intérieure se comprime au point de réduire la section utile du tube, qui devient ovale ou aplatie. C'est inacceptable sur une pièce structurelle, et inesthétique sur une pièce visible.

Le plissement intérieur apparaît quand l'acier comprimé sur la fibre intérieure n'a plus assez de ductilité pour absorber la déformation. La paroi forme alors des plis ou rides irréguliers. Ce défaut est typique d'un rayon trop serré pour l'épaisseur du tube.

L'ovalisation est une déformation plus douce mais visible : la section perd sa forme circulaire ou rectangulaire parfaite et devient légèrement ovale. Acceptable dans certains usages décoratifs, problématique dès qu'il faut raccorder le tube à un autre élément standard.

Sur les nuances d'acier moins courantes ou les tubes très épais cintrés à froid sans préparation, des fissures peuvent apparaître sur la fibre extérieure. Ce défaut est rédhibitoire et impose de partir sur un cintrage à chaud ou un autre procédé.

À retenir

L'acier S235JR de construction courante (norme NF EN 10025) supporte bien le cintrage à froid pour les rayons et épaisseurs courants. En revanche, sur des sections importantes (au-delà de 80 mm de diamètre ou de hauteur), avec des épaisseurs élevées (4 mm et plus), le cintrage à froid devient difficile et le passage à un cintrage à chaud ou à des assemblages segmentés est généralement préféré.

Quand renoncer au cintrage : les alternatives

Le cintrage n'est pas toujours la meilleure option, ni techniquement, ni économiquement. Plusieurs alternatives existent pour reproduire un effet courbe ou angulaire avec un autre procédé.

Les coudes soudés sont la solution classique en plomberie et en construction métallique : un coude standard à 45° ou 90° se soude entre deux tubes droits. Le résultat est plus anguleux qu'un cintrage continu, mais nettement plus simple à mettre en œuvre et adapté à de fortes sections.

L'assemblage segmenté consiste à découper plusieurs petits tronçons de tube avec des coupes biaises calculées, puis à les assembler par soudure pour reconstituer un arc polygonal. Le rendu n'est pas une vraie courbe, mais l'effet visuel est suffisant pour un portail, une pergola ou une structure décorative à grand rayon.

Pour les pièces très spécifiques sur fortes sections, le cintrage à chaud par un atelier spécialisé reste la solution. Le tube est porté à haute température puis cintré sur gabarit, ce qui élargit considérablement les possibilités mais demande un savoir-faire pointu et un budget plus élevé.

Pour évaluer le bon procédé sur votre projet, l'article construire en tube acier : perçage, épaisseur, assemblages détaille les options d'assemblage classique en alternative ou en complément du cintrage.

Le cintrage est réalisé en atelier à Montpellier sur les sections courantes de tube acier, avec une étude de faisabilité préalable selon la section, l'épaisseur et le rayon visés. Cette étude est nécessaire car chaque combinaison tube + rayon impose des contraintes spécifiques : un rayon trop serré sur une épaisseur insuffisante donne un écrasement, certaines nuances réagissent mal au cintrage à froid sans mandrin, et les longueurs en sortie de cintreuse ont leurs propres contraintes. La gamme de tubes ronds acier couvre la majorité des projets, avec découpe à ±1 mm en complément du cintrage si besoin.

Cintrage sur mesure : préparer votre demande

Pour chiffrer une opération de cintrage, les éléments utiles à fournir : section et épaisseur du tube, nuance d'acier souhaitée, rayon visé (intérieur ou extérieur), angle de cintrage en degrés, nombre de pièces identiques à produire, longueur totale du tube cintré. Un croquis coté permet de valider la faisabilité avant chiffrage. Demander une étude de faisabilité sous 48 heures →

Questions fréquentes

Peut-on cintrer un tube acier soi-même sans cintreuse pro ?

Sur de très petites sections (tube de 12 à 20 mm de diamètre, paroi fine), un cintrage manuel à l'aide d'un gabarit ou d'une cintreuse manuelle est possible pour un usage non structurel. Au-delà, l'opération nécessite une cintreuse à galets ou hydraulique pour garantir un rayon régulier sans déformation. Le risque d'écrasement et d'ovalisation est élevé en bricolage sur les sections moyennes.

Quelle différence entre cintrage à froid et cintrage à chaud ?

Le cintrage à froid se fait à température ambiante, c'est le procédé standard pour les sections courantes. Le cintrage à chaud porte le tube à haute température (autour de 700-900°C) avant déformation, ce qui ramollit l'acier et permet des rayons plus serrés ou des sections plus fortes. Plus exigeant en savoir-faire, plus coûteux, il reste réservé aux pièces spéciales.

Le tube galvanisé peut-il être cintré ?

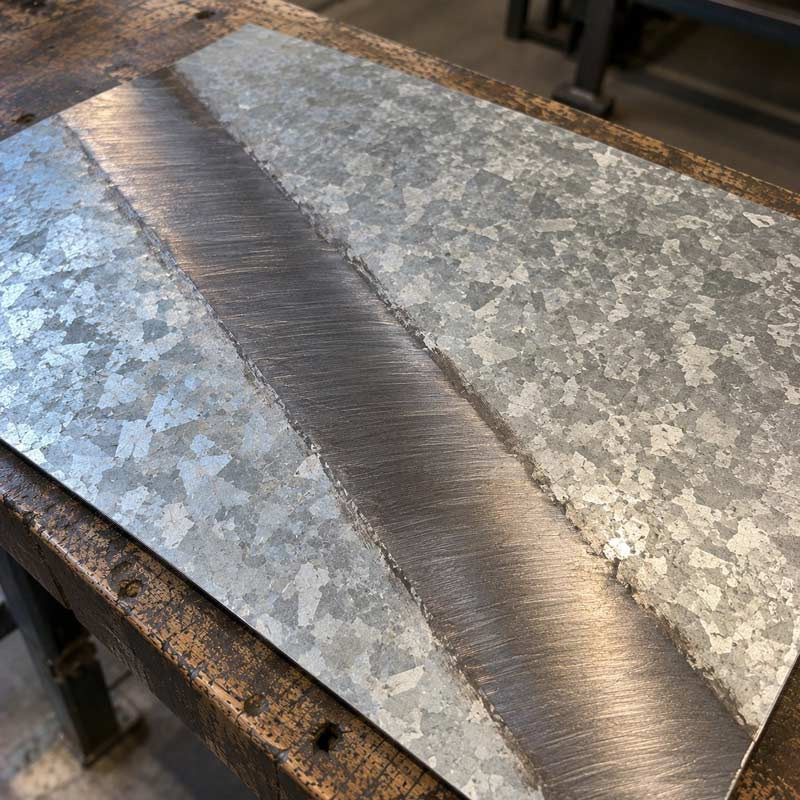
Oui, mais avec une réserve : le cintrage à froid abîme localement la couche de zinc dans la zone de déformation, ce qui crée un point faible à la corrosion. Pour un usage extérieur, il est préférable de cintrer le tube acier brut puis de le galvaniser après, plutôt que l'inverse. Sinon, prévoir une retouche au spray zinc sur la zone cintrée.

Tube acier ou tube alu : lequel est plus facile à cintrer ?

L'aluminium est plus ductile que l'acier S235JR à froid et accepte des rayons plus serrés à épaisseur équivalente, sans rupture. En contrepartie, sa résistance mécanique est moindre et son comportement structurel différent. Le choix dépend autant de la pièce visée (déco, structure, charge) que de la facilité de mise en forme.