Ce qu'est la soudure à l'arc
La soudure à l'arc utilise un arc électrique entre une électrode et la pièce pour
porter le métal à sa température de fusion, de sorte que les deux bords se mélangent et ne forment
plus qu'une seule pièce après refroidissement. C'est la différence de fond avec le brasage,
qui colle deux pièces avec un métal d'apport fondu sans fondre les pièces elles-mêmes.
Le bain de fusion doit être protégé de l'air pendant qu'il est liquide, sans quoi l'oxygène et
l'azote de l'atmosphère le fragilisent et le rendent poreux. C'est précisément sur ce point que les
trois procédés diffèrent : chacun protège le bain d'une manière différente, et c'est cette différence
qui dicte leurs domaines d'emploi.
Ces procédés portent aussi des numéros normalisés, utiles à connaître parce qu'on les retrouve
sur les notices de poste et dans les documents techniques. La norme ISO 4063 attribue
le 111 à l'électrode enrobée, le 135 au MAG, le 131
au MIG, le 136 au fil fourré sous gaz et le 141 au TIG.
L'électrode enrobée, ou MMA
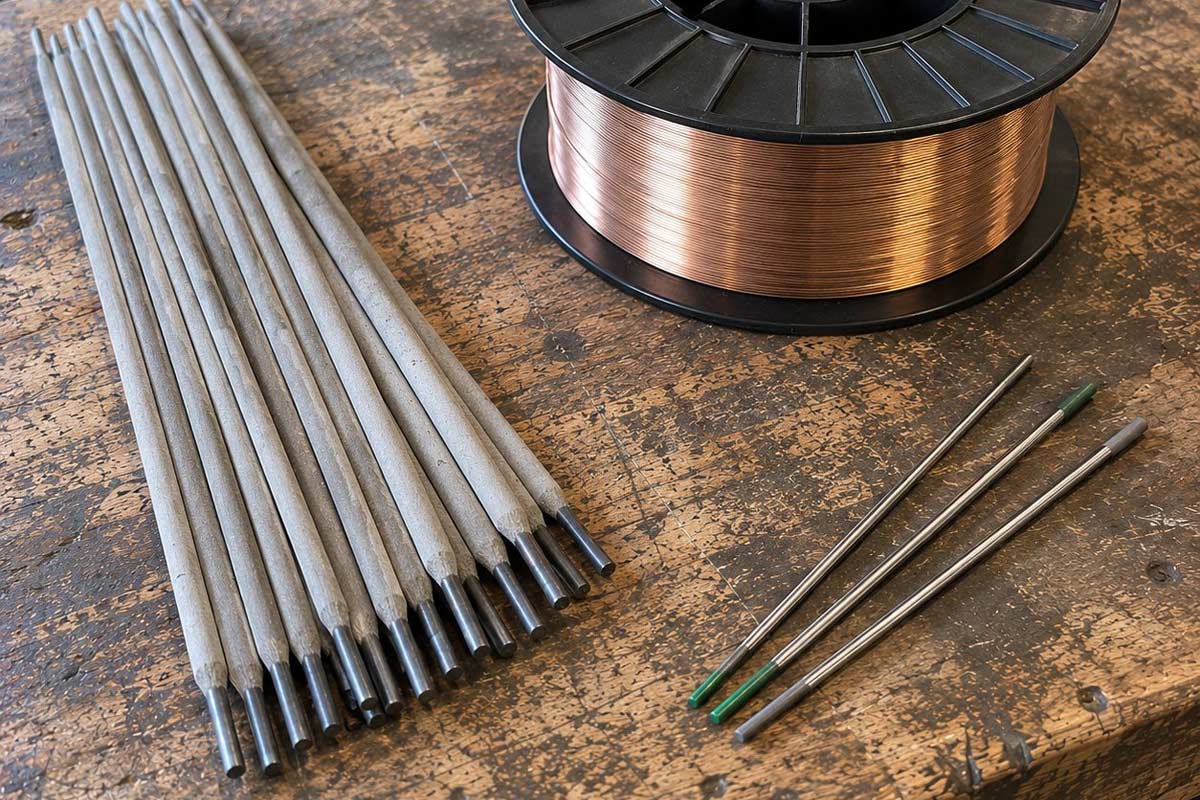
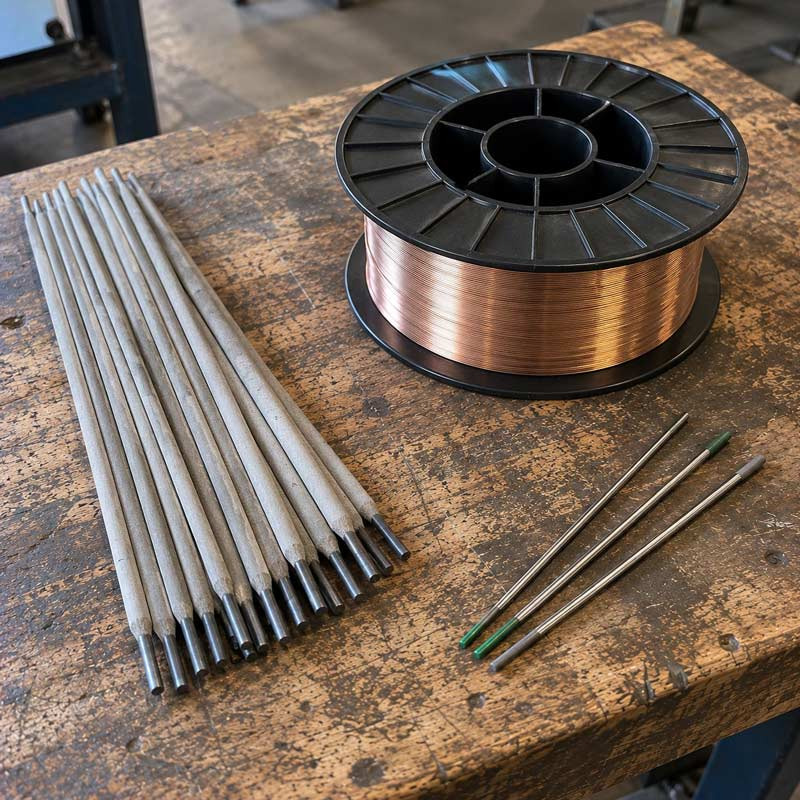
L'électrode enrobée est une baguette métallique recouverte d'un enrobage minéral. En fondant,
l'enrobage dégage un gaz qui protège le bain et laisse en surface un laitier qu'il faut piquer après
refroidissement.
Son avantage décisif est l'autonomie : pas de bouteille de gaz, pas de
dévidoir, un poste léger et peu coûteux. Elle tolère aussi un métal moins bien préparé que les autres
procédés, un reste de calamine ou une légère oxydation n'empêchant pas de souder correctement.
Ses limites sont tout aussi nettes. Le laitier demande un nettoyage systématique entre les
passes. L'amorçage s'apprend, et une électrode qui colle est le lot de tout débutant. Surtout, elle
devient difficile à maîtriser sous 2 mm d'épaisseur, où elle perce la tôle plus qu'elle ne la soude.
Les électrodes se choisissent par leur enrobage et leur diamètre. L'électrode rutile de 2 mm
couvre les épaisseurs de 2 à 3 mm sur acier brut, et sa désignation ISO 2560-A se lit de gauche à droite
: E pour électrode enrobée, 42 pour la classe de résistance du métal déposé, RC pour un enrobage
rutile-cellulosique.
Le MIG-MAG, le procédé polyvalent
Le MIG-MAG déroule un fil plein en continu et protège le bain par un gaz amené à la torche. Le
fil sert à la fois d'électrode et de métal d'apport, ce qui explique sa vitesse : on avance sans jamais
s'arrêter pour changer de baguette.
La distinction entre les deux sigles porte sur le gaz. Le MAG emploie un gaz
actif, dioxyde de carbone pur ou mélange argon et CO2, et c'est le procédé de l'acier. Le
MIG emploie un gaz inerte, argon ou mélange argon-hélium, pour l'inox et l'aluminium.
En pratique, un poste dit MIG-MAG fait les deux, le gaz changeant selon la matière.
C'est le meilleur compromis pour qui débute et veut avancer vite sur de l'acier, de la tôle
fine jusqu'aux fortes épaisseurs. Il ne laisse pas de laitier à piquer, les projections restant le seul
nettoyage à prévoir.
Deux contraintes à accepter. Il faut une bouteille de gaz, avec son
encombrement, son coût et sa logistique. Et le poste comporte des consommables d'usure, dont les tubes
contact, qui s'obstruent et se remplacent régulièrement.
Le TIG, la précision
Le TIG utilise une électrode en tungstène qui ne fond pas, un gaz inerte pour la protection, et
un métal d'apport que l'opérateur amène à la main dans le bain. L'une des mains tient la torche, l'autre
la baguette.
C'est le procédé le plus précis et le plus propre. Pas de laitier, pas de
projection, un cordon régulier qui peut rester visible sans retouche. Sur de l'acier, c'est le choix des
faibles épaisseurs et des pièces où le cordon se voit.
C'est aussi le plus lent et le plus exigeant. Il demande un métal parfaitement
propre et dégraissé, une coordination des deux mains qui s'acquiert avec le temps, et un poste plus
coûteux.
Le TIG est également le procédé de référence de l'inox et de l'aluminium, mais ces deux
matières relèvent d'une logique de réglage à part, courant, gaz et métal d'apport, entièrement traitée
dans le guide du soudage
de l'inox et de l'aluminium. Le présent guide se concentre sur l'acier.
Le comparatif des trois procédés
| Critère |
Électrode enrobée |
MIG-MAG |
TIG |
| Numéro ISO 4063 |
111 |
131 et 135 |
141 |
| Protection du bain |
Enrobage qui se consume |
Gaz à la torche |
Gaz à la torche |
| Épaisseurs favorables |
À partir de 2 mm |
De la tôle fine aux fortes épaisseurs |
Faibles épaisseurs et pièces fines |
| Métaux |
Acier surtout |
Acier, inox, aluminium selon le gaz |
Inox, aluminium, acier fin |
| Vitesse d'exécution |
Moyenne |
Rapide |
Lente |
| Travail en extérieur |
Possible |
Sensible au vent |
Très sensible au vent |
| Propreté du métal exigée |
Tolérante |
Moyenne |
Élevée |
| Nettoyage après soudure |
Laitier à piquer |
Projections |
Aucun |
| Facilité d'apprentissage |
Moyenne |
Accessible |
Longue |
Le critère que personne ne regarde : le vent
Le MIG-MAG et le TIG protègent le bain par un gaz soufflé à la torche, et un courant
d'air suffit à chasser ce gaz, ce qui rend le cordon poreux sans que l'opérateur s'en
aperçoive. C'est la raison pour laquelle l'électrode enrobée reste le procédé du chantier,
alors qu'elle paraît dépassée en atelier.
L'ordre de grandeur est plus faible qu'on ne l'imagine : une brise légère, une porte d'atelier
ouverte en courant d'air, un ventilateur orienté vers le poste suffisent à dégrader la protection
gazeuse. Et le défaut est insidieux, parce que le cordon paraît correct en surface alors que sa porosité
est interne.
Trois réponses possibles selon la situation. En atelier fermé, le MIG-MAG ou
le TIG sans réserve. En extérieur ou en courant d'air, l'électrode enrobée, dont la
protection est générée sur place par l'enrobage. En extérieur avec besoin de vitesse,
le fil fourré sans gaz, qui combine le dévidoir du MIG et une protection intégrée au fil, au prix de
projections plus abondantes.
Attention à ne pas confondre ventilation et courant d'air sur le poste. Il faut à la fois
ventiler le local pour évacuer les fumées, et éviter que le flux d'air ne balaye la zone de soudage. Un
captage orienté correctement fait les deux.
Choisir selon l'épaisseur et le métal
L'épaisseur de la pièce la plus fine détermine le procédé, parce que c'est elle qui
risque d'être percée. Le métal, lui, détermine le gaz et le métal d'apport, pas le procédé
lui-même.
-
Sous 1,5 mm : TIG, ou MIG-MAG avec un fil fin et une intensité réduite.
L'électrode enrobée perce.
-
De 2 à 5 mm : les trois procédés conviennent. Le MIG-MAG pour la vitesse,
l'électrode pour l'autonomie, le TIG si le cordon reste visible.
-
Au-delà de 5 mm : MIG-MAG ou électrode enrobée, avec une préparation des bords
en chanfrein et plusieurs passes.
-
Acier brut : MAG avec mélange argon-CO2, ou électrode rutile. C'est le cas le
plus simple et le plus courant.
-
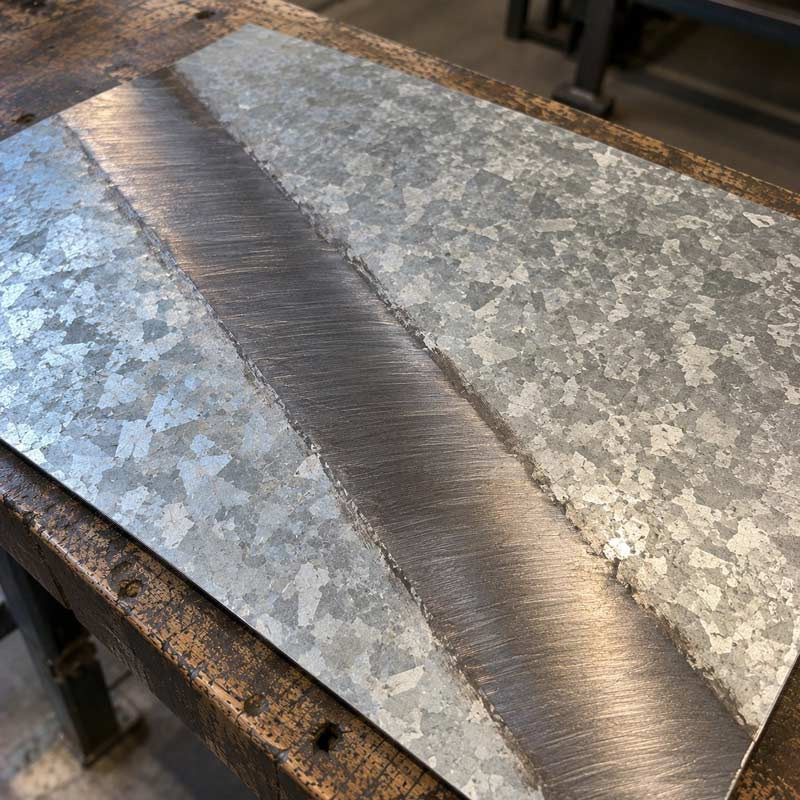
Acier galvanisé : le zinc se vaporise avant la fusion de l'acier, donc il se
décape avant soudure puis se restitue après, et les fumées se captent.
-
Inox et aluminium : TIG ou MIG selon la pièce, mais avec des réglages, des gaz
et des métaux d'apport propres à chaque matière, traités dans un guide dédié.
Pour arbitrer l'épaisseur au moment de la commande plutôt qu'à l'atelier, le guide pour choisir l'épaisseur
d'une tôle acier donne les correspondances par usage.
Sécurité : les trois risques du poste à souder
Les trois procédés partagent les mêmes risques, et aucun n'est spécifique au débutant.
Le rayonnement d'abord. L'arc émet un ultraviolet intense qui provoque le coup
d'arc, une inflammation douloureuse de la cornée apparaissant plusieurs heures après l'exposition. Un
masque à la teinte adaptée est indispensable, et les personnes présentes dans la pièce doivent être
protégées par un écran, le rayonnement réfléchi suffisant à brûler.
Les fumées ensuite. Leur composition dépend du métal, du métal d'apport et
surtout des revêtements présents. L'INRS détaille la composition des fumées et la hiérarchie des mesures
de prévention dans son dossier sur les fumées de
soudage : réduire l'émission à la source, capter localement, et seulement ensuite protéger
l'opérateur par un appareil respiratoire. Le cas du zinc sur l'acier galvanisé est particulièrement
surveillé, l'oxyde de zinc pouvant provoquer la fièvre des métaux.
Les projections et la chaleur enfin. La pièce reste brûlante longtemps après
la dernière passe, et les projections traversent un vêtement synthétique. Gants, vêtement coton ou cuir,
et une zone de travail dégagée de tout produit inflammable.
Préparer la pièce avant d'amorcer
La qualité d'un cordon se décide avant d'allumer le poste, et c'est ce que les débutants
sous-estiment le plus.
Le bridage en premier. Une pièce qui bouge pendant la soudure donne un cordon
irrégulier et une géométrie fausse au refroidissement, le retrait du métal tirant l'assemblage. Un étau de serrage trois
axes maintient un angle droit pendant les passes et évite la reprise.
La préparation des bords ensuite. Au-delà de 5 mm, un chanfrein permet au bain
d'atteindre le fond du joint plutôt que de ponter en surface. L'écartement entre pièces compte autant
que l'angle.
La propreté enfin, qui conditionne le procédé autant que l'inverse. Un métal
huilé ou peint dégage des fumées et donne un cordon poreux. Pour les cas particuliers du tube, la
préparation en gueule de loup et l'ordre des passes sont détaillés dans le guide pour souder un tube
acier, et le raccordement par coude à
souder évite parfois une découpe complexe.
Deux cas méritent leur propre méthode : le soudage d'un
grillage rigide, où les fils sont fins et l'apport de chaleur critique, et les situations où
l'on peut assembler du
métal sans souder, par collage, rivetage ou boulonnage, ce qui reste souvent la meilleure
décision sur une pièce galvanisée ou démontable.
Questions fréquentes sur la soudure à l'arc
Quelle différence entre MIG, TIG et électrode enrobée ?
Les trois fondent le métal avec un arc électrique, mais protègent le bain différemment.
L'électrode enrobée génère sa protection en consumant son enrobage, le MIG-MAG et le TIG
l'amènent par un gaz à la torche. Le MIG-MAG déroule un fil qui sert d'apport, le TIG utilise
une électrode en tungstène qui ne fond pas et un apport amené à la main.
Quel procédé choisir pour débuter ?
Le MIG-MAG en atelier fermé : il s'apprend vite, avance rapidement et ne laisse pas de
laitier à piquer. L'électrode enrobée si vous soudez dehors ou sans accès à une bouteille de
gaz, en acceptant un apprentissage de l'amorçage un peu plus long.
Peut-on souder au MIG ou au TIG en extérieur ?
C'est déconseillé dès qu'il y a du vent, même léger. Le courant d'air chasse le gaz de
protection et rend le cordon poreux de façon invisible en surface. En extérieur, l'électrode
enrobée ou le fil fourré sans gaz sont les bonnes réponses.
Quelle différence entre MIG et MAG ?
Uniquement le gaz. Le MAG emploie un gaz actif, CO2 ou mélange argon-CO2, pour l'acier.
Le MIG emploie un gaz inerte, argon ou argon-hélium, pour l'inox et l'aluminium. Un poste dit
MIG-MAG fait les deux, le gaz changeant selon la matière.
Quelle épaisseur minimale peut-on souder à l'électrode ?
En pratique 2 mm. En dessous, l'électrode enrobée perce la tôle plus qu'elle ne la
soude, et il faut passer au TIG ou au MIG-MAG avec un fil fin et une intensité réduite.
Que signifie la désignation d'une électrode enrobée ?
Elle suit la norme ISO 2560-A et se lit de gauche à droite. Dans E 42 0 RC, le E
désigne une électrode enrobée, le 42 la classe de résistance du métal déposé, et RC un enrobage
rutile-cellulosique. Le diamètre se choisit ensuite selon l'épaisseur à souder.
Pourquoi mon cordon est-il poreux ?
Trois causes dominent. Une protection gazeuse insuffisante, par courant d'air ou débit
mal réglé. Un métal sale, huilé, peint ou revêtu, dont les produits de décomposition se
retrouvent dans le bain. Ou une vitesse d'avance qui ne laisse pas aux gaz le temps de
s'échapper.
Le coup d'arc, c'est quoi exactement ?
Une inflammation de la cornée provoquée par l'ultraviolet de l'arc, qui se déclare
plusieurs heures après l'exposition et non sur le moment. C'est pour cette raison qu'on ne juge
pas de sa protection à la gêne ressentie : le masque à teinte adaptée est obligatoire dès le
premier amorçage, et les personnes alentour doivent être protégées par un écran.
La méthode de décision en trois questions
Première question : où allez-vous souder ? En extérieur ou en courant d'air, l'électrode
enrobée ou le fil fourré. En atelier fermé, tout est ouvert.
Deuxième question : quelle est l'épaisseur de la pièce la plus fine ? Sous 1,5 mm, TIG ou
MIG-MAG à faible intensité. Au-delà de 5 mm, MIG-MAG ou électrode avec préparation des bords.
Troisième question : le cordon restera-t-il visible ? Si oui, TIG. Si non, le procédé le plus
rapide dont vous disposez. Le reste, gaz et métal d'apport, découle de la matière, et la tôle acier comme les autres
produits de la gamme acier se commandent déjà découpés
aux cotes, ce qui réduit d'autant le nombre de soudures à faire.